






Ликвидация

В наличии: 20
Арт.: НФ-00025775
Бренд
—
HARTO
Обрабатываемый материал
—


Типоразмер пластины
—
DGN - 2
Радиус при вершине r, мм
—
0,2
Ширина пластины W, мм
—
2,2
Угол режущей кромки a, °
—
6
Совместим с брендом
—
ISCAR
DGR 2202J-6D HR2120 пластина отрезная и канавочная
Описание
373 руб./шт
В корзину
Купить в 1 клик
Ликвидация

В наличии: 20
Арт.: НФ-00025785
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
GIM - 6
Радиус при вершине r, мм
—
0,8
Ширина пластины W, мм
—
6
Совместим с брендом
—
ISCAR
GIMF 608 HR2120 пластина отрезная и канавочная
Описание
272 руб./шт
В корзину
Купить в 1 клик
Ликвидация

В наличии: 18
Арт.: НФ-00025796
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
GIP - 3
Радиус при вершине r, мм
—
0,02
Ширина пластины W, мм
—
3
Совместим с брендом
—
ISCAR
GIP 3.00-0.00 HR2120 пластина отрезная и канавочная
Описание
391 руб./шт
В корзину
Купить в 1 клик

В наличии: 20
Арт.: НФ-00025787
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
GRP - 3
Радиус при вершине r, мм
—
0,3
Ширина пластины W, мм
—
3
Совместим с брендом
—
ISCAR
GRIP 3003Y HR2120 пластина отрезная и канавочная
Описание
534 руб./шт
В корзину
Купить в 1 клик

В наличии: 20
Арт.: НФ-00012136
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
GRP - 4
Радиус при вершине r, мм
—
0,4
Ширина пластины W, мм
—
4
Совместим с брендом
—
ISCAR
GRIP 4004Y HR2120 пластина отрезная и канавочная
Описание
648 руб./шт
В корзину
Купить в 1 клик

В наличии: 20
Арт.: НФ-00012135
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
GRP - 6
Радиус при вершине r, мм
—
0,5
Ширина пластины W, мм
—
6
Совместим с брендом
—
ISCAR
GRIP 6005Y HR2120 пластина отрезная и канавочная
Описание
786 руб./шт
В корзину
Купить в 1 клик
Ликвидация

В наличии: 30
Арт.: НФ-00025791
Бренд
—
HARTO
Обрабатываемый материал
—

Типоразмер пластины
—
HFPR - 3
Радиус при вершине r, мм
—
0,3
Ширина пластины W, мм
—
3
Совместим с брендом
—
ISCAR
HFPR 3003 HR2225 пластина отрезная и канавочная
Описание
359 руб./шт
В корзину
Купить в 1 клик

В наличии: 18
Арт.: НФ-00009199
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
HFPR - 5
Радиус при вершине r, мм
—
0,4
Ширина пластины W, мм
—
5
Совместим с брендом
—
ISCAR
HFPR 5004 HR2120 пластина отрезная и канавочная
Описание
687 руб./шт
В корзину
Купить в 1 клик
Ликвидация

В наличии: 10
Арт.: НФ-00025792
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
HFPR - 6
Радиус при вершине r, мм
—
0,4
Ширина пластины W, мм
—
6
Совместим с брендом
—
ISCAR
HFPR 6004 HR2225 пластина отрезная и канавочная
Описание
515 руб./шт
В корзину
Купить в 1 клик

В наличии: 30
Арт.: НФ-00012964
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
MGM. - 1.5
Радиус при вершине r, мм
—
0,1
Ширина пластины W, мм
—
1,5
MGGN150E-LH HR2120 пластина отрезная и канавочная
Описание
346 руб./шт
В корзину
Купить в 1 клик

В наличии: 30
Арт.: НФ-00012963
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
MGM. - 1.5
Радиус при вершине r, мм
—
0,1
Ширина пластины W, мм
—
1,5
MGGN150E-LH HR4110 пластина отрезная и канавочная
Описание
346 руб./шт
В корзину
Купить в 1 клик
В наличии: 34
Арт.: НФ-00011903
Бренд
—
HARTO
Обрабатываемый материал
—

Типоразмер пластины
—
MGM. - 2
Радиус при вершине r, мм
—
0,2
Ширина пластины W, мм
—
2
MGGN200-LH HR5115 пластина отрезная и канавочная
Описание
297 руб./шт
В корзину
Купить в 1 клик

В наличии: 19
Арт.: НФ-00012967
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
MGM. - 2
Радиус при вершине r, мм
—
0,2
Ширина пластины W, мм
—
2
MGGN200E-LH HR2120 пластина отрезная и канавочная
Описание
346 руб./шт
В корзину
Купить в 1 клик
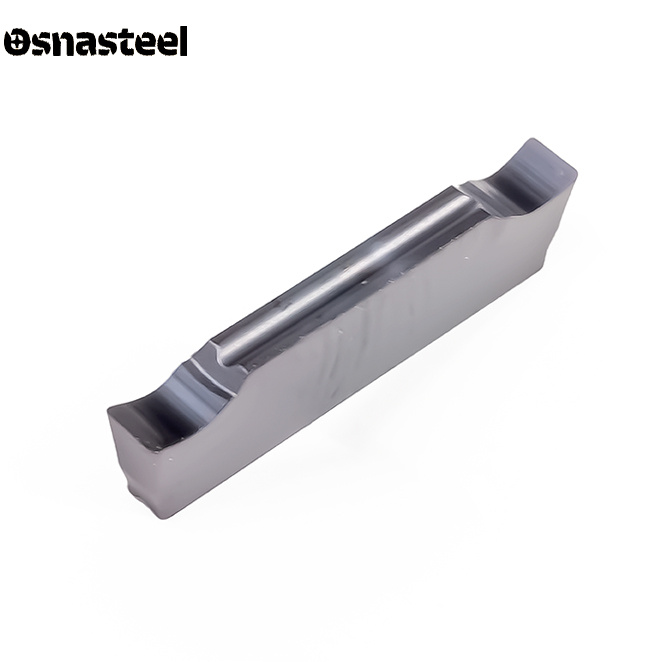
В наличии: 10
Арт.: НФ-00012966
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
MGM. - 2
Радиус при вершине r, мм
—
0,2
Ширина пластины W, мм
—
2
MGGN200E-LH HR4110 пластина отрезная и канавочная
Описание
346 руб./шт
В корзину
Купить в 1 клик
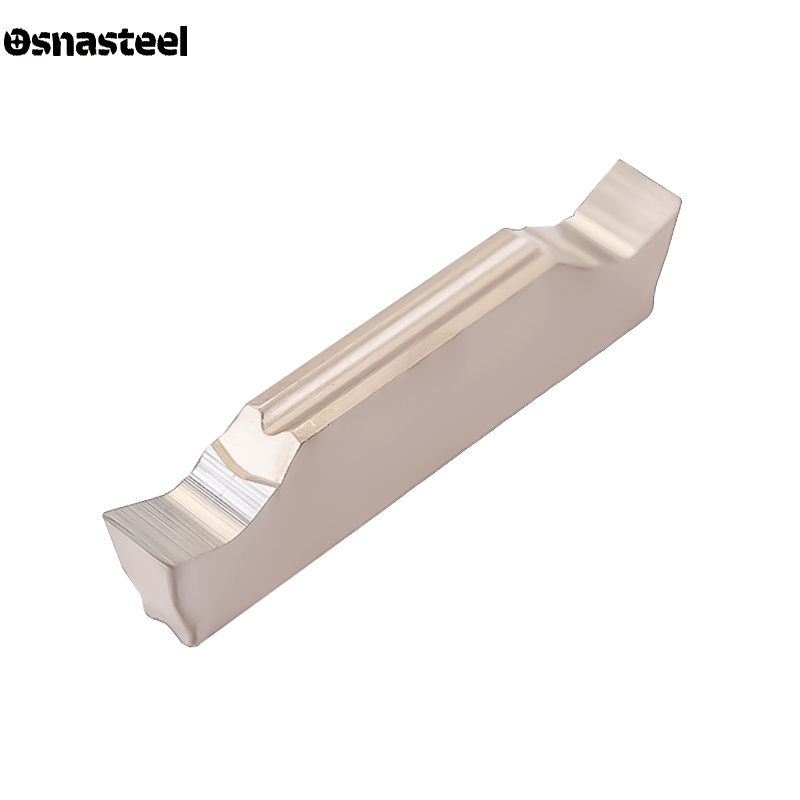
В наличии: 30
Арт.: НФ-00012970
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
MGM. - 2.5
Радиус при вершине r, мм
—
0,2
Ширина пластины W, мм
—
2,5
MGGN250-LH HR5115 пластина отрезная и канавочная
Описание
297 руб./шт
В корзину
Купить в 1 клик
Ликвидация

В наличии: 20
Арт.: НФ-00010875
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
MGM. - 3
Радиус при вершине r, мм
—
0,2
Ширина пластины W, мм
—
3
Угол режущей кромки a, °
—
6
MGGN300-6D HR2120 пластина отрезная и канавочная
Описание
150 руб./шт
В корзину
Купить в 1 клик

В наличии: 30
Арт.: НФ-00012972
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
MGM. - 3
Радиус при вершине r, мм
—
0,4
Ширина пластины W, мм
—
3
MGGN300E-LH HR2120 пластина отрезная и канавочная
Описание
412 руб./шт
В корзину
Купить в 1 клик
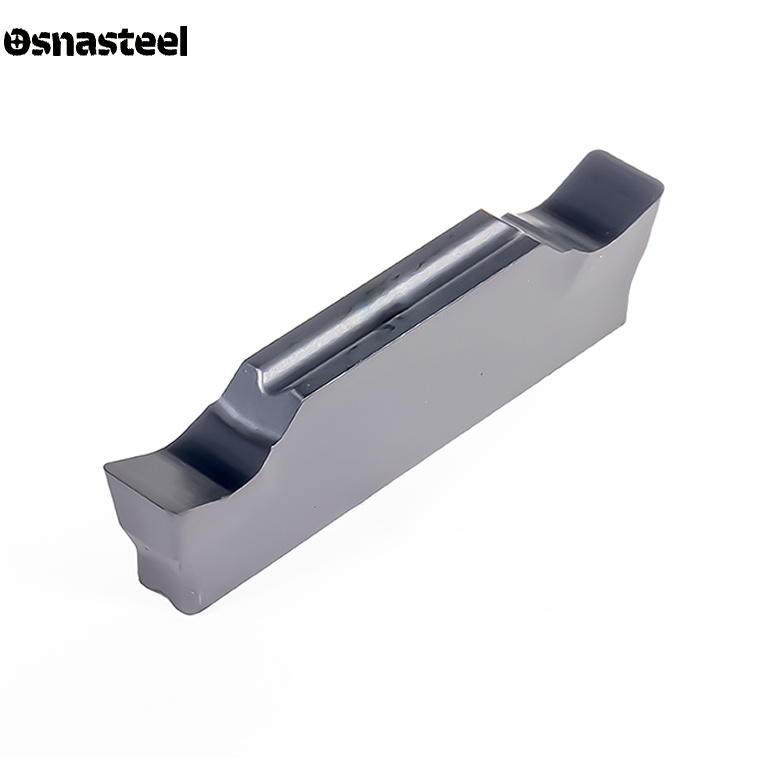
В наличии: 10
Арт.: НФ-00012971
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
MGM. - 3
Радиус при вершине r, мм
—
0,4
Ширина пластины W, мм
—
3
MGGN300E-LH HR4110 пластина отрезная и канавочная
Описание
412 руб./шт
В корзину
Купить в 1 клик
Ликвидация
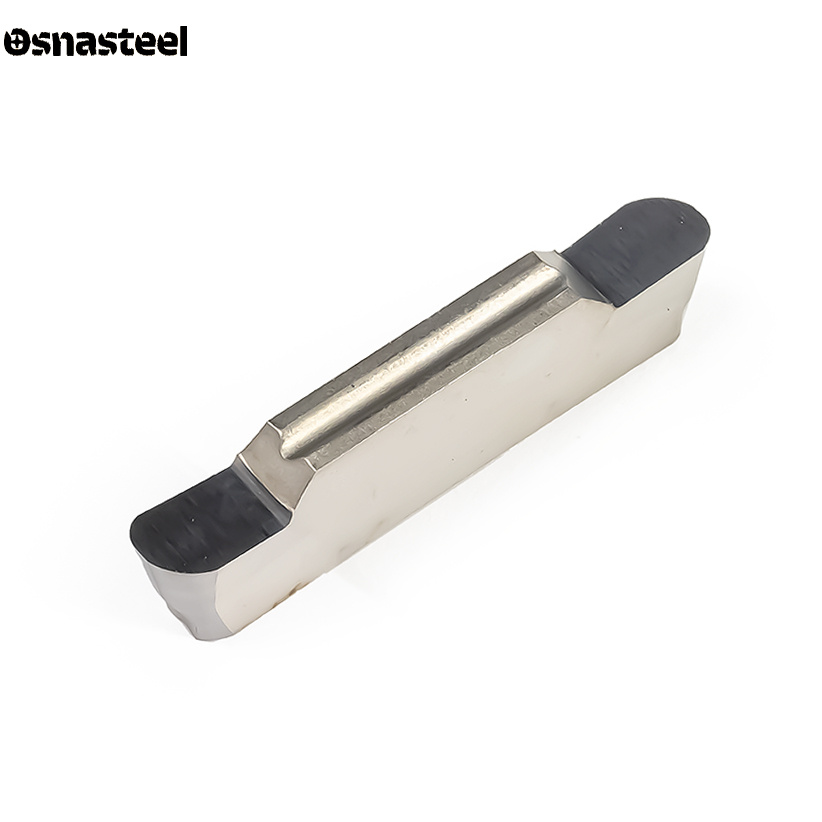
В наличии: 20
Арт.: НФ-00011675
Бренд
—
HARTO
Типоразмер пластины
—
MGM. - 3
Радиус при вершине r, мм
—
2
Ширина пластины W, мм
—
3
MGGN300RR2-LHC HR5115 пластина отрезная и канавочная
Описание
127 руб./шт
В корзину
Купить в 1 клик
В наличии: 30
Арт.: НФ-00011904
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
MGM. - 4
Радиус при вершине r, мм
—
0,4
Ширина пластины W, мм
—
4
MGGN400-LH HR5115 пластина отрезная и канавочная
Описание
428 руб./шт
В корзину
Купить в 1 клик


