




В корзину
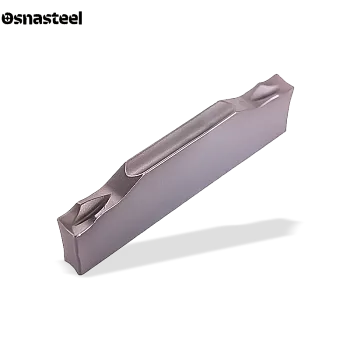
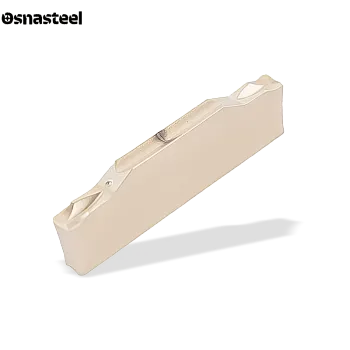
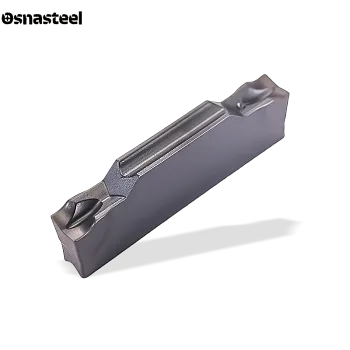
Пластины отрезные TDJR



- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Отрезные пластины TDJR: технический обзор и применение
Твердосплавные пластины серии TDJR — это специализированный двусторонний отрезной инструмент правого исполнения (Right) из линейки TDC, предназначенный для чистой отрезки заготовок без образования центральной бобышки и торцевого заусенца. В каталоге «Osnasteel» представлены пластины TDJR для токарных станков с ЧПУ и автоматов продольного точения. Сочетание острой отрезной геометрии «J» с правым скосом режущей кромки обеспечивает минимальное радиальное усилие резания и чистовую подрезку торца отделяемой детали. Жесткая призматическая посадка и две рабочие кромки гарантируют высокую стабильность и экономичность на серийных операциях.
Критерии выбора пластин TDJR
ПРАВЫЙ СКОС КРОМКИ И ГЕОМЕТРИЯ «J» (TDJR)
Маркировка TDJR объединяет мягкий отрезной стружколом «J» и правое направление угла в плане (индекс «R» — Right, обычно со скосом 6°–15°). Правая ведущая вершина первой проходит ось вращения заготовки при работе со стандартным расположением шпинделя слева, чисто срезая бобышку на готовой детали и оставляя конический поясок на отрезаемом прутке.
ОТРЕЗКА БЕЗ БОБЫШКИ И ЗАУСЕНЦЕВ
Основная задача пластин TDJR — получение готового чистового торца детали сразу на операции отрезки. Угловая режущая кромка плавно снижает сечение перемычки в центре прутка или на выходе из стенки трубы, предотвращая преждевременный отрыв детали под собственным весом и исключая необходимость последующей слесарной зачистки.
ОБРАБОТКА ВЯЗКИХ МАТЕРИАЛОВ И ТРУБ (M, P, N, S)
Положительный передний угол стружколома «J» в комбинации со скошенной кромкой дает максимально мягкое резание без наклепа. Пластины TDJR демонстрируют высокую стойкость на аустенитных нержавеющих сталях (группа M), низкоуглеродистых сталях (группа P), жаропрочных сплавах (группа S), цветных металлах (группа N), а также при отрезке тонкостенных втулок.
ДВУСТОРОННЯЯ БАЗА И СИСТЕМА TDC
Пластина имеет две идентичные режущие кромки с правым скосом и устанавливается в стандартные державки и лезвия серии TDC соответствующей ширины. Нерабочий торец пластины жестко базируется в упорную площадку гнезда державки, что предотвращает продольный сдвиг инструмента при радиальном врезании.
ПРИЗМАТИЧЕСКАЯ ПОСАДКА (V-ПРОФИЛЬ)
Правый скос режущей кромки создает осевую составляющую силы резания, стремящуюся отжать пластину влево (в сторону прутка). Верхняя и нижняя V-образные призмы жестко центрируют корпус пластины в ответном пазу державки, надежно блокируя боковой увод и скручивание лезвия.
ФОРМИРОВАНИЕ И СУЖЕНИЕ СТРУЖКИ В ПАЗУ
Центральный желоб стружколома TDJR прогибает срезаемую ленту металла в поперечном сечении. Стружка становится у́же ширины прорезаемого паза и сворачивается в плотную спираль, которая свободно эвакуируется из зоны резания, не заклинивая в глубокой канавке и не царапая чистовой торец детали.
ЗАЩИТА ОСТРОГО УГЛА И СПЛАВЫ (PVD)
Правая острая вершина пластины TDJR несет пиковую термическую и механическую нагрузку, работая вплоть до нулевой скорости резания на оси вращения. Для предотвращения выкрашивания угла используются субмикронные твердые сплавы повышенной прочности с гладким многослойным PVD-покрытием, препятствующим налипанию металла.
РЕЖИМЫ РЕЗАНИЯ И ПРОГРАММИРОВАНИЕ ЧПУ
Для компенсации бокового давления угловой кромки подача (f) для пластин TDJR назначается в умеренном диапазоне 0.03–0.10 мм/об (в зависимости от ширины 2.0, 3.0 или 4.0 мм). При приближении к оси сплошного прутка на диаметр 3–4 мм подачу необходимо программно снизить на 50% при непрерывной подаче СОЖ под давлением в зону реза.