




В корзину
Пластины отрезные GIP


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Отрезные и канавочные пластины GIP: технический обзор и применение
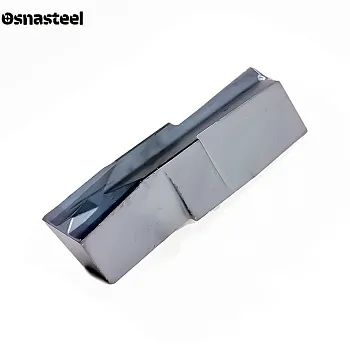
Твердосплавные пластины GIP — это эталонный универсальный инструмент для многофункциональной обработки на станках с ЧПУ. На сайте «Osnasteel» представлены надежные двусторонние пластины GIP, которые являются базовой «рабочей лошадкой» для большинства токарных операций. Благодаря сбалансированной геометрии стружколома, этот инструмент уверенно справляется как с радиальным прорезанием канавок, так и с продольным профильным точением. Использование одной пластины для двух разных операций существенно экономит время и посадочные места в револьверной голове станка.
Критерии выбора пластин GIP
УНИВЕРСАЛЬНАЯ МНОГОФУНКЦИОНАЛЬНОСТЬ
Пластина GIP заменяет сразу два инструмента. Сначала резец врезается в заготовку перпендикулярно оси (радиальная подача, формируя паз), а затем может свободно перемещаться вбок (продольная подача), расширяя канавку до нужного размера или вытачивая сложный профиль детали.
ПОЗИТИВНАЯ ГЕОМЕТРИЯ КРОМКИ
В отличие от тяжелых черновых пластин, GIP имеет более острую, позитивную режущую геометрию. Это обеспечивает мягкое врезание в металл со сниженным сопротивлением. Такая форма отлично подходит для обработки углеродистых и легированных сталей, нержавейки и чугуна.
УМНЫЙ ДВУНАПРАВЛЕННЫЙ СТРУЖКОЛОМ
Главная сложность комбинированного точения — контроль стружки. Универсальный стружколом GIP решает эту задачу: при радиальном врезании он сворачивает стружку в пружину, чтобы она не застревала в канавке, а при продольном точении вбок — уверенно ломает ее на короткие сегменты.
ЖЕСТКАЯ ПРИЗМАТИЧЕСКАЯ ПОСАДКА
Сверху и снизу пластина имеет V-образный профиль. При установке в державку она самоцентрируется. Такая конструкция намертво фиксирует инструмент в посадочном гнезде, надежно поглощая сильные боковые нагрузки, которые возникают при продольном перемещении резца.
ДВУСТОРОННЯЯ КОНСТРУКЦИЯ (ЗАЩИТА ВТОРОЙ КРОМКИ)
Инструмент имеет две рабочие кромки, что дает прямую экономию. Корпус пластины специально изогнут: когда резец двигается вдоль оси детали, нижняя (нерабочая) кромка уходит в сторону. Это защищает свежевыточенную поверхность детали от случайных царапин и трения.
ШИРИНА И РАДИУС ВЕРШИНЫ
Самые ходовые размеры пластин GIP имеют ширину от 2.0 до 6.0 мм. Для получения четких прямоугольных канавок используют радиусы 0.2 или 0.4 мм. Если задача — вытачивание галтелей или плавных фасонных контуров, применяют пластины с большим радиусом (0.8 мм и более).
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ
Для стабильного серийного производства пластины GIP выпускаются из прочных марок твердого сплава. Для обработки сталей на высоких скоростях применяются износостойкие CVD-покрытия, а для нержавеющих сплавов — гладкие PVD-покрытия, защищающие кромку от налипания металла.
ПРАВИЛЬНЫЙ АЛГОРИТМ ТОЧЕНИЯ (ОТВОД РЕЗЦА)
Для долгой службы инструмента важно правильно написать программу ЧПУ. После радиального врезания на нужную глубину резец необходимо отвести назад на 0.1 мм (чтобы сломать стружку и снять напряжение), и только после этого включать продольную подачу вдоль оси заготовки.