




В корзину
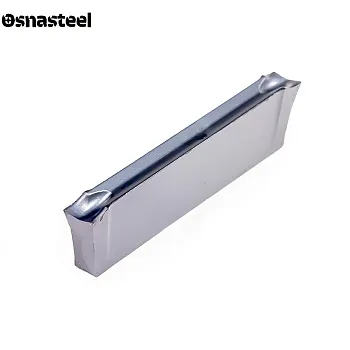
Пластины отрезные DGR / DGL


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Отрезные пластины DGR / DGL: технический обзор и применение
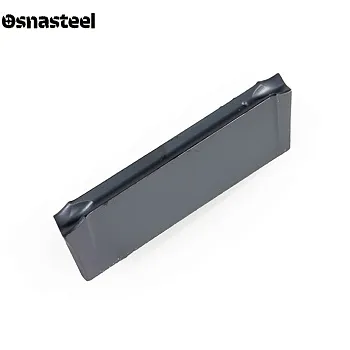
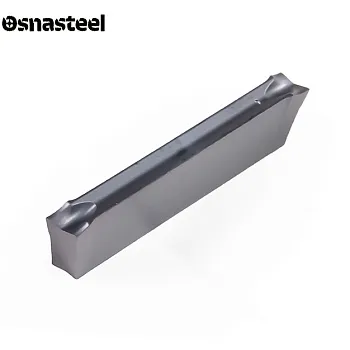
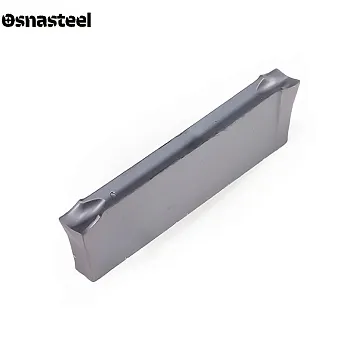
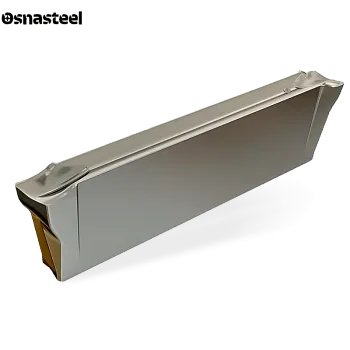
Твердосплавные пластины DGR (правые) и DGL (левые) — это специализированный двусторонний инструмент со скошенной режущей кромкой, разработанный для чистой отрезки заготовок без образования центральной бобышки. В каталоге «Osnasteel» представлен полный типоразмерный ряд пластин DGR/DGL для токарных станков с ЧПУ. В отличие от нейтральных аналогов, угловая геометрия фронтальной кромки перераспределяет силы резания таким образом, чтобы деталь отделялась от прутка с минимальным остаточным заусенцем на торце. Жесткая призматическая посадка и скрученный корпус пластины гарантируют надежность работы при глубоком радиальном врезании в сплошные прутки и толстостенные трубы.
Критерии выбора пластин DGR / DGL
ПРАВОЕ И ЛЕВОЕ ИСПОЛНЕНИЕ (DGR / DGL)
Буквы «R» (Right) и «L» (Left) обозначают направление скоса фронтальной режущей кромки (обычно от 4° до 15°). Выбор зависит от расположения шпинделя и контршпинделя: скос подбирается так, чтобы острая вершина пластины первой проходила ось вращения, срезая бобышку на чистовой детали и оставляя конический след на отходе (прутке).
ЛИКВИДАЦИЯ ЦЕНТРАЛЬНОЙ «БОБЫШКИ»
Главное назначение геометрии DGR/DGL — чистое отделение детали. За счет угла в плане резание в самом центре заготовки заканчивается плавно, предотвращая преждевременное обламывание детали под собственным весом. Это избавляет производство от необходимости вводить дополнительную слесарную или токарную операцию по зачистке торца.
ДВУСТОРОННЯЯ СКРУЧЕННАЯ КОНСТРУКЦИЯ
Пластины имеют две полноценные рабочие кромки. Запатентованная скрученная геометрия корпуса уводит вторую (нерабочую) головку пластины из зоны контакта со стенками прорезаемого паза. Это позволяет выполнять отрезку на глубину, превышающую длину самой пластины, без риска затирания и поломки.
ПРИЗМАТИЧЕСКАЯ ПОСАДКА (V-ПРОФИЛЬ)
Из-за скошенной кромки на пластины DGR/DGL действует ощутимая боковая сила, стремящаяся увести резец в сторону. Высокая V-образная призма сверху и снизу пластины жестко центрирует ее в отрезном лезвии, блокируя боковые смещения и проворот даже при работе с вязкими нержавеющими сталями (группа M).
ШИРИНА РЕЗА И ОГРАНИЧЕНИЯ ПО ВЫЛЕТУ
Ходовые ширины пластин составляют 2.0, 3.0 и 4.0 мм. Поскольку угловая кромка создает радиально-осевой дисбаланс сил, при больших вылетах инструмента возрастает риск бокового увода лезвия. Поэтому пластины DGR/DGL рекомендуются для отрезки малых и средних диаметров, а также тонкостенных труб при минимально возможном вылете блока.
ФОРМИРОВАНИЕ И ЭВАКУАЦИЯ СТРУЖКИ
Специальный стружколом на передней поверхности сворачивает срезаемый слой металла в узкую спираль, ширина которой меньше ширины самого паза. Стружка беспрепятственно выходит из зоны резания, не пакетируясь внутри глубокой канавки и не повреждая чистовую поверхность отрезаемого торца.
ТВЕРДЫЕ СПЛАВЫ И ЗАЩИТА ОСТРОГО УГЛА
Ведущий острый угол пластин DGR/DGL испытывает повышенные тепловые и механические нагрузки, особенно при выходе на нулевую скорость резания в оси детали. Для предотвращения выкрашивания вершины применяются пластичные мелкозернистые субстраты с многослойным PVD-покрытием, устойчивым к адгезионному износу и наростообразованию.
РЕЖИМЫ РЕЗАНИЯ И ПРОГРАММИРОВАНИЕ ЧПУ
Подача (f) для пластин со скосом назначается на 20–30% ниже, чем для нейтральных DGN (в пределах 0.03–0.12 мм/об), чтобы избежать увода лезвия. При подходе к центру детали на диаметр 3–4 мм подачу необходимо программно снизить на 50% при сохранении обильной подачи СОЖ точно в зону резания.