




В корзину
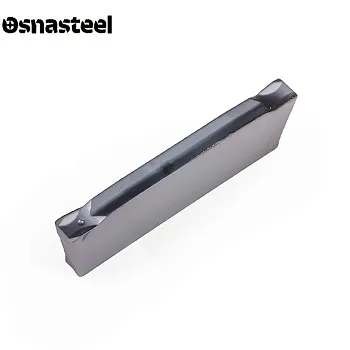
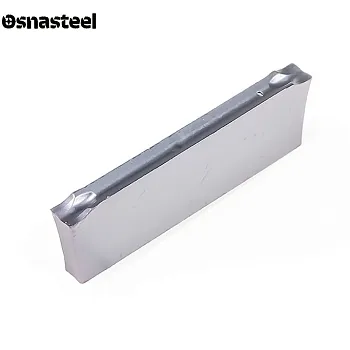
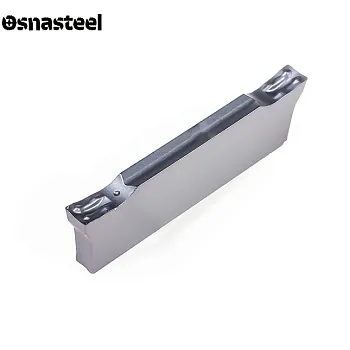
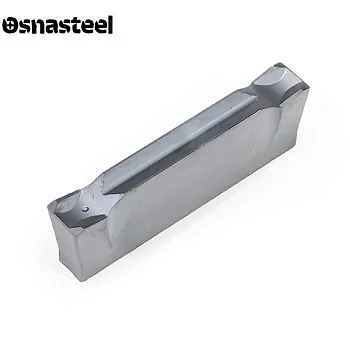
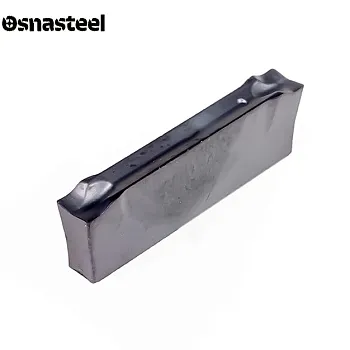
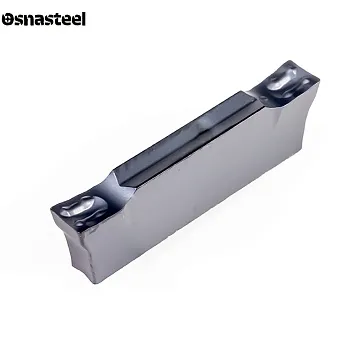
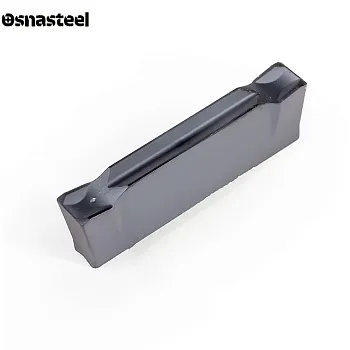
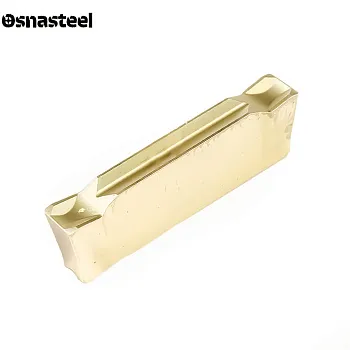
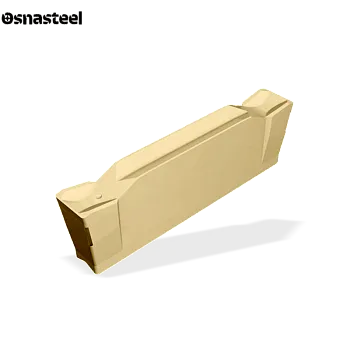
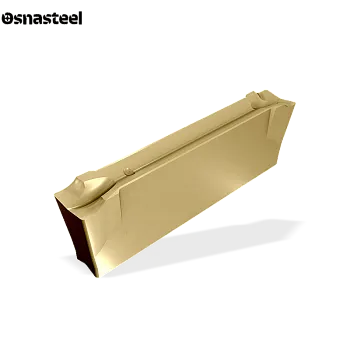
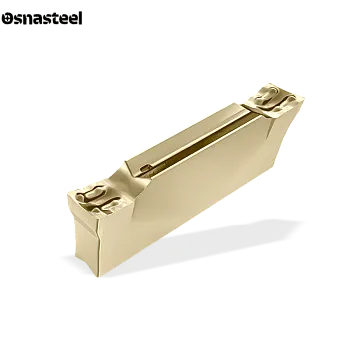
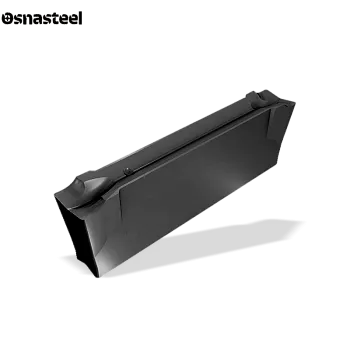
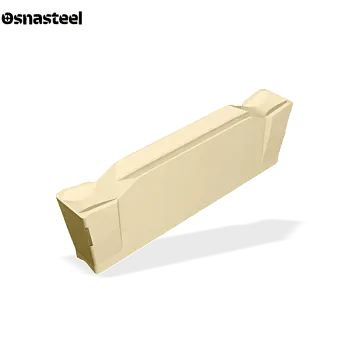
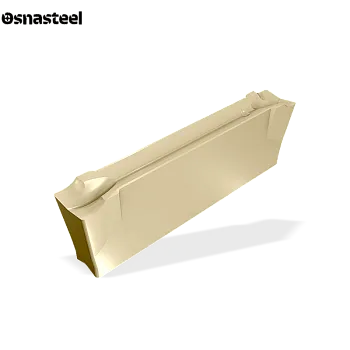
Пластины отрезные DGN



- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Отрезные и канавочные пластины DGN: технический обзор и применение
Твердосплавные пластины DGN — это высокоэффективный двусторонний инструмент нейтрального исполнения, разработанный для отрезки деталей и прорезания глубоких канавок. На сайте «Osnasteel» представлен широкий ассортимент пластин DGN для токарных станков с ЧПУ. Благодаря двум рабочим кромкам и жесткой призматической посадке, этот инструмент обеспечивает превосходную стабильность радиального врезания. Нейтральная геометрия кромки гарантирует идеально прямой рез без бокового увода лезвия при отрезке сплошных прутков, поковок и толстостенных труб.
Критерии выбора пластин DGN
НЕЙТРАЛЬНОЕ ИСПОЛНЕНИЕ (ПРЯМОЙ РЕЗ)
Буква «N» в маркировке означает Neutral (нейтральная геометрия с углом 0°). В отличие от левых (DGL) или правых (DGR) пластин, нейтральная кромка врезается в металл абсолютно ровно, не создавая бокового давления на державку. Это критически важно для предотвращения поломок при отрезке больших диаметров.
ДВУСТОРОННЯЯ КОНСТРУКЦИЯ (2 КРОМКИ)
Пластина DGN имеет две режущие кромки. Специальная скрученная геометрия позволяет использовать вторую (нерабочую) кромку без риска ее трения о стенки канавки при глубоком врезании. Это дает прямую экономию: вы получаете две кромки по цене одной пластины.
ПРИЗМАТИЧЕСКАЯ ПОСАДКА (V-ПРОФИЛЬ)
Сверху и снизу пластина имеет V-образный профиль. При установке в отрезное лезвие она автоматически центрируется и зажимается. Эта система намертво блокирует пластину, исключая любые вибрации и смещения вправо-влево даже при больших вылетах инструмента.
ШИРИНА РЕЗА (W)
Популярные типоразмеры пластин DGN имеют ширину реза 2.0, 3.0, 4.0 и 5.0 мм. Для мелких деталей используют узкие пластины (для экономии стружки). Для отрезки тяжелых болванок применяют пластины шириной 4-5 мм, так как они обладают максимальной жесткостью и не изгибаются.
ФОРМИРОВАНИЕ СТРУЖКИ В КАНАВКЕ
Стружколом нейтральной пластины DGN сгибает стружку в форме буквы «U» (вдоль ее оси). Стружка становится у́же, чем прорезанный паз, и легко выходит наружу в виде скрученной часовой пружины. Это защищает обработанные торцы детали от царапин.
РАБОТА С ЦЕНТРАЛЬНОЙ «БОБЫШКОЙ»
Поскольку пластина нейтральная (0°), при завершении отрезки сплошного прутка в центре детали может остаться небольшой заусенец (стержень). Если удаление бобышки не критично, DGN — лучший выбор, так как он обеспечивает самую глубокую и стабильную отрезку без увода резца.
ТВЕРДЫЕ СПЛАВЫ И ЗАЩИТА (PVD)
Ближе к центру детали скорость вращения падает до нуля, что вызывает налипание металла на резец. Для пластин DGN используются специальные ударопрочные сплавы с гладким PVD-покрытием. Они отлично сопротивляются наростообразованию и не скалываются на малых скоростях.
РЕЖИМЫ РЕЗАНИЯ И ПОДАЧА СОЖ
Рабочая подача (f) составляет от 0.05 до 0.20 мм/об в зависимости от ширины пластины. Ключевое правило: обильная подача СОЖ прямо в зону реза для вымывания стружки. За 2-3 мм до полного отделения детали подачу нужно обязательно снизить на 50%.