




В корзину
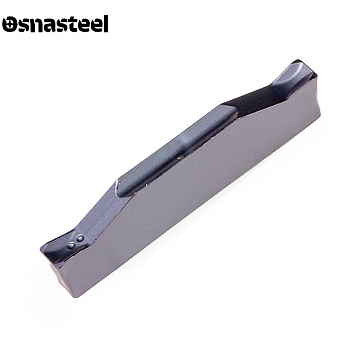
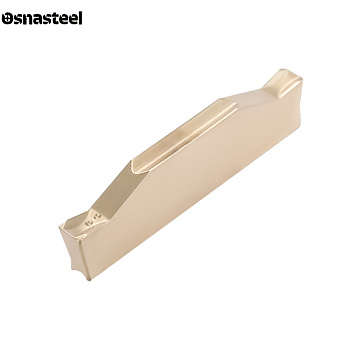
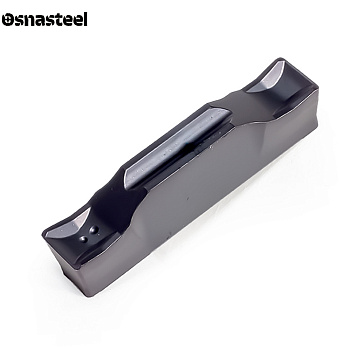
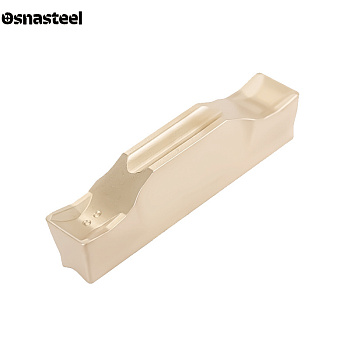
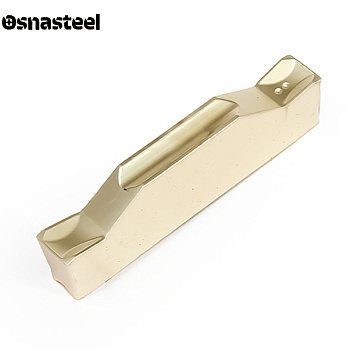
Пластины отрезные TDC



- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Отрезные и канавочные пластины TDC: технический обзор и применение
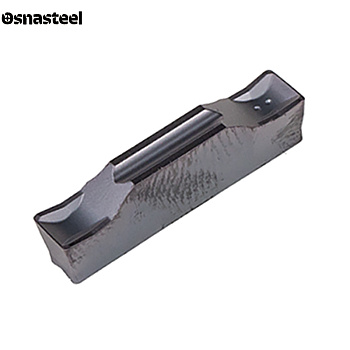
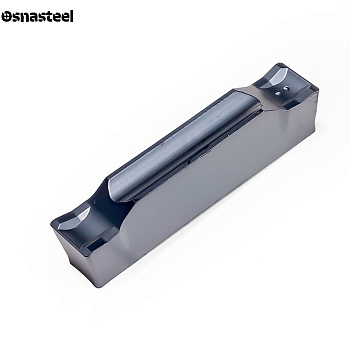
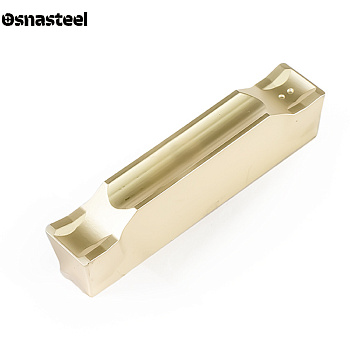
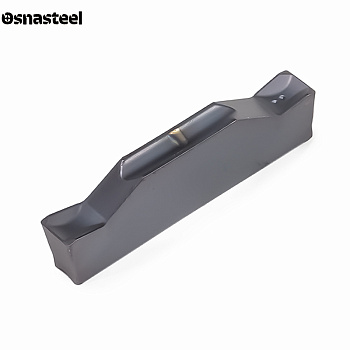
Твердосплавные пластины серии TDC (Twin Double Cut) — это универсальный двусторонний инструмент для высокопроизводительной отрезки заготовок, прорезания глубоких канавок и последующего продольного точения на станках с ЧПУ. В каталоге «Osnasteel» представлены пластины TDC для работы по сталям, нержавеющим сплавам и чугунам. Благодаря удлиненному корпусу и призматической схеме базирования пластина выдерживает как высокие радиальные нагрузки при глубоком врезании, так и боковые изгибающие усилия при растачивании паза вразбежку. Две рабочие режущие кромки обеспечивают прямую экономию инструментального бюджета на серийном и крупносерийном производстве.
Критерии выбора пластин TDC
МНОГОФУНКЦИОНАЛЬНОСТЬ (ОТРЕЗКА + ТОЧЕНИЕ)
В отличие от чисто отрезных серий, пластины TDC спроектированы с расчетом на комбинированную обработку. После радиального врезания на нужную глубину инструмент может перемещаться вдоль оси детали (продольное точение), расширяя канавку или формируя сложный ступенчатый профиль одной установкой резца.
ДВУСТОРОННЯЯ БАЗА И УПОР В КОРПУС
Пластина оснащена двумя идентичными режущими кромками. При установке в державку или отрезное лезвие нерабочий торец пластины жестко упирается в заднюю стенку гнезда, передавая усилие резания в тело держателя. Это полностью исключает сдвиг пластины назад при тяжелых режимах отрезки сплошного проката.
ПРИЗМАТИЧЕСКИЙ ПРОФИЛЬ (V-ПОСАДКА)
Верхняя и нижняя грани корпуса имеют выраженный V-образный профиль (систему «ласточкин хвост» / призму). Зажим винтом или упругой губкой лезвия жестко центрирует пластину по оси симметрии, предотвращая ее боковое выворачивание из гнезда при смене направления подачи с радиального на продольное.
ТИПОРАЗМЕРЫ И ШИРИНА РЕЗА (W)
Стандартный размерный ряд включает пластины шириной 2.0 мм (TDC2), 3.0 мм (TDC3), 4.0 мм (TDC4) и 5.0 мм (TDC5). Допуск на ширину пластины позволяет использовать их не только для черновой отрезки, но и для формирования точных посадочных канавок под стопорные и уплотнительные кольца с высокой повторяемостью.
ГЕОМЕТРИЯ СТРУЖКОЛОМА И ОТВОД СТРУЖКИ
Трехмерный стружколом пластин TDC адаптирован для работы в двух направлениях. При радиальном врезании он сужает стружку по ширине, предотвращая задиры на боковых стенках паза, а при продольном точении надежно дробит сливную стружку на короткие сегменты (особенно на вязких сталях групп P и M).
РАБОТА С МИКРООТВОДОМ И КОНТРОЛЬ БОБЫШКИ
При программировании расточки широких пазов методом врезания с последующим продольным проходом необходимо задавать микроотвод резца по оси X на 0.1–0.2 мм в нижней точке паза перед стартом продольного движения. При отрезке сплошного прутка для минимизации центральной бобышки подачу в районе оси снижают в два раза.
СПЛАВЫ И СТОЙКОСТЬ ПОКРЫТИЙ (CVD / PVD)
Для обработки углеродистых и легированных сталей (P) и чугунов (K) на высоких скоростях применяются сплавы с толстослойным термостойким покрытием CVD. Для нержавеющих сталей (M), титановых сплавов (S) и операций отрезки в ось детали оптимальны вязкие субстраты с гладким PVD-покрытием, препятствующим наростообразованию.
РЕЖИМЫ РЕЗАНИЯ (AP, F) И ПОДАЧА СОЖ
При радиальном врезании подача (f) составляет 0.05–0.18 мм/об в зависимости от ширины пластины. В режиме продольного точения глубина резания (ap) не должна превышать 30–40% от ширины пластины (0.5–1.5 мм) при подаче 0.08–0.22 мм/об. Обязательна принудительная подача СОЖ в зону резания для охлаждения кромки и вымывания стружки.