




Пластины отрезные HGPL


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Пластины для глубоких торцевых канавок HGPL: технический обзор и применение
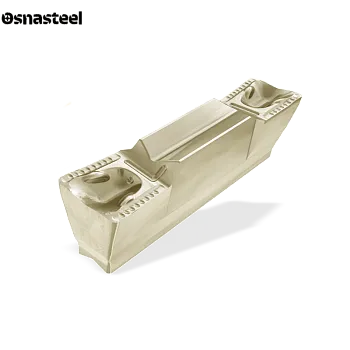
Твердосплавные пластины HGPL — это узкоспециализированный инструмент левого исполнения, предназначенный для вытачивания экстремально глубоких торцевых канавок на станках с ЧПУ. На сайте «Osnasteel» представлены надежные односторонние пластины HGPL. Их главное техническое отличие от двусторонних аналогов — способность проникать глубоко в торец детали без риска столкновения тыльной части инструмента с заготовкой. Дугообразная форма и агрессивный стружколом обеспечивают стабильную работу даже в самых тяжелых условиях закрытого резания.
Критерии выбора пластин HGPL
ОДНОСТОРОННЯЯ КОНСТРУКЦИЯ (МАКСИМАЛЬНАЯ ГЛУБИНА)
Почему для глубоких пазов не используют двусторонние пластины? При большом заглублении верхняя (нерабочая) кромка двусторонней пластины просто упрется в плоский торец детали, вызвав аварию. Односторонняя пластина HGPL решает эту проблему: она имеет гладкую спинку и позволяет использовать всю длину вылета лезвия (Tmax).
ИНДЕКС «L» (ЛЕВОЕ ИСПОЛНЕНИЕ)
Буква «L» (Left) указывает на левое исполнение резца. Выбор левой пластины жестко привязан к вашей торцевой державке, способу ее установки в револьверной голове станка и направлению вращения шпинделя. Для инструмента правого исполнения используются зеркальные аналоги — пластины HGPR.
СПЕЦИАЛЬНАЯ ДУГООБРАЗНАЯ ФОРМА
Пластина и ее посадочное место изогнуты по строгой дуге. Эта геометрия точно повторяет кривизну кольцевого паза. Благодаря такому изгибу резец свободно погружается в металл вдоль оси Z, не затирая внутреннюю и наружную стенки вытачиваемой канавки.
СТРОГИЙ ДИАПАЗОН ДИАМЕТРОВ (Dmin – Dmax)
Ключевое правило торцевого точения: каждая дугообразная пластина рассчитана только на свой узкий диапазон диаметров (например, от 40 до 50 мм). Врезаться такой пластиной в диаметр 30 мм или 80 мм категорически запрещено — несовпадение кривизны приведет к мгновенному заклиниванию.
МНОГОФУНКЦИОНАЛЬНОЕ РАСШИРЕНИЕ
Несмотря на специализацию для глубоких канавок, пластина HGPL умеет работать в двух осях. После осевого врезания вглубь торца (ось Z), вы можете сместить инструмент поперек (радиально, по оси X), чтобы расширить канавку до любого необходимого размера.
ОТВОД СТРУЖКИ ИЗ ГЛУБОКОГО ПАЗА
Удалить стружку со дна глубокого торцевого паза — сложнейшая инженерная задача. Стружколом HGPL спроектирован так, чтобы жестко деформировать стружку в узкую плотную пружину и принудительно выталкивать ее наружу, не давая ей спрессоваться и сломать инструмент.
ТВЕРДЫЕ СПЛАВЫ И ВЫСОКОЕ ДАВЛЕНИЕ СОЖ
Для глубокого врезания применяют вязкие твердые сплавы с термостойким PVD-покрытием. Критически важное условие работы — непрерывная подача охлаждающей жидкости (СОЖ) под высоким давлением прямо в зону реза. Без давления СОЖ стружка останется на дне канавки и вызовет поломку.
АЛГОРИТМ РАБОТЫ (КЛЕВКОВОЕ ВРЕЗАНИЕ)
При вытачивании экстремально глубоких пазов непрерывное врезание часто невозможно. Рекомендуется применять алгоритм «клевкового» точения (прерывистое резание): резец углубляется на 1-2 мм, затем полностью отводится назад для сброса стружки и подачи СОЖ, после чего цикл повторяется.