



В корзину
Пластины для шкивов (клиновых ремней)






- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Пластины для шкивов (клиновых ремней): экспертный подбор
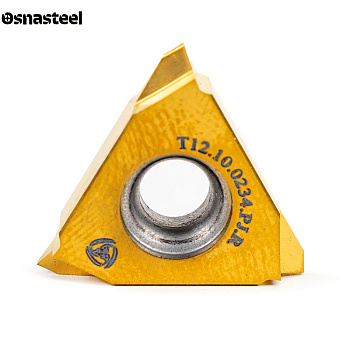
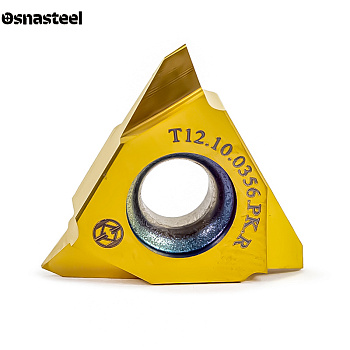
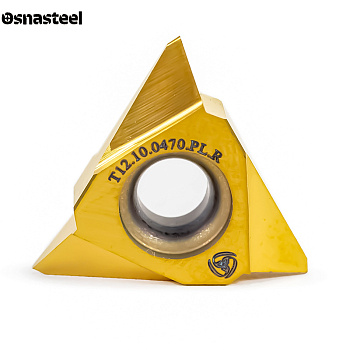
Точение ручьев под поликлиновые и клиновые ремни на токарных станках с ЧПУ требует профильного инструмента высокой жесткости. В каталоге «Osnasteel» представлены специализированные сменные твердосплавные пластины (бренд AKKO, типоразмеры T12, B26, T30) для обработки канавок профилей PJ и PK. Использование фасонных пластин позволяет формировать профиль шкива за минимальное количество проходов с точным соблюдением угла и шага канавок (TP).
Методика подбора пластин для шкивов: 6 шагов
ШАГ 1: Определение профиля ремня
Профиль пластины должен строго соответствовать типу поликлинового ремня. Профиль PJ (шаг 2.34 мм) применяется в компактных приводах (бытовая техника, компрессоры). Профиль PK (шаг 3.56 мм) рассчитан на высокие скорости и массово используется в автомобильной промышленности (ремни генератора, ГРМ).
ШАГ 2: Многозубая или однозубая геометрия
Для единичного производства подойдут однозубые пластины (например, серия T12), формирующие канавки поочередно со смещением резца. Для серийного массового производства шкивов эффективнее использовать многозубые «гребенчатые» пластины (например, B26.07.0234.PJx4), которые прорезают сразу 4 канавки за один радиальный ход.
ШАГ 3: Контроль шага и угла канавки
Строго проверяйте параметр TP (шаг канавок): для профиля PJ он составляет 2.34 мм, для PK — 3.56 мм. Угол профиля для этих стандартов обычно равен 40°. Отклонение угла или шага приведет к быстрому износу или обрыву поликлинового ремня при эксплуатации.
ШАГ 4: Глубина канавки
Выбирайте пластину так, чтобы ее максимальная глубина врезания была больше требуемой глубины ручья. Например, для профиля PJ пластины обеспечивают CDX 2.05 – 2.08 мм, а для более глубокого профиля PK потребуется CDX от 3.4 мм и выше.
ШАГ 5: Типоразмер пластины и державка
Пластины выпускаются в различных типоразмерах (T12, B26, T30). Выбор зависит от жесткости станка и габаритов шкива. Треугольные профильные пластины T12 универсальны для большинства токарных работ, тогда как усиленные блоки (B26) применяются для жесткого радиального врезания многозубого инструмента.
ШАГ 6: Выбор сплава и режимы обработки
Формирование ручьев шкива — это операция с широким контактом режущей кромки, склонная к вибрациям. Для обработки углеродистых сталей (P), нержавейки (M) и чугуна (K) применяются вязкие сплавы с PVD-покрытием. Врезание необходимо выполнять на заниженных подачах с обязательной подачей СОЖ под давлением.