




В корзину
Пластины отрезные TDT



- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарно-канавочные и отрезные пластины TDT: технический обзор и применение
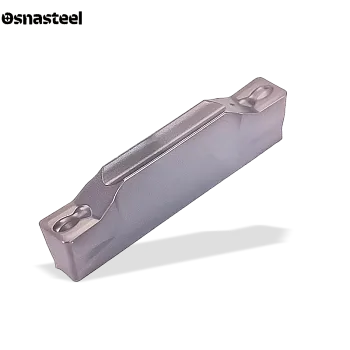
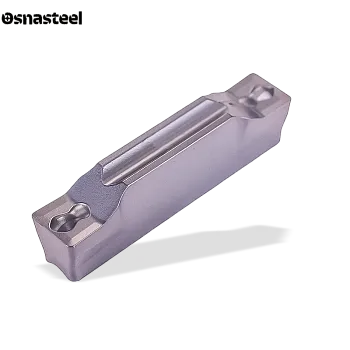
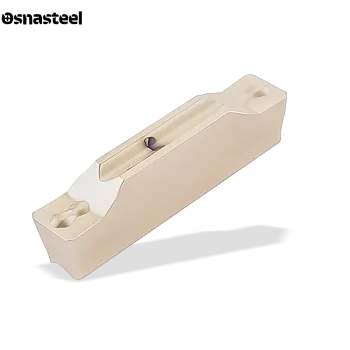
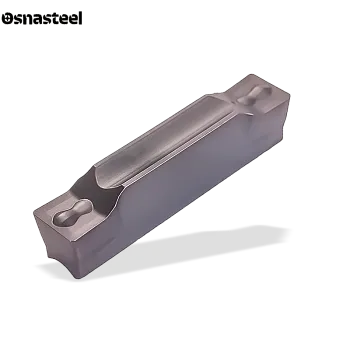
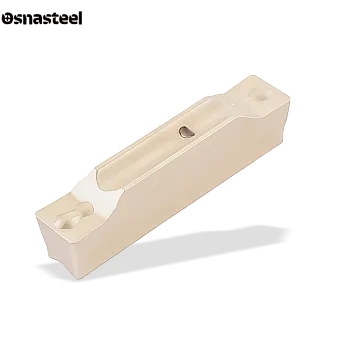
Твердосплавные пластины серии TDT — это специализированный двусторонний инструмент системы TDC, разработанный специально для многофункциональной обработки: глубокого прорезания канавок, силового продольного точения (разбивки пазов) и отрезки на станках с ЧПУ. В каталоге «Osnasteel» представлены пластины TDT для высокопроизводительной обработки сталей, нержавеющих сплавов и чугунов. Усиленная геометрия режущей кромки с индексом «T» (Turning) рассчитана на восприятие знакопеременных радиальных и осевых нагрузок. Жесткая призматическая посадка и две рабочие кромки позволяют заменить одним резцом сразу несколько позиций в револьверной головке станка, снижая себестоимость детали и время цикла.
Критерии выбора пластин TDT
ТОКАРНО-КАНАВОЧНАЯ ГЕОМЕТРИЯ (ИНДЕКС «T» — TURNING)
Буква «T» в маркировке TDT указывает на специализацию пластины под операции комбинированного точения. В отличие от чисто отрезных геометрий (TDJ), пластина TDT имеет упрочненную фаску на главной и вспомогательных режущих кромках, а также плоское дно, формирующее идеально ровную цилиндрическую поверхность при продольном проходе без ступенек.
ПРОДОЛЬНОЕ ТОЧЕНИЕ И РАЗБИВКА ШИРОКИХ ПАЗОВ
Пластины TDT предназначены для черновой и чистовой выборки широких выемок и уступов за счет чередования радиального врезания и осевого точения. Боковые режущие кромки имеют выверенные углы в плане и задние углы, что исключает затирание корпуса пластины о стенку детали при движении вдоль оси Z.
ДВУСТОРОННЯЯ БАЗА И УПОР В КОРПУС TDC
Инструмент имеет две идентичные рабочие стороны и устанавливается в стандартные державки и усиленные блоки системы TDC. Задний нерабочий торец пластины жестко упирается в базовую стенку гнезда держателя, принимая на себя всю радиальную нагрузку при врезании и гарантируя точность вылета при смене кромки.
ПРИЗМАТИЧЕСКАЯ ФИКСАЦИЯ (V-ПРОФИЛЬ)
При боковом точении на пластину действуют мощные изгибающие силы, стремящиеся вывернуть ее из паза державки. Крупный V-образный призматический профиль на верхней и нижней гранях корпуса TDT жестко блокирует боковые смещения, обеспечивая высокую стабильность размеров и отсутствие вибраций.
ТИПОРАЗМЕРЫ И УГЛОВЫЕ РАДИУСЫ (TDT 2, 3, 4, 5, 6)
Серия выпускается в широком диапазоне ширин: от 2.0 мм (TDT2) до 6.0 мм (TDT6) с увеличенными радиусами при вершинах (от 0.2 до 0.8 мм). Наличие окрепших угловых радиусов позволяет вести продольное точение на повышенных подачах и получать высокую чистоту поверхности без риска скола уголков пластины.
МНОГОНАПРАВЛЕННЫЙ КОНТРОЛЬ СТРУЖКИ
Трехмерный стружколом пластин TDT снабжен боковыми дефлекторами и центральным возвышением. При прямом врезании он сужает стружку в пружину, не давая ей клинить в пазу, а при продольном точении и подрезке торцов — эффективно ломает боковую сливную стружку на короткие сегменты (на материалах групп P, M и K).
ТВЕРДЫЕ СПЛАВЫ И ТЕРМОСТОЙКИЕ ПОКРЫТИЯ (CVD / PVD)
Длительный контакт кромки с металлом при продольном точении вызывает интенсивный нагрев. Поэтому для сталей (P) и чугунов (K) в серии TDT широко применяются сплавы с толстым термобарьерным CVD-покрытием. Для нержавеющих сталей (M) и жаропрочных сплавов (S) используются вязкие субстраты с износостойким PVD-покрытием.
РЕЖИМЫ РЕЗАНИЯ (AP, F) И АЛГОРИТМ ЧПУ
При радиальном врезании подача (f) составляет 0.05–0.20 мм/об. При переходе к продольному точению обязательно программируется микроотвод резца назад по оси X на 0.1–0.2 мм для снятия радиального натяга, после чего ведется точение с глубиной резания (ap) до 50–60% от ширины пластины и подачей 0.10–0.28 мм/об при обильном охлаждении СОЖ.