




В корзину
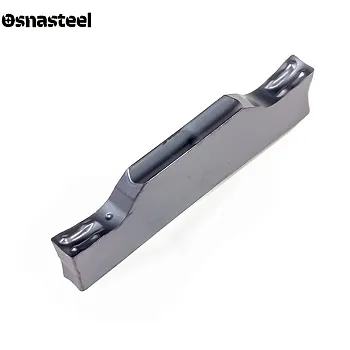
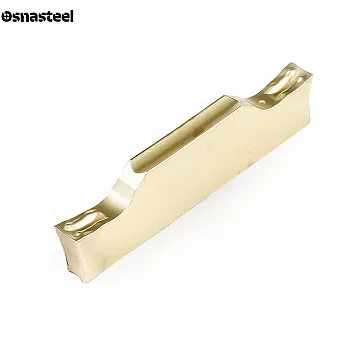
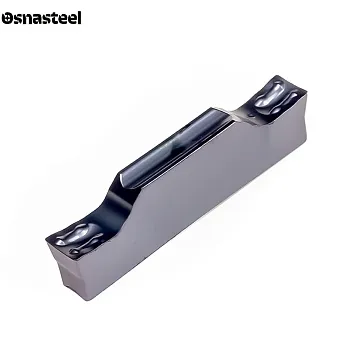
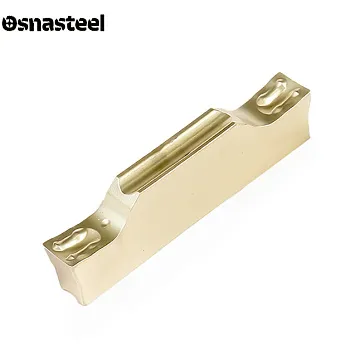
Пластины отрезные TDF



- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Отрезные и канавочные пластины TDF: технический обзор и применение
Твердосплавные пластины серии TDF — это специализированный двусторонний инструмент системы TDC, разработанный для чистовой отрезки, прорезания точных канавок и последующего чистового продольного точения на малых подачах. В каталоге «Osnasteel» представлен ассортимент пластин TDF для токарных станков с ЧПУ. Острая геометрия режущей кромки в сочетании со специализированным чистовым стружколомом снижает радиальные усилия резания, предотвращая отжатие инструмента и деформацию тонкостенных деталей. Наличие двух рабочих кромок и жесткая призматическая посадка обеспечивают высокую точность позиционирования и экономичность в серийном производстве.
Критерии выбора пластин TDF
ЧИСТОВАЯ ГЕОМЕТРИЯ (ИНДЕКС «F» — FINISHING)
Буква «F» в маркировке TDF указывает на чистовое исполнение стружколома и режущей кромки. В отличие от базовых пластин TDC, модификация TDF имеет более положительный передний угол и узкую ленточку. Это обеспечивает мягкое врезание в металл без вибраций и позволяет получать низкую шероховатость (Ra) на дне и боковых стенках канавки.
РАБОТА С ТОНКОСТЕННЫМИ ДЕТАЛЯМИ И ТРУБАМИ
За счет сниженных сил резания пластины TDF незаменимы при отрезке тонкостенных труб, втулок и маложестких заготовок малого диаметра. Инструмент не сминает кромку на выходе из стенки трубы и минимизирует образование заусенцев на торце детали, сокращая время на последующую слесарную доработку.
ДВУСТОРОННЯЯ КОНСТРУКЦИЯ С ЖЕСТКИМ УПОРОМ
Пластина TDF оснащена двумя идентичными режущими кромками и полностью совместима со стандартными державками и отрезными лезвиями серии TDC. Задний нерабочий торец пластины упирается в базовую стенку гнезда держателя, что гарантирует стабильность линейного размера при смене или перевороте пластины.
ПРИЗМАТИЧЕСКАЯ ПОСАДКА (V-ПРОФИЛЬ)
Продольные V-образные призмы на верхней и нижней гранях корпуса жестко центрируют пластину в державке. Такая схема зажима исключает боковое смещение и разворот пластины при переходе от радиального врезания к чистовому продольному растачиванию широких пазов.
ХОДОВЫЕ ТИПОРАЗМЕРЫ И ШИРИНА РЕЗА (W)
Серия выпускается в основных ширинах 2.0 мм (TDF2), 3.0 мм (TDF3) и 4.0 мм (TDF4) с малыми радиусами при вершине (обычно 0.15–0.30 мм). Минимальный радиус при вершине позволяет формировать четкие внутренние углы в канавках под стопорные кольца и резьбовые сбеги без зарезания профиля.
КОНТРОЛЬ СТРУЖКИ НА МАЛЫХ ПОДАЧАХ
Главная проблема при чистовом точении канавок — путающаяся сливная стружка. Стружколом пластин TDF расположен максимально близко к режущей кромке, поэтому он уверенно сворачивает и дробит даже тонкую стружку при минимальных подачах и малых припусках на продольном проходе, особенно на вязких сталях (группы P и M).
СПЛАВЫ И ИЗНОСОСТОЙКИЕ ПОКРЫТИЯ (PVD)
Для сохранения остроты режущей кромки пластины TDF преимущественно изготавливаются из мелкозернистых твердых сплавов с тонким наноструктурированным PVD-покрытием. Гладкая поверхность покрытия снижает трение, предотвращает налипание материала (наростообразование) при падении скорости резания в центре детали и защищает углы от микровыкрашивания.
РЕЖИМЫ РЕЗАНИЯ И ПРОГРАММИРОВАНИЕ ЧПУ
Рабочая подача (f) при радиальном врезании для серии TDF составляет 0.03–0.12 мм/об. При чистовом продольном точении вдоль оси детали рекомендуется снимать припуск (ap) от 0.1 до 0.8 мм с подачей 0.05–0.15 мм/об. Перед началом продольного движения после врезания обязательно программируйте микроотвод резца на 0.1 мм и обеспечивайте подачу СОЖ точно в зону резания.