




В корзину
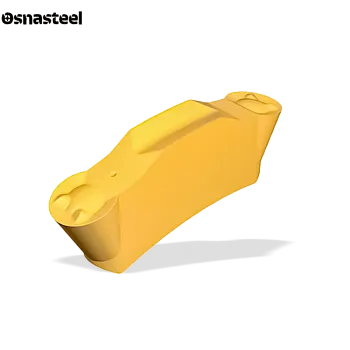
Пластины отрезные TGMF


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарно-канавочные и отрезные пластины TGMF: технический обзор и применение
Твердосплавные пластины серии TGMF — это высокоточный двусторонний инструмент для прорезания канавок, многофункционального продольного точения и отрезки деталей на станках с ЧПУ. В каталоге «Osnasteel» представлены пластины TGMF для чистовой и получистовой обработки сталей, нержавеющих сплавов и чугунов. Специализированная геометрия стружколома с индексом «MF» (Medium-Finishing) обеспечивает мягкое резание с минимальными радиальными нагрузками, предотвращая вибрации и отгиб инструмента при обработке нежестких валов и тонкостенных деталей. Наличие двух рабочих кромок и надежная призматическая посадка гарантируют стабильность размеров и высокую экономическую эффективность в серийном производстве.
Критерии выбора пластин TGMF
ПОЛУЧИСТОВАЯ И ЧИСТОВАЯ ГЕОМЕТРИЯ (ИНДЕКС «MF»)
Маркировка TGMF указывает на принадлежность к системе TG с универсальным стружколомом для чистовых и средних режимов (Medium-Finishing). Положительный передний угол и оптимизированная защитная фаска снижают силы резания, позволяя получать высокую чистоту поверхности (низкий параметр Ra) на дне и боковых стенках канавки без дробления.
МНОГОФУНКЦИОНАЛЬНОСТЬ (КАНАВКИ + ПРОДОЛЬНОЕ ТОЧЕНИЕ)
Пластины TGMF спроектированы для работы с разнонаправленным вектором подачи. После радиального врезания на заданную глубину инструмент может перемещаться вдоль оси Z (продольное точение), выполняя расточку широких пазов вразбежку, точение уступов, фасок и цилиндрических шеек одним резцом без смены позиции в револьверной головке.
ДВУСТОРОННЯЯ КОНСТРУКЦИЯ С ЖЕСТКИМ УПОРОМ
Пластина оснащена двумя идентичными режущими кромками и устанавливается в стандартные наружные и расточные державки, а также отрезные лезвия соответствующей серии (TGH / TGB и аналоги). Задний нерабочий торец жестко упирается в базовую стенку гнезда держателя, исключая продольное сползание пластины при глубоком врезании.
ПРИЗМАТИЧЕСКАЯ ФИКСАЦИЯ (V-ПРОФИЛЬ)
При переходе от радиального врезания к боковому продольному точению возникают ощутимые осевые нагрузки. Верхняя и нижняя V-образные призматические направляющие жестко центрируют корпус пластины TGMF в ответном пазу державки, надежно блокируя боковой увод и выворачивание инструмента из гнезда.
ХОДОВЫЕ ТИПОРАЗМЕРЫ И ТОЧНОСТЬ ПАЗА (W)
Серия включает популярные типоразмеры шириной от 2.0 мм до 6.0 мм (например, TGMF 302, TGMF 304, TGMF 404, TGMF 635) с различными радиусами при вершине (от 0.15 до 0.8 мм). Жесткий допуск на ширину режущей кромки позволяет формировать точные посадочные канавки под стопорные и уплотнительные кольца за один проход.
КОНТРОЛЬ СТРУЖКИ В ДВУХ НАПРАВЛЕНИЯХ
Трехмерный профиль стружколома TGMF уверенно работает как на радиальной, так и на осевой подаче. При прямом врезании центральное возвышение сжимает стружку по ширине, предотвращая повреждение обработанных торцов канавки, а при продольном точении — принудительно завивает и дробит тонкую сливную стружку на короткие сегменты (на сталях P и нержавейках M).
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ (PVD / CVD)
Для обработки вязких аустенитных нержавеющих сталей (группа M), жаропрочных сплавов (группа S) и чистовой отрезки в центр детали применяются прочные мелкозернистые сплавы с антифрикционным PVD-покрытием, предотвращающим наростообразование. Для скоростного точения сталей (P) и чугунов (K) используются износостойкие сплавы с термобарьерным CVD-покрытием.
РЕЖИМЫ РЕЗАНИЯ (AP, F) И ПРОГРАММИРОВАНИЕ ЧПУ
При радиальном врезании подача (f) назначается в диапазоне 0.04–0.18 мм/об в зависимости от ширины пластины. Перед началом продольного точения в управляющей программе необходимо задать микроотвод резца назад по оси X на 0.1–0.2 мм для снятия радиального натяга. Глубина резания (ap) на продольном проходе — 0.2–2.0 мм при подаче 0.06–0.22 мм/об и обильном охлаждении СОЖ.