




В корзину
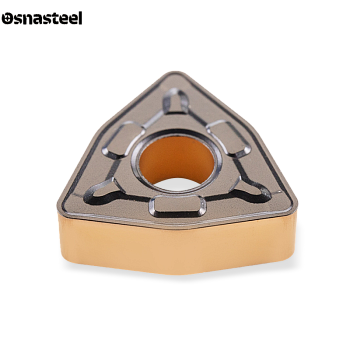
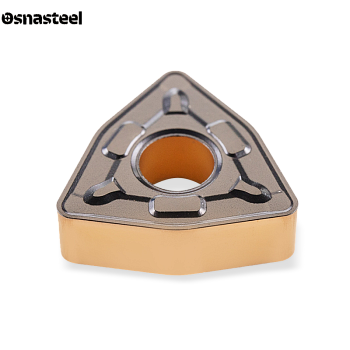
Токарные пластины WNMG




- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарные пластины WNMG: технический обзор и особенности применения
Токарные пластины WNMG — это один из самых популярных и экономически выгодных инструментов для токарных станков с ЧПУ. Двусторонняя пластина в форме ломаного треугольника (тригона) с углом 80° объединяет в себе прочность классического ромба и феноменальную экономичность. На сайте «Osnasteel» представлен огромный выбор пластин WNMG. Наличие 6 полноценных рабочих кромок делает их идеальной «рабочей лошадкой» для серийного производства. Одним резцом можно уверенно выполнять продольную обдирку, снятие фасок и подрезку торцов.
Критерии выбора пластин WNMG
ГЕОМЕТРИЯ (ДВУСТОРОННИЙ ТРИГОН 80°)
Аббревиатура WNMG по стандарту ISO означает: W — форма тригона (угол 80°); N — двусторонняя пластина (задний угол 0°); M — средний класс допуска (прессованная/спеченная); G — двусторонний стружколом с крепежным отверстием. Вы получаете 3 кромки сверху и 3 снизу (всего 6).
НАЗНАЧЕНИЕ: ЧЕРНОВАЯ И УНИВЕРСАЛЬНАЯ ОБРАБОТКА
Форма WNMG была создана для замены популярных ромбов CNMG. Она имеет такой же крепкий угол 80°, который не боится ударов и больших припусков, но дает на 2 рабочие кромки больше. Это оптимальный выбор для съема большого объема металла при продольном точении.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Пластина является негативной, поэтому правильный угол врезания обеспечивает сама державка. Для тяжелых работ требуется жесткая фиксация: мощным прихватом сверху или рычагом за центральное отверстие. Самые популярные державки для наружного точения: MWLNR/L и DWLNR/L.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Самый ходовой радиус на производстве — 0.8 мм (отличный баланс между стойкостью кромки и чистотой поверхности). Для черновой обдирки по корке и снятия неравномерных припусков используют радиус 1.2 мм. Для аккуратных получистовых проходов выбирают 0.4 мм.
СТРУЖКОЛОМЫ ДЛЯ РАЗНЫХ ЗАДАЧ
Для WNMG выпускаются 3D-стружколомы различных форм. Узкие канавки отлично справляются с ломанием стружки при легких получистовых проходах. Широкие и открытые стружколомы используются для отвода мощной стружки и защиты кромки от перегрева при тяжелой обдирке.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ
Для высокоскоростной обдирки сталей (P) и чугунов (K) применяют жесткие сплавы с толстым CVD-покрытием. Для нержавеющих сталей (M) используют вязкие сплавы с гладким PVD-покрытием. Также существуют специальные отполированные версии без покрытия для обработки алюминия (N).
РАСШИФРОВКА ТИПОРАЗМЕРА (080408, 080412)
Основной и самый популярный габарит для большинства станков — 08-й. Маркировка WNMG 080408 означает, что длина режущей кромки составляет 8.7 мм, а толщина пластины — 4.76 мм. Этот массивный размер гарантирует хорошую теплоемкость и прочность при нагрузках.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Инструмент готов к серьезным испытаниям. Рекомендуемая глубина резания (ap) варьируется от 0.5 до 5.0 мм. Подача (f) назначается в пределах 0.15 – 0.50 мм/об. Режимы следует подбирать с учетом жесткости заготовки, мощности вашего оборудования и выбранного стружколома.