




В корзину
Токарные пластины VPGT


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарные пластины VPGT: технический обзор и особенности применения
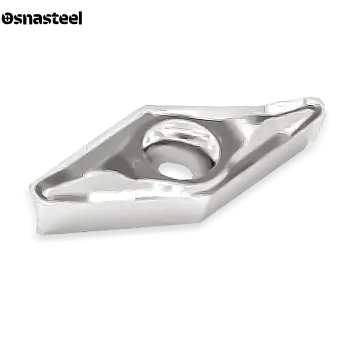
Токарные пластины VPGT — это инструмент с экстремально острой режущей геометрией в форме узкого ромба (угол 35°), созданный для сверхточного чистового точения. На сайте «Osnasteel» представлены прецизионные шлифованные пластины VPGT для станков с ЧПУ и автоматов продольного точения. Увеличенный задний угол (11°) позволяет кромке врезаться в материал с минимальным сопротивлением. Это исключает отжатие заготовки и делает пластину незаменимой для профильной обработки тонкостенных и нежестких деталей из алюминия, пластиков, нержавеющей стали и титана.
Критерии выбора пластин VPGT
ГЕОМЕТРИЯ (ОСТРЫЙ РОМБ С УГЛОМ 11°)
Аббревиатура VPGT по стандарту ISO означает: V — форма ромба (угол 35°); P — увеличенный позитивный задний угол 11°; G — высокая точность изготовления (шлифованная кромка); T — односторонняя со стружколомом и отверстием. Инструмент имеет 2 рабочие кромки.
НАЗНАЧЕНИЕ: МИКРОТОЧЕНИЕ И ТОЧНЫЙ ПРОФИЛЬ
Главная стихия VPGT — это ювелирная работа. Узкий угол 35° проникает в любые поднутрения, а сверхтонкая кромка аккуратно снимает слой металла толщиной в сотые доли миллиметра. Это идеальный выбор для обработки мелких деталей на станках швейцарского типа.
ОТЛИЧИЕ ОТ VCGT (ЗАДНИЙ УГОЛ 11 ГРАДУСОВ)
Пластины VCGT (задний угол 7°) и VBGT (5°) тоже острые, но именно VPGT с ее углом 11° обладает самой «режущей» геометрией. За счет этого снижается давление на деталь, стружка сходит легче, а риск возникновения вибраций при точении длинных тонких валов сводится к нулю.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Пластина крепится в державке простым прижимным винтом (система S). Для наружной профильной обработки чаще всего используются резцы серий SVJPR/L и SVVPN. Для растачивания мелких фасонных отверстий применяют компактные борштанги серий S...-SVQPR/L.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Вершина 35° с таким большим задним углом требует очень бережного отношения. Для вытачивания микроскопических канавок и острых углов берут радиусы 0.1 и 0.2 мм. Для гладкого чистового точения поверхностей обычно используют радиус 0.4 мм.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ
Для обработки алюминия, меди и полимеров (группа N) используют пластины без покрытия с идеальной зеркальной полировкой передней грани. Для финишного точения вязкой нержавеющей стали (M) применяют сплавы с ультратонкими, гладкими защитными покрытиями (PVD).
РАСШИФРОВКА ТИПОРАЗМЕРА (110302, 160404)
Наиболее ходовые размеры на производстве: VPGT 110302 / 110304 (длина кромки 11 мм, толщина 3.18 мм — отличный компактный размер) и более крупный габарит VPGT 160404 (длина кромки 16.6 мм). Размер подбирается строго под габариты вашей державки.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Инструмент работает деликатно и не выносит перегрузок. Рекомендуемая глубина резания (ap) составляет от 0.05 до 1.0 мм. Подача (f) назначается минимальной: от 0.02 до 0.15 мм/об. Работа с ударом, прерывистое резание или точение по корке мгновенно сломают вершину пластины.