Токарные пластины RCMT: технический обзор и особенности применения
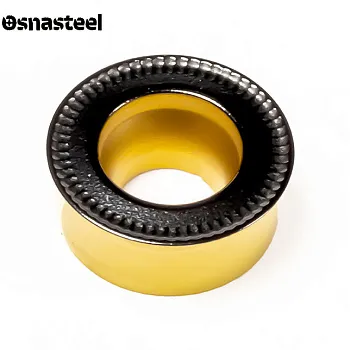
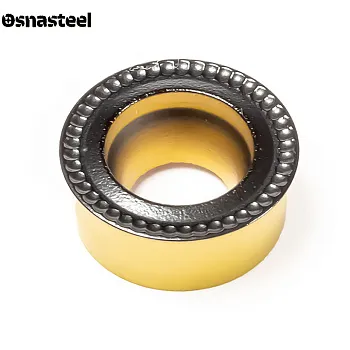
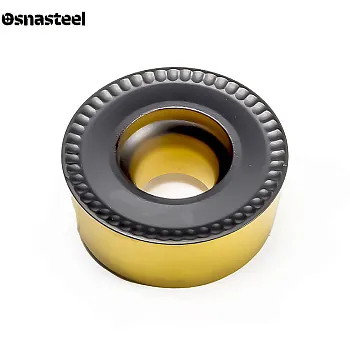
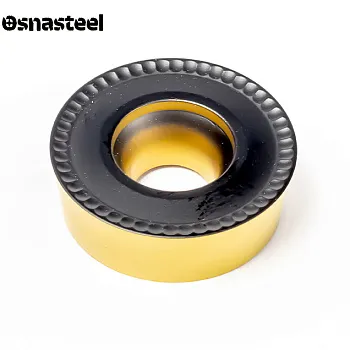
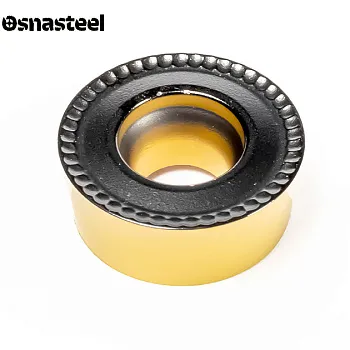
Токарные пластины RCMT — это универсальный твердосплавный инструмент круглой формы, предназначенный для профильного, получистового и среднего чернового точения. На сайте «Osnasteel» представлены надежные позитивные пластины RCMT для станков с ЧПУ. Благодаря круглой геометрии, эти пластины обладают максимально прочной режущей кромкой, позволяют вести многонаправленную обработку сложных профилей (включая сферы и галтели) и обеспечивают высокую экономичность за счет возможности многократного поворота пластины в державке по мере износа.
Критерии выбора пластин RCMT
ГЕОМЕТРИЯ (ПОЗИТИВНАЯ КРУГЛАЯ ФОРМА)
Аббревиатура RCMT по стандарту ISO означает: R — круглая форма (Round); C — позитивный задний угол 7°; M — средний класс допуска (прессованная/спеченная); T — односторонняя со стружколомом и крепежным отверстием. Пластина отлично справляется с переменными нагрузками.
НАЗНАЧЕНИЕ: УНИВЕРСАЛЬНОЕ И ПРОФИЛЬНОЕ ТОЧЕНИЕ
В отличие от прецизионных RCGT, пластины RCMT имеют более прочную прессованную кромку, что делает их идеальными для получистовой и черновой обработки. Они незаменимы при сложном копировальном точении, плунжерной обработке, точении радиусных канавок и вытачивании сферических поверхностей.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Крепление круглых пластин RCMT осуществляется с помощью винта через центральное отверстие (система S). Для наружной продольной и контурной обработки наиболее популярны державки серий SRDCN и SRGCR/L. Для внутреннего растачивания профилей применяются борштанги S...-SRDCR/L.
МАКСИМАЛЬНАЯ ПРОЧНОСТЬ И ОТВОД ТЕПЛА
Из-за отсутствия ослабленных углов при вершине круглая пластина является самой прочной из всех существующих форм. Тепло от зоны резания распределяется по большой дуге контакта, что значительно снижает термический износ и предотвращает локальное выкрашивание кромки.
СТРУЖКОЛОМЫ ДЛЯ ПЕРЕМЕННЫХ ПРИПУСКОВ
При контурном точении глубина резания непрерывно меняется. Штампованные 3D-стружколомы пластин RCMT спроектированы так, чтобы гарантировать надежное завивание и дробление стружки как при малых, так и при значительных съемах металла, предотвращая образование длинной "ленты".
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ (CVD И PVD)
Для высокопроизводительной обработки углеродистых сталей (P) и чугунов (K) используются прочные сплавы с толстым CVD-покрытием. Для нержавеющих сталей (M) и жаропрочных сплавов (S) применяются вязкие сплавы с гладкими PVD-покрытиями, стойкими к адгезионному износу (наростообразованию).
РАСШИФРОВКА ТИПОРАЗМЕРА (10T3MO, 1204MO)
Размер определяется наружным диаметром пластины. Наиболее востребованные в ЧПУ точении габариты: RCMT 10T3MO (диаметр 10 мм, толщина 3.97 мм) и RCMT 1204MO (диаметр 12 мм, толщина 4.76 мм). Суффикс "MO" в каталогах обычно обозначает метрическое исполнение пластины.
РЕЖИМЫ РЕЗАНИЯ: ЭФФЕКТ УТОНЬШЕНИЯ СТРУЖКИ
Глубина резания (ap) должна составлять не более 40-50% от диаметра пластины (обычно от 0.5 до 4.0 мм). Круглая форма создает эффект утоньшения стружки, что позволяет назначать повышенные подачи (f) — от 0.15 до 0.60 мм/об, существенно увеличивая производительность без потери качества.