




В корзину
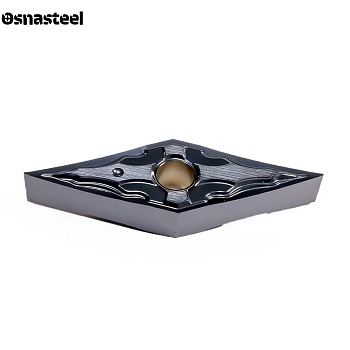
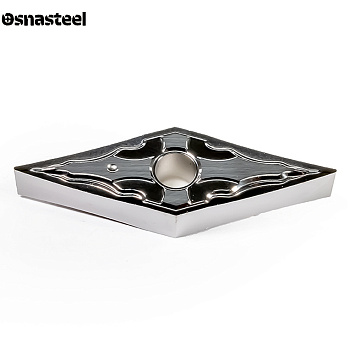
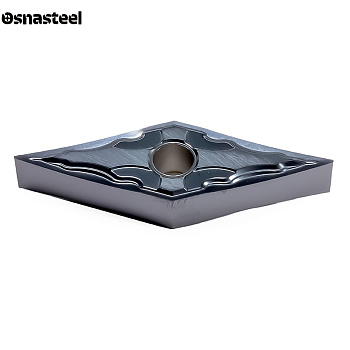
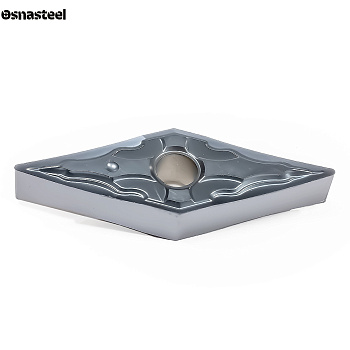
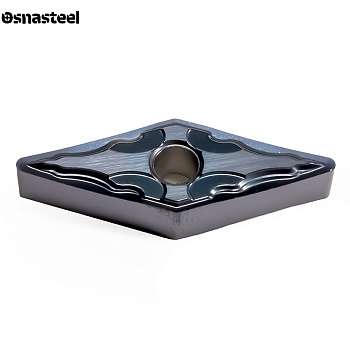
Токарные пластины VNGG



- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарные пластины VNGG: технический обзор и особенности применения
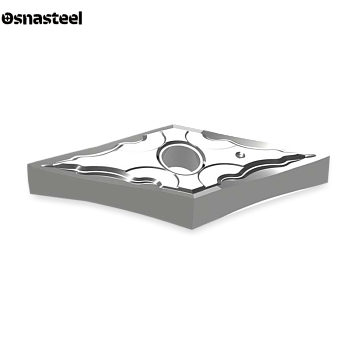
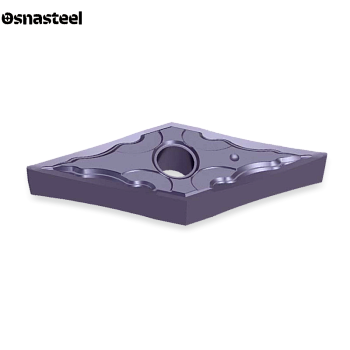
Токарные пластины VNGG — это прецизионные двусторонние пластины в форме узкого ромба (угол 35°), разработанные для точной профильной обработки. На сайте «Osnasteel» представлены высокоточные шлифованные пластины VNGG для станков с ЧПУ. Главный плюс этого инструмента — сочетание маневренности и выгоды. Двусторонняя конструкция дает 4 острые рабочие кромки, что в два раза больше, чем у односторонних аналогов. Это идеальный выбор для чистового точения сложных контуров, вытачивания канавок и обработки алюминия, нержавейки и жаропрочных сплавов.
Критерии выбора пластин VNGG
ГЕОМЕТРИЯ (ДВУСТОРОННИЙ РОМБ 35°)
Аббревиатура VNGG по стандарту ISO означает: V — форма ромба (35°); N — двусторонняя пластина (задний угол 0°); G — высокая точность изготовления (шлифованная кромка); G — стружколом на обеих сторонах и отверстие. Вы получаете 2 кромки сверху и 2 кромки снизу.
НАЗНАЧЕНИЕ: ТОЧНЫЙ ПРОФИЛЬ И ФИНИШ
Угол 35° позволяет резцу легко проникать в глубокие пазы и обрабатывать сложные фасонные поверхности, куда не достают ромбы 80° или треугольники. Шлифованная кромка аккуратно и без усилий срезает минимальный припуск, обеспечивая идеальную гладкость детали.
ОТЛИЧИЕ ОТ VNMG (ПРЕИМУЩЕСТВО ШЛИФОВКИ)
Стандартные пластины VNMG делаются методом прессования, их кромка слегка скруглена для прочности. Пластины VNGG проходят алмазную шлифовку: их режущая часть острая как бритва. Это необходимо для чистовой работы с мягкими, вязкими или цветными металлами.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
У пластины нет собственного заднего угла (база 0°), поэтому державка сама наклоняет ее вниз для правильного резания. Инструмент крепится надежно: прихватом сверху или рычагом. Самые востребованные державки для наружной обработки: MVJNR/L и MVVNN.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Угол 35° очень деликатный, поэтому радиус нужно подбирать осторожно. Для проточки мелких переходов и ювелирного профилирования используют радиусы 0.2 мм. Для стандартного финишного точения гладких поверхностей чаще всего применяют радиус 0.4 мм.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ
Для обработки алюминия, меди и различных пластиков (группа N) отлично подходят непокрытые пластины с идеальной зеркальной полировкой. Для финишного точения нержавеющих сталей (M) и титана (S) применяются сплавы с ультратонкими и гладкими PVD-покрытиями.
РАСШИФРОВКА ТИПОРАЗМЕРА (160404, 160408)
Основной и самый популярный габарит на токарном производстве — 16-й. Маркировки VNGG 160404 и VNGG 160408 означают, что длина режущей кромки составляет 16.6 мм, а толщина пластины — 4.76 мм. Этого размера хватает для большинства профильных задач.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Инструмент не переносит перегрузок. Рекомендуемая глубина резания (ap) должна быть небольшой: от 0.1 до 1.5 мм. Подача (f) назначается в пределах от 0.05 до 0.20 мм/об. Работа с ударом или сильными вибрациями быстро приведет к поломке тонкой шлифованной вершины.