Токарные пластины VNMG: технический обзор и особенности применения
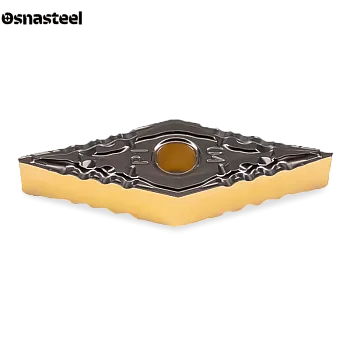
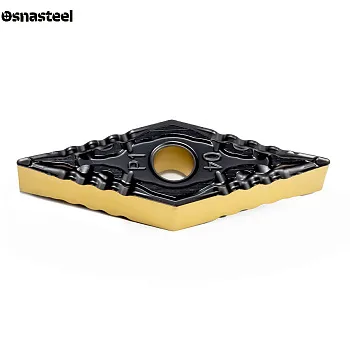
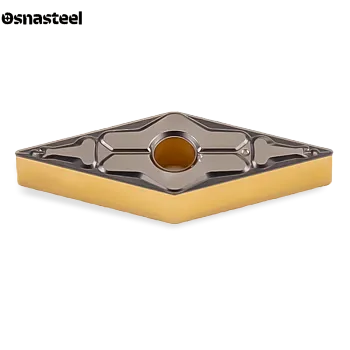
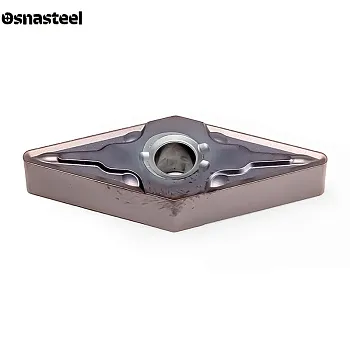
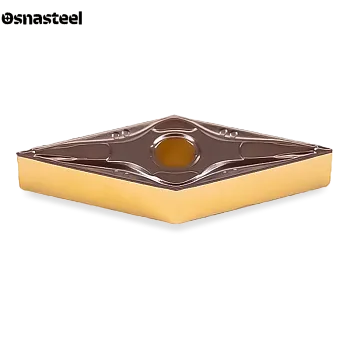
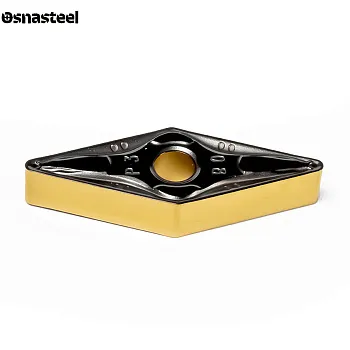
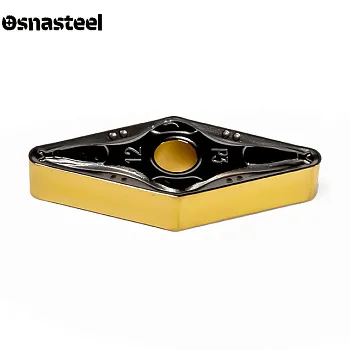
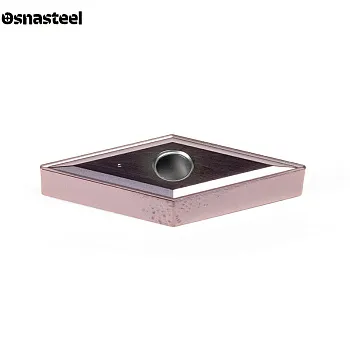
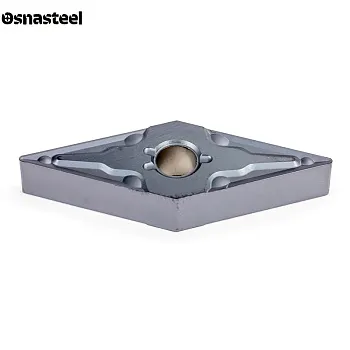
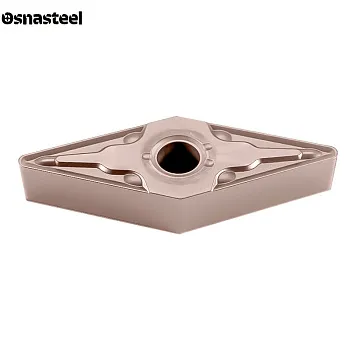
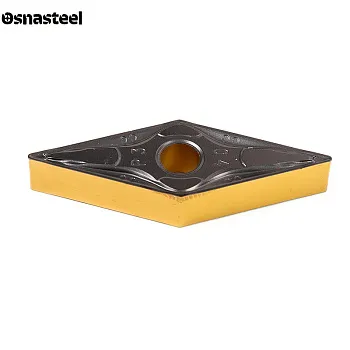
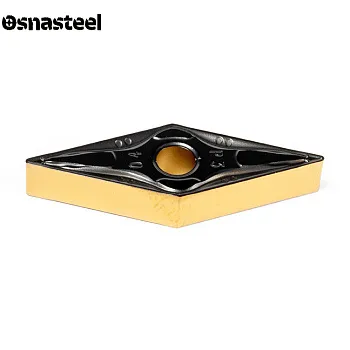
Токарные пластины VNMG — это популярный и экономичный инструмент в форме узкого ромба (угол 35°), предназначенный для профильного точения и снятия средних припусков. На сайте «Osnasteel» представлен широкий ассортимент пластин VNMG для станков с ЧПУ. Двусторонняя конструкция дает 4 полноценные рабочие кромки, что вдвое снижает затраты на инструмент. Узкий профиль позволяет резцу свободно перемещаться по сложным траекториям, вытачивать обратные уступы и глубокие канавки на деталях из стали, нержавейки и чугуна.
Критерии выбора пластин VNMG
ГЕОМЕТРИЯ (ДВУСТОРОННИЙ РОМБ 35°)
Аббревиатура VNMG по стандарту ISO означает: V — форма ромба (35°); N — двусторонняя пластина (задний угол 0°); M — средний класс допуска (прессованная/спеченная); G — двусторонний стружколом с крепежным отверстием. Вы получаете 2 кромки сверху и 2 снизу.
НАЗНАЧЕНИЕ: ПРОФИЛЬНАЯ И ПОЛУЧИСТОВАЯ ОБРАБОТКА
Стихия VNMG — это снятие основного припуска в труднодоступных местах и обработка сложных контуров. В отличие от хрупких чистовых пластин, спеченная кромка VNMG обладает отличной прочностью и уверенно справляется со средними нагрузками без риска внезапного скола.
ОТЛИЧИЕ ОТ VCMT (УДВОЕННАЯ ЭКОНОМИЯ)
Односторонняя пластина VCMT имеет 2 рабочие кромки, а двусторонняя VNMG — целых 4. При этом обе пластины имеют усиленную прессованную кромку. Переход на систему VNMG позволяет существенно сэкономить бюджет предприятия при серийном производстве деталей со сложным профилем.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Пластина является негативной, поэтому правильный угол резания задает сама державка. Инструмент крепится максимально жестко: мощным прихватом сверху или рычагом за центральное отверстие. Самые востребованные державки для этих пластин: MVJNR/L и MVVNN.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Так как угол 35° достаточно тонкий, радиус определяет срок службы кромки. Радиус 0.4 мм идеален для аккуратного профилирования с невысокой подачей. Универсальный радиус 0.8 мм делает вершину крепче и позволяет уверенно работать на получистовых режимах.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ (CVD И PVD)
Для высокоскоростной обработки углеродистых сталей (P) и чугунов (K) применяют прочные сплавы с толстым CVD-покрытием. Для нержавеющих сталей (M) и работы на умеренных скоростях используют более вязкие сплавы с гладкими PVD-покрытиями, устойчивыми к налипанию стружки.
РАСШИФРОВКА ТИПОРАЗМЕРА (160404, 160408)
Основной и самый популярный габарит для станков с ЧПУ — 16-й. Маркировки VNMG 160404 и VNMG 160408 означают, что длина режущей кромки составляет 16.6 мм, а толщина пластины — 4.76 мм. Этот массивный размер обеспечивает хороший отвод тепла от узкой вершины.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Пластина хорошо держит умеренную нагрузку. Рекомендуемая глубина резания (ap) составляет от 0.5 до 4.0 мм. Подача (f) назначается в пределах от 0.10 до 0.40 мм/об. Несмотря на прочность класса «M», тонкий угол 35° не предназначен для тяжелой черновой обдирки с сильным ударом.