




В корзину
Токарные пластины DNMA


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарные пластины DNMA: технический обзор и особенности применения
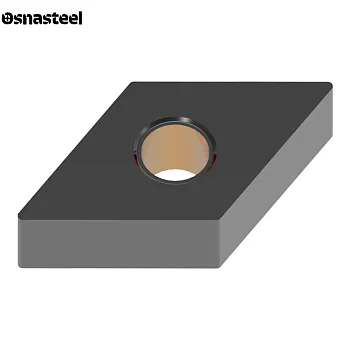
Токарные пластины DNMA — это прочные двусторонние негативные пластины ромбической формы (угол 55°), отличительной чертой которых является плоская передняя поверхность без стружколома. На сайте «Osnasteel» представлены надежные пластины DNMA для токарных станков с ЧПУ, предназначенные для тяжелых условий обработки. Благодаря отсутствию ослабляющих канавок стружколома, эти пластины обладают максимальной прочностью режущей кромки, что делает их идеальным выбором для черновой обработки чугуна, точения с сильным ударом (по корке) и работы с хрупкими материалами.
Критерии выбора пластин DNMA
ГЕОМЕТРИЯ (ГЛАДКИЙ НЕГАТИВНЫЙ РОМБ 55°)
Аббревиатура DNMA по ISO означает: D — ромб 55°; N — задний угол 0° (негативная, двусторонняя); M — средний класс допуска; A — плоская передняя поверхность без стружколома с цилиндрическим отверстием. Пластина имеет 4 полноценные рабочие кромки с повышенной стойкостью к выкрашиванию.
НАЗНАЧЕНИЕ: ЧУГУН И ТЯЖЕЛАЯ ЧЕРНОВАЯ ОБРАБОТКА
Пластины DNMA применяются там, где стандартные пластины со стружколомом (типа DNMG) скалываются от нагрузок. Гладкая геометрия идеально подходит для обработки чугуна (образующего хрупкую стружку надлома, не требующую завивания), а также для тяжелого обдирочного точения поковок и отливок с прерывистым резанием.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Пластина устанавливается в державки с негативным углом наклона гнезда. Для надежной фиксации при тяжелых режимах применяются системы крепления повышенной жесткости: рычагом за отверстие (система P), прихватом сверху (система C) или комбинированным прижимом (система M/D). Популярные державки: PDJNR/L, DDJNR/L.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Учитывая черновую специализацию, для DNMA востребованы увеличенные радиусы: 0.8 мм (для стандартного чернового точения), 1.2 мм и 1.6 мм (для работы с максимальными подачами и сильными ударами). Чем больше радиус, тем выше прочность вершины.
ОТСУТСТВИЕ СТРУЖКОЛОМА (ОСОБЕННОСТИ ПРИМЕНЕНИЯ)
Отсутствие стружколомающей геометрии означает, что при точении вязких сталей будет образовываться длинная сливная стружка (что небезопасно для станков с ЧПУ). Поэтому пластины DNMA применяются строго по материалам, дающим короткую сыпучую стружку (чугуны, бронзы), либо при точении на подачах, где стружка ломается за счет собственной толщины.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ
Основная группа обрабатываемых материалов — чугуны (K-группа ISO). Поэтому пластины производятся из специализированных высокопрочных твердых сплавов с толстыми, износостойкими CVD-покрытиями (на основе оксида алюминия и карбонитрида титана), отлично противостоящими абразивному износу.
РАСШИФРОВКА ТИПОРАЗМЕРА (150608, 150612)
В тяжелом точении наиболее востребован массивный габарит пластины. Самые популярные типоразмеры: DNMA 150608 и DNMA 150612 (длина кромки 15.5 мм, толщина 6.35 мм). Большая толщина гарантирует отличный теплоотвод и защиту от разрушения кромки под нагрузкой.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
DNMA созданы для съема большого объема металла. Рекомендуемая глубина резания (ap) может варьироваться от 1.5 до 6.0 мм (и более, в зависимости от жесткости станка). Подача (f) назначается высокая: от 0.25 до 0.60 мм/об, что обеспечивает высокую производительность черновой обработки.