




В корзину
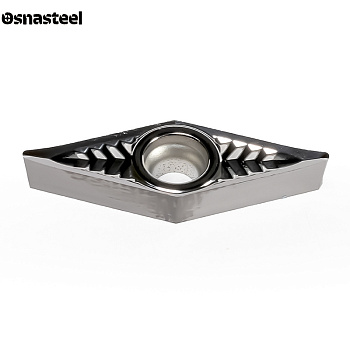
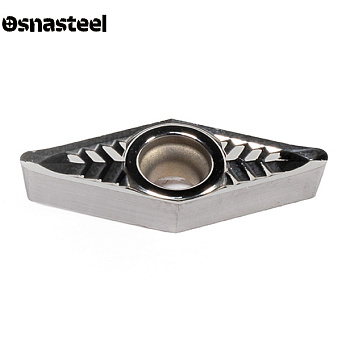
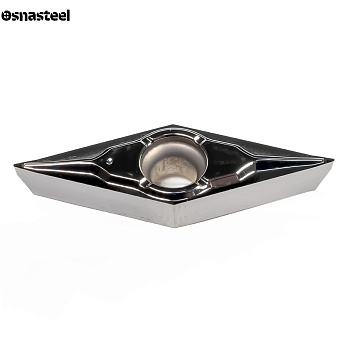
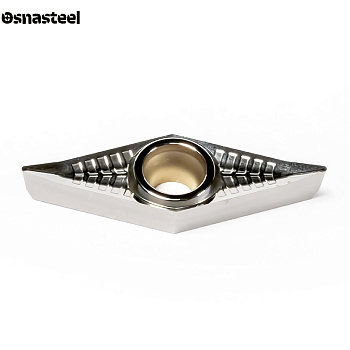
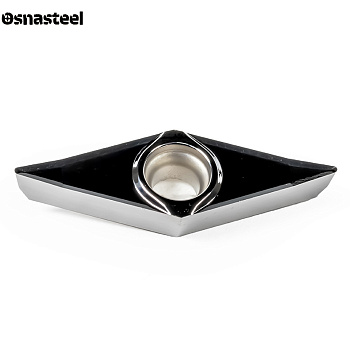
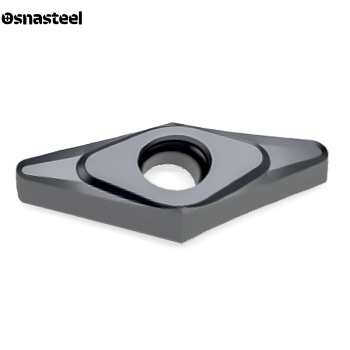
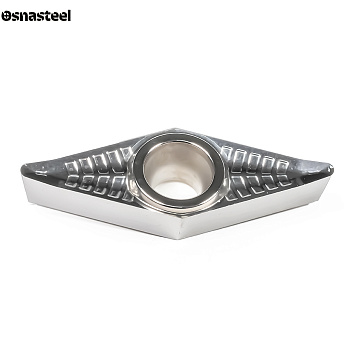
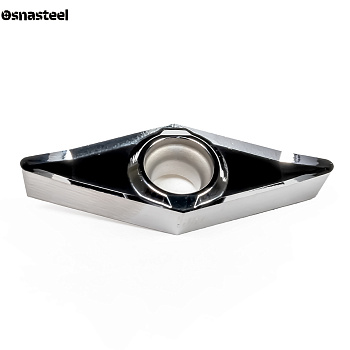
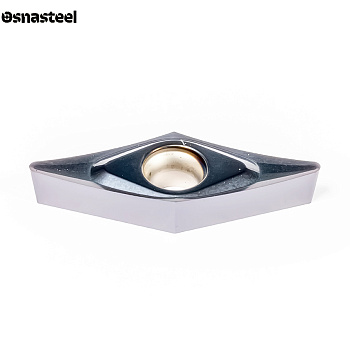
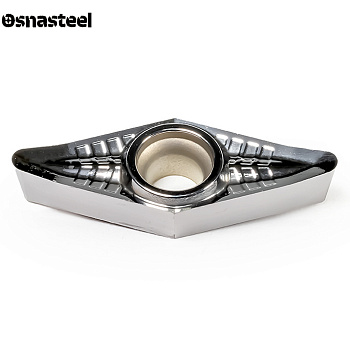
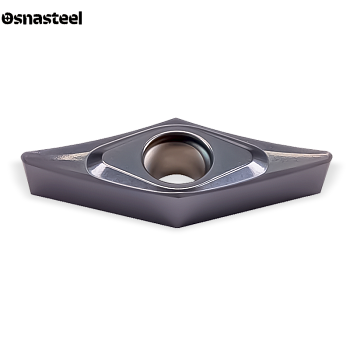
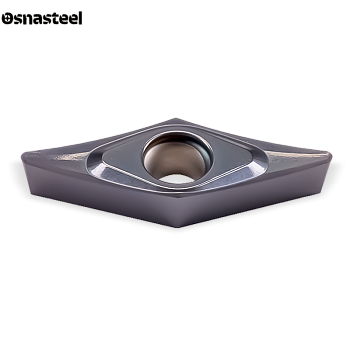
Токарные пластины VCGT




- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарные пластины VCGT: технический обзор и особенности применения
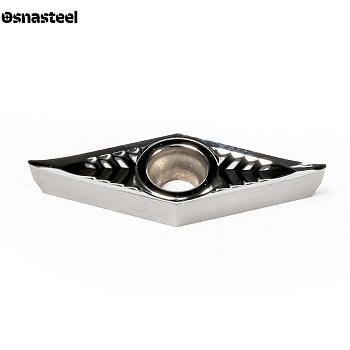
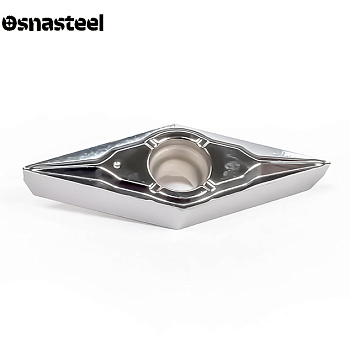
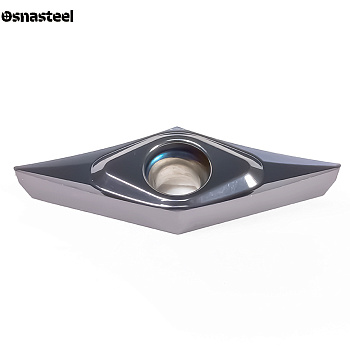
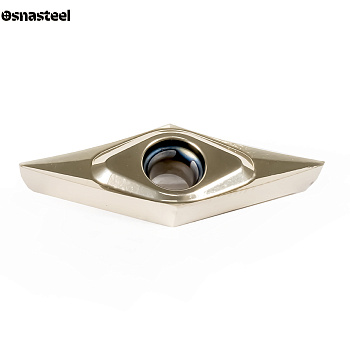
Токарные пластины VCGT — это прецизионные шлифованные пластины в форме узкого ромба (угол 35°), созданные для высокоточной чистовой обработки. На сайте «Osnasteel» представлены позитивные пластины VCGT для станков с ЧПУ и автоматов продольного точения. Благодаря острому углу 35° и заднему углу 7°, резец обладает исключительной маневренностью. Это позволяет легко вытачивать сложные контуры, глубокие канавки и обратные уступы. Инструмент идеально подходит для финишного профильного точения деталей из алюминия, латуни, нержавеющей стали и жаропрочных сплавов.
Критерии выбора пластин VCGT
ГЕОМЕТРИЯ (ОСТРЫЙ ПОЗИТИВНЫЙ РОМБ)
Аббревиатура VCGT по стандарту ISO означает: V — форма ромба (угол 35°); C — позитивный задний угол 7°; G — высокая точность изготовления (шлифованная кромка); T — односторонняя со стружколомом и отверстием. Инструмент предоставляет 2 рабочие кромки.
НАЗНАЧЕНИЕ: ФИНИШ И СЛОЖНЫЙ ПРОФИЛЬ
Стихия VCGT — это снятие микроприпусков и работа со сложными формами. Острая кромка аккуратно срезает металл без лишнего давления. Это крайне важно при проточке длинных тонких валов или тонкостенных втулок, чтобы заготовку не отжимало резцом во время работы.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Пластина надежно фиксируется в посадочном гнезде с помощью прижимного винта (система S). Для наружного профильного точения используются резцы серий SVJCR/L и SVVCN. Для деликатного растачивания профильных отверстий применяют борштанги серий S...-SVQCR/L.
ОТЛИЧИЕ ОТ VBGT (УГОЛ 7 ГРАДУСОВ)
Обе пластины имеют угол 35°, но у VCGT задний угол равен 7° (против 5° у VBGT). Это делает режущий клин VCGT еще более острым. Такая заточка идеальна для вязких цветных металлов (алюминия, меди), так как стружка срезается с минимальным сопротивлением.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Вершина 35° требует бережного отношения. Для ювелирных работ и вытачивания острых углов на детали применяют радиусы 0.1 и 0.2 мм. Для стандартного финишного точения чаще всего выбирают радиус 0.4 мм, который обеспечивает гладкую поверхность при небольшой подаче.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ
Для обработки алюминия и пластика применяют непокрытые пластины с идеальной зеркальной полировкой передней поверхности (чтобы стружка скользила и не налипала). Для нержавеющей стали (M) и титана (S) используют мелкозернистые сплавы с тонкими гладкими покрытиями (PVD).
РАСШИФРОВКА ТИПОРАЗМЕРА (110304, 160404)
Наиболее популярные размеры: VCGT 110304 (длина кромки 11 мм, толщина 3.18 мм — компактный размер для мелких деталей) и более крупный размер VCGT 160404 (длина кромки 16.6 мм, толщина 4.76 мм). Выбор размера напрямую зависит от вашей державки.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Инструмент работает очень мягко, но боится перегрузок. Рекомендуемая глубина резания (ap) варьируется от 0.05 до 1.5 мм. Подача (f) назначается небольшой: от 0.02 до 0.15 мм/об. Работа с неравномерными припусками или сильным ударом приведет к мгновенному сколу вершины.