




В корзину
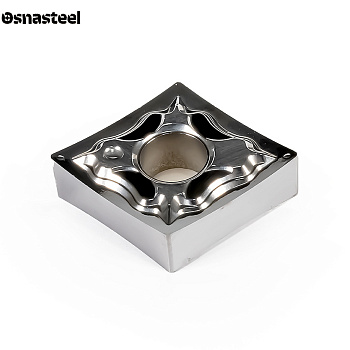
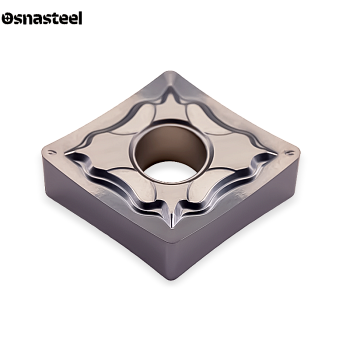
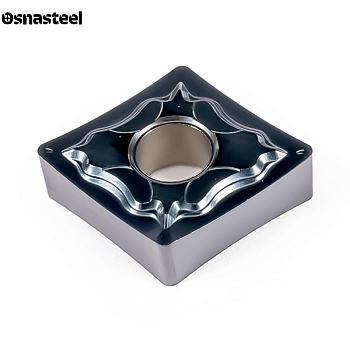
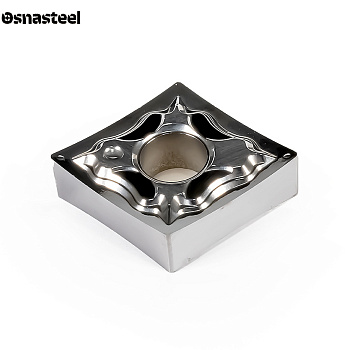
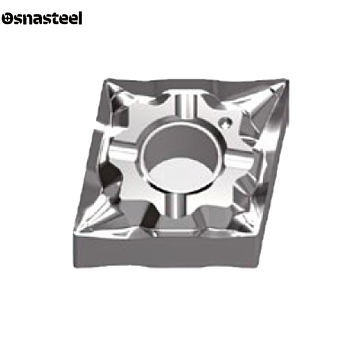
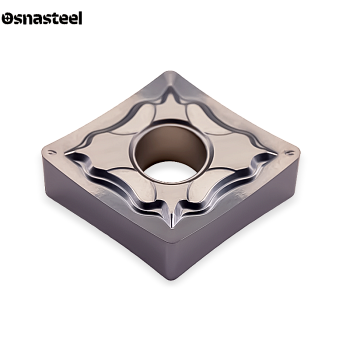
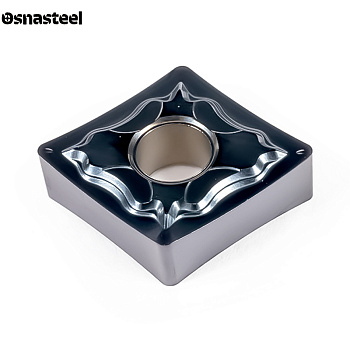
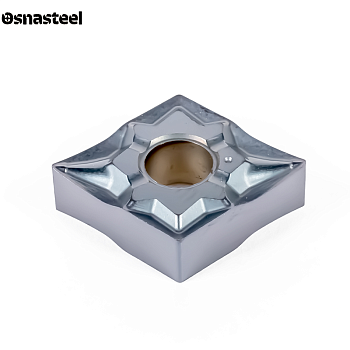
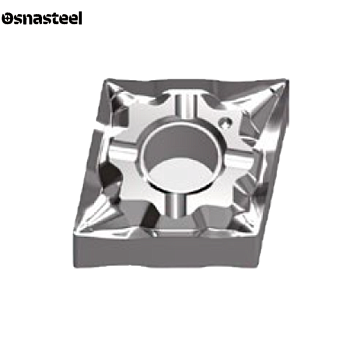
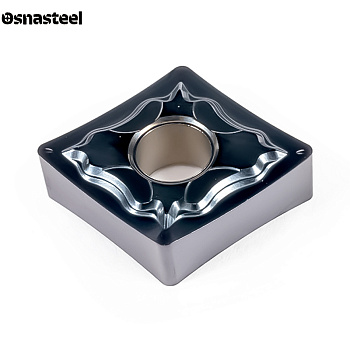
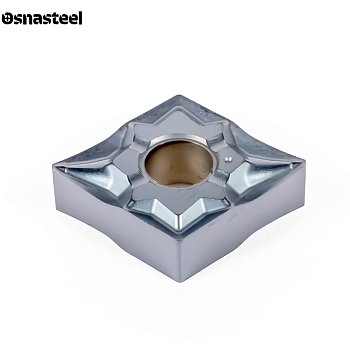
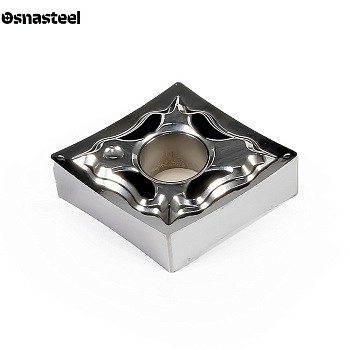
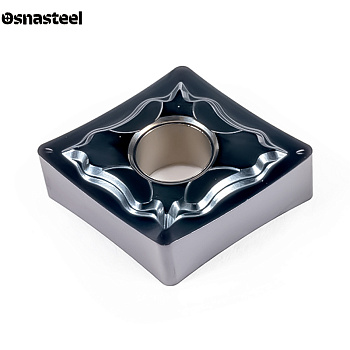
Токарные пластины CNGG



- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарные пластины CNGG: технический обзор
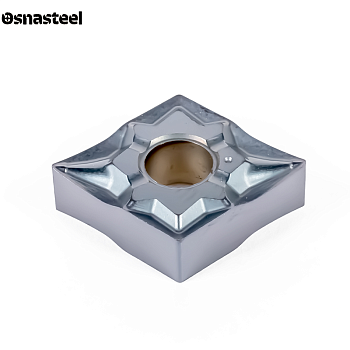
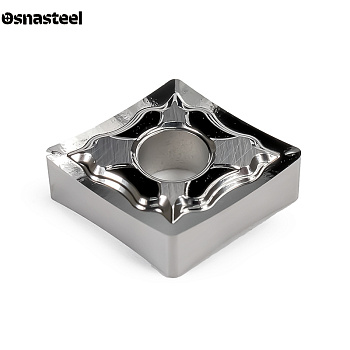
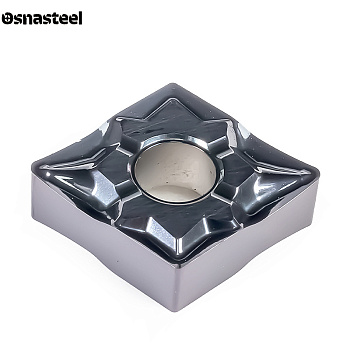
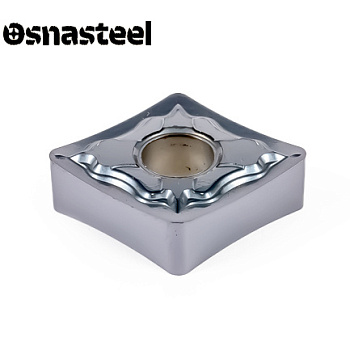
Токарные пластины CNGG — это прецизионный инструмент для высокоточной чистовой и получистовой обработки. В отличие от стандартных черновых пластин, серия CNGG имеет шлифованную поверхность и строгий класс допуска, что гарантирует идеальную повторяемость размеров. На сайте «Osnasteel» представлены двухсторонние пластины CNGG, которые обеспечивают превосходное качество поверхности при работе с цветными металлами, нержавеющей сталью и титаном.
Критерии выбора пластин CNGG
ГЕОМЕТРИЯ (ПРЕЦИЗИОННЫЙ РОМБ)
CNGG расшифровывается как: C — ромбическая форма 80°; N — негативный задний угол (0°); G — прецизионный (шлифованный) класс допуска; G — двухсторонняя пластина со стружколомом. Угол 80° универсален для продольного точения и подрезки торцов.
ОТЛИЧИЕ ОТ CNMG (ТОЧНОСТЬ И ОСТРОТА)
Главное отличие CNGG от массовой серии CNMG — прецизионная шлифовка по контуру и бритвенно острая режущая кромка без упрочняющей фаски. Это радикально снижает силы резания, предотвращает отжатие детали и обеспечивает зеркальную чистоту поверхности.
НАЗНАЧЕНИЕ: ФИНИШНАЯ ОБРАБОТКА
Пластины CNGG созданы исключительно для чистовых проходов с минимальными припусками. Они не подходят для снятия кованой корки или работы с ударными нагрузками, но совершенно незаменимы при соблюдении жестких допусков на размер детали (IT6-IT7).
ОБРАБОТКА АЛЮМИНИЯ (ISO N)
Специальные непокрытые версии CNGG с полированной передней поверхностью идеально работают по алюминию и пластикам. В отличие от позитивных CCGT, пластина CNGG двухсторонняя, что дает вам 4 рабочие кромки вместо 2, значительно повышая экономическую эффективность.
ВЯЗКИЕ И ЖАРОПРОЧНЫЕ СПЛАВЫ (ISO M, S)
Пластины с тонким PVD-покрытием (или непокрытые мелкозернистые сплавы) эффективно применяются для чистового точения нержавеющей стали, титана и инконеля. Острая шлифованная кромка не «зализывает» металл, предотвращая наклеп обрабатываемой поверхности.
ПОДБОР ДЕРЖАВКИ (PCLNR / MCLNR)
Благодаря негативному заднему углу (0°), пластины CNGG устанавливаются в стандартные черновые державки с прихватом сверху или рычагом за отверстие (например, PCLNR/L, MCLNR/L). Вы можете использовать одну державку и для обдирки (с CNMG), и для финиша (с CNGG).
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Для финишных операций применяются малые радиусы: 0.2 мм, 0.4 мм и реже 0.8 мм. Меньший радиус минимизирует радиальные силы отжатия при точении тонкостенных валов, а радиус 0.4 мм оптимален для достижения идеальной шероховатости (Ra).
РЕЖИМЫ: ПОДАЧА И ГЛУБИНА (ap, f)
Глубина резания (ap) должна быть небольшой (от 0.1 до 1.5 мм). Подача (f) для достижения требуемой шероховатости назначается в диапазоне 0.05 – 0.2 мм/об. Превышение этих параметров может привести к сколу хрупкой шлифованной кромки.