




В корзину
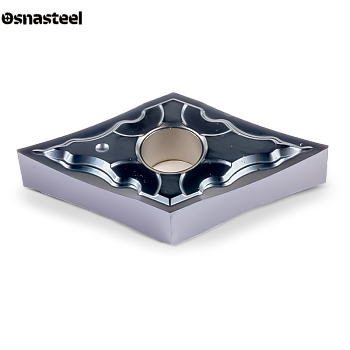
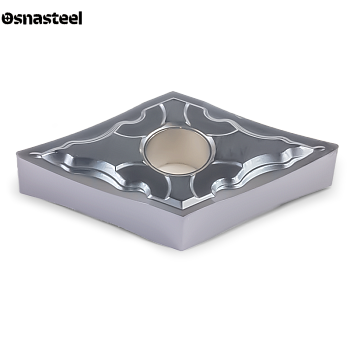
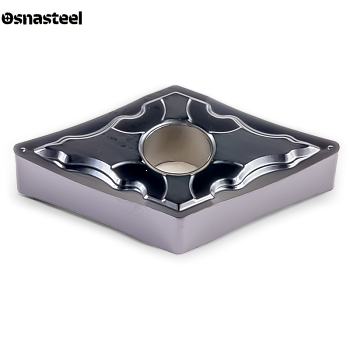
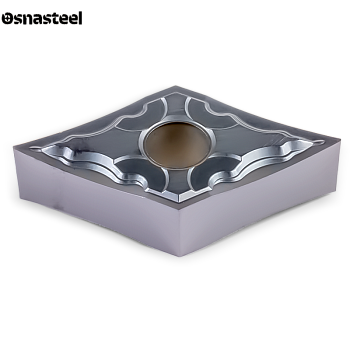
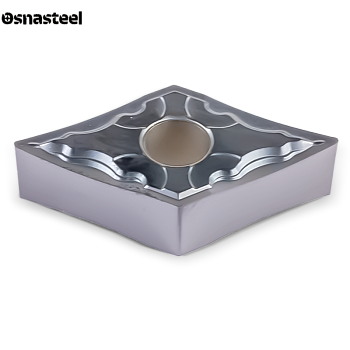
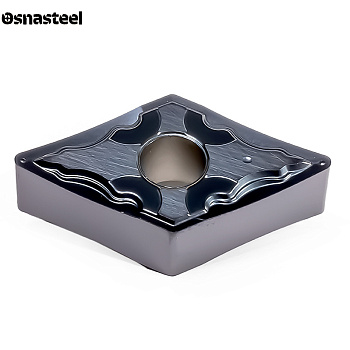
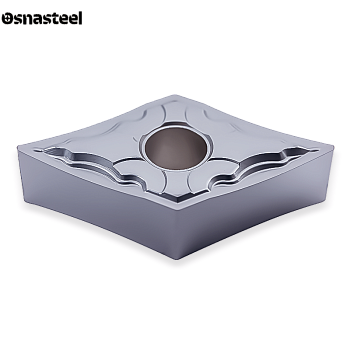
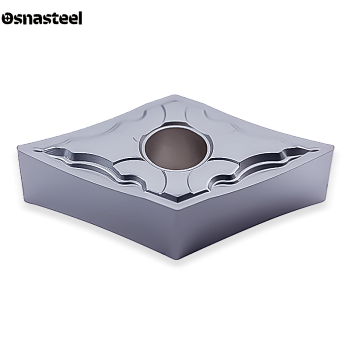
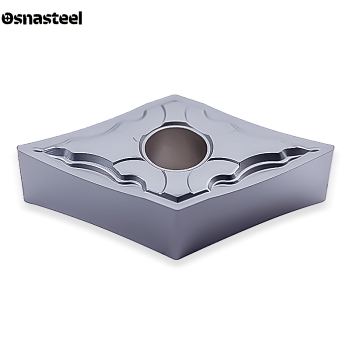
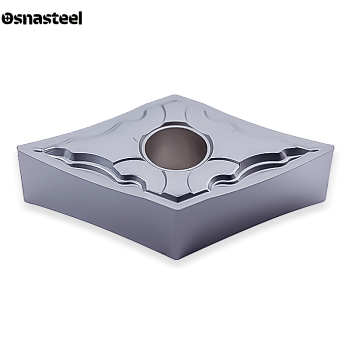
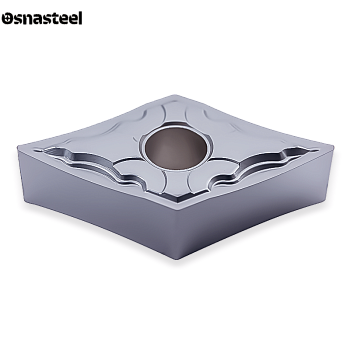
Токарные пластины DNGG



- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарные пластины DNGG: технический обзор и особенности применения
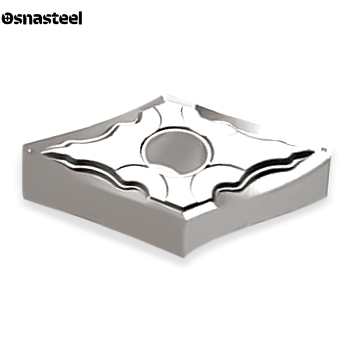
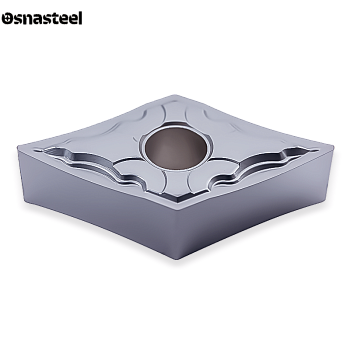
Токарные пластины DNGG — это прецизионные двусторонние шлифованные пластины ромбической формы (угол 55°), предназначенные для высокоточной чистовой обработки и сложного контурного профилирования. На сайте «Osnasteel» представлены пластины DNGG с идеальной повторяемостью кромок для станков с ЧПУ. В отличие от стандартных спеченных пластин (например, DNMG), серия DNGG имеет шлифованную режущую кромку (класс допуска G), что значительно снижает силы резания и позволяет получать зеркальную шероховатость поверхности даже на вязких и труднообрабатываемых сплавах.
Критерии выбора пластин DNGG
ГЕОМЕТРИЯ (НЕГАТИВНЫЙ РОМБ 55°)
Аббревиатура DNGG по ISO означает: D — ромб 55°; N — задний угол 0° (негативная база, двусторонняя); G — высокий класс допуска (прецизионная шлифовка); G — двусторонняя со стружколомом и отверстием. Главное преимущество: наличие 4 рабочих кромок в сочетании с невероятной остротой реза.
НАЗНАЧЕНИЕ: ЧИСТОВАЯ ОБРАБОТКА И ПРОФИЛИРОВАНИЕ
Основная задача DNGG — финишные проходы с минимальными припусками и копировальное точение (профилирование). Угол 55° позволяет обрабатывать глубокие поднутрения, конусы и сферы. Шлифованная кромка минимизирует отжатие детали, что критически важно при проточке длинных нежестких валов.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Поскольку пластина негативная (без собственного заднего угла), задний угол формируется наклоном посадочного гнезда державки. Применяются резцы с надежным комбинированным креплением (прихват сверху и за отверстие) — системы P, M и D. Самые популярные державки: PDJNR/L, MDJNR/L и DDJNR/L.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Для прецизионных операций самыми востребованными являются радиусы: 0.2 мм (для микроприпусков и точения тонкостенных деталей), 0.4 мм (стандартный радиус для получения шероховатости Ra 0.4–0.8) и 0.8 мм (для финишной обработки с чуть более высокой подачей).
СТРУЖКОЛОМЫ ДЛЯ ЧИСТОВОГО ТОЧЕНИЯ
Стружколомы на пластинах DNGG спроектированы специально для малых сечений среза. Они обеспечивают надежное завивание и дробление тонкой стружки-«ленты», которая часто образуется при финишном точении вязких материалов, предотвращая повреждение обработанной поверхности.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ
Для чистовой обработки сталей (P), нержавеющих сталей (M) и жаропрочных сплавов (S) применяются мелкозернистые твердые сплавы с тонкими и гладкими PVD-покрытиями. Они обладают высокой износостойкостью и надежно противостоят адгезии (наростообразованию) при снятии микроприпусков.
РАСШИФРОВКА ТИПОРАЗМЕРА (110404, 150604)
Самые распространенные размеры: DNGG 110404 (длина кромки 11.6 мм, толщина 4.76 мм, радиус 0.4) и DNGG 150604 / 150608 (длина кромки 15.5 мм, массивная толщина 6.35 мм). Пластины 15-го габарита обладают отличной теплоотдачей за счет своей массы.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Рабочий диапазон глубины резания (ap) для DNGG лежит в пределах 0.05 – 1.5 мм. Рекомендуемая подача (f) очень мала: от 0.03 до 0.20 мм/об. Превышение этих параметров нецелесообразно, так как острая шлифованная кромка не рассчитана на черновые нагрузки.