Токарные пластины DNMG: технический обзор и особенности применения
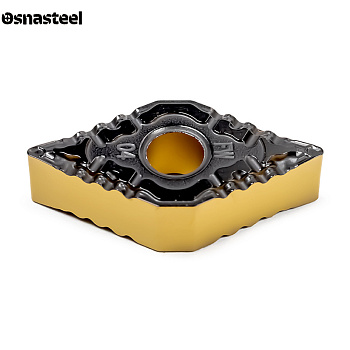
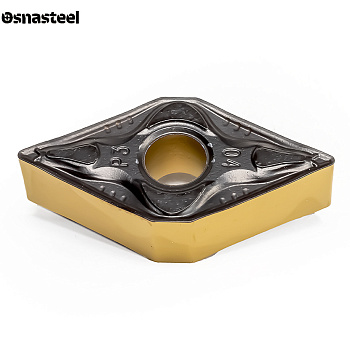
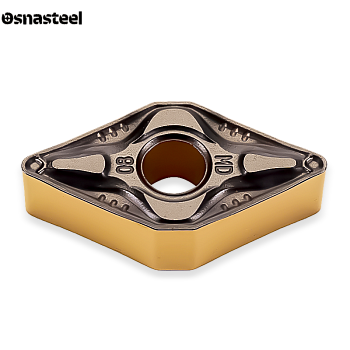
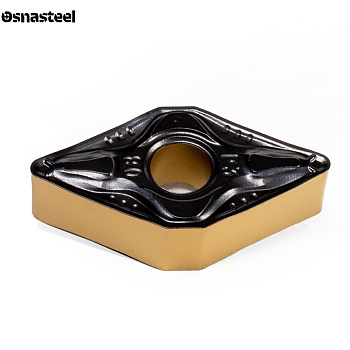
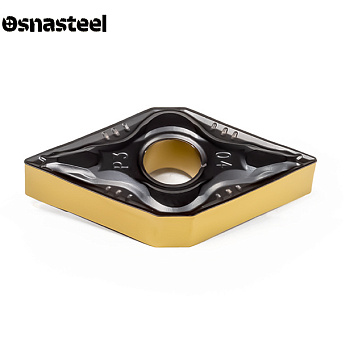
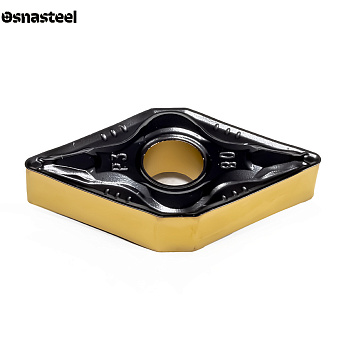
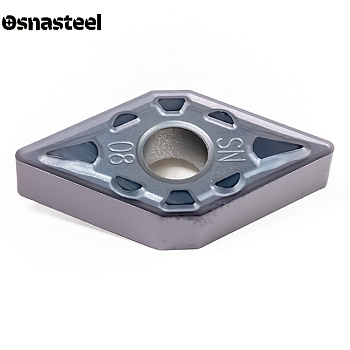
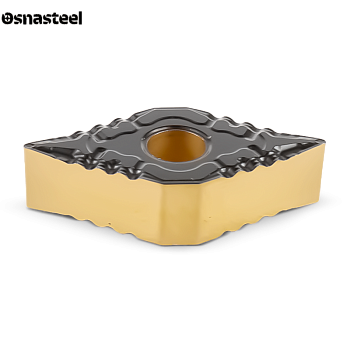
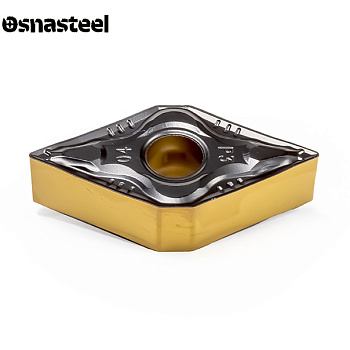
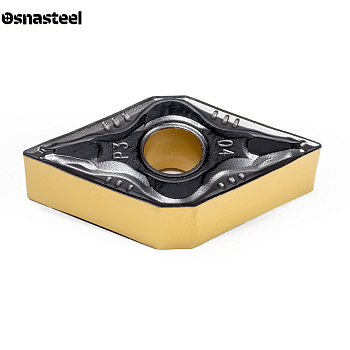
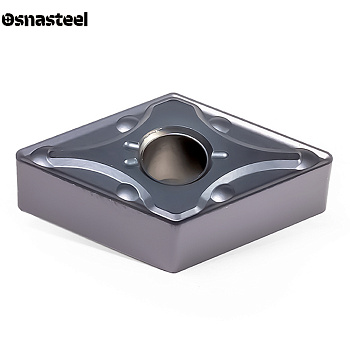
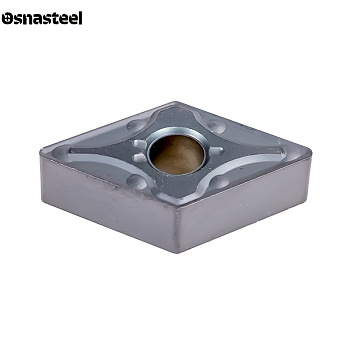
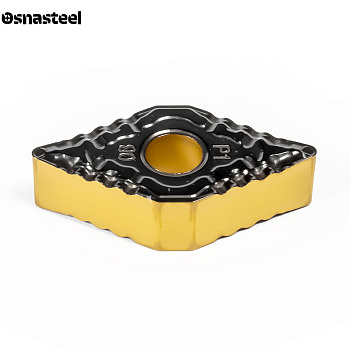
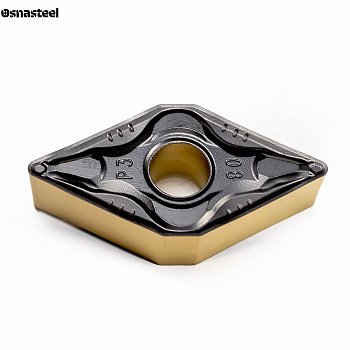
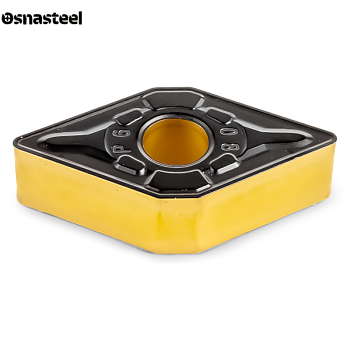
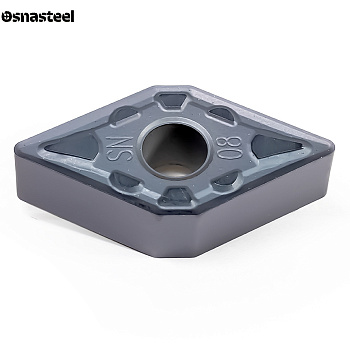
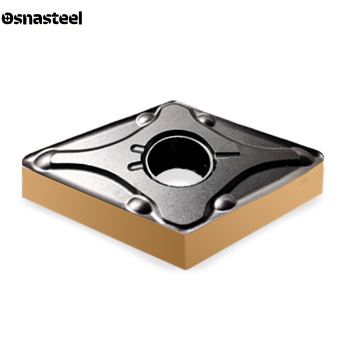
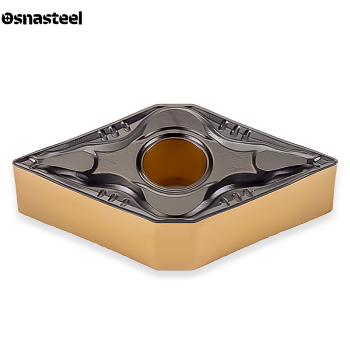
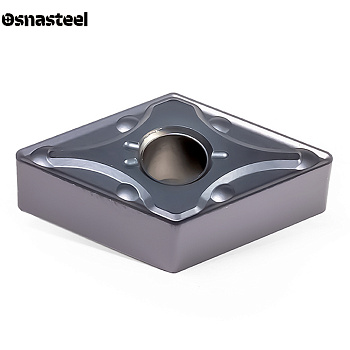
Токарные пластины DNMG — это универсальный и один из самых популярных типов инструмента для станков с ЧПУ. Двусторонняя негативная пластина имеет форму ромба с углом 55°, что обеспечивает идеальный баланс между прочностью режущей кромки и маневренностью при профильном точении. На сайте «Osnasteel» представлен широчайший ассортимент пластин DNMG для обработки любых материалов. Наличие 4 рабочих кромок делает их экономически выгодным решением для серийного производства, позволяя эффективно выполнять продольное точение, подрезку торцов, снятие фасок и копировальную обработку сложных контуров.
Критерии выбора пластин DNMG
ГЕОМЕТРИЯ (НЕГАТИВНЫЙ РОМБ 55°)
Аббревиатура DNMG по стандарту ISO означает: D — ромб с углом при вершине 55°; N — задний угол 0° (негативная база, двусторонняя); M — средний класс допуска (штампованная); G — отверстие и двусторонний стружколом. Инструмент предоставляет 4 полноценные рабочие кромки, значительно снижая затраты на одну деталь.
НАЗНАЧЕНИЕ: УНИВЕРСАЛЬНАЯ И ПОЛУЧИСТОВАЯ ОБРАБОТКА
Пластины DNMG — это универсальные «солдаты» токарного цеха. Угол 55° дает отличный доступ к сложным профилям, поднутрениям и обратным уступам. Они превосходно справляются с получистовыми и средними черновыми проходами, хотя их вершина чуть более уязвима к экстремальным ударам по сравнению с ромбами 80° (CNMG).
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Пластина является негативной, поэтому необходимый для резания задний угол задается самим посадочным гнездом державки. Применяются надежные системы жесткого крепления: рычагом за отверстие (система P), прихватом сверху (система C) или комбинированным прижимом (система M/D). Самые востребованные державки: MDJNR/L, PDJNR/L и DDJNR/L.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Радиус напрямую определяет назначение: 0.4 мм (чистовые проходы с минимальными усилиями отжатия), 0.8 мм (самый популярный, универсальный радиус для получистовой обработки) и 1.2 мм (для средних черновых работ, точения поковки и работы с легким ударом).
СТРУЖКОЛОМЫ ДЛЯ РАЗНЫХ ЗАДАЧ
Для DNMG разработан огромный спектр стружколомающих геометрий. Вы можете подобрать пластины как с узкими канавками для уверенного ломания стружки на малых съемах (чистовые), так и с широкими открытыми стружколомами для отвода большого объема тепла и стружки при агрессивном резании.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ (CVD И PVD)
Для высокоскоростного точения сталей (P) и чугунов (K) применяются износостойкие сплавы с толстым CVD-покрытием. Для обработки нержавеющих сталей (M), жаропрочных сплавов (S), а также для работы на малых скоростях или с прерывистым резанием отлично подходят сплавы с прочным и гладким PVD-покрытием.
РАСШИФРОВКА ТИПОРАЗМЕРА (110408, 150608)
Наиболее ходовые габариты для станков с ЧПУ: DNMG 110404 и 110408 (длина кромки 11.6 мм, толщина 4.76 мм — для средних и мелких деталей) и DNMG 150608 / 150612 (длина кромки 15.5 мм, толщина 6.35 мм — массивные пластины для тяжелых режимов и снятия больших припусков).
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Благодаря своей универсальности, DNMG работают в широком диапазоне режимов. Глубина резания (ap) может варьироваться от 0.5 до 5.0 мм. Подача (f) назначается в пределах 0.10 – 0.50 мм/об. Режимы строго зависят от выбранного радиуса при вершине и типа стружколома.