




Бренд
HARTO
Обрабатываемый материал
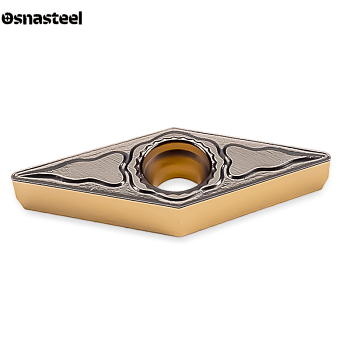
Сталь (P)
Типоразмер пластины
VC.. 1103..
Радиус при вершине r, мм
0,8
Под заказ
Арт.: НФ-00035706
547 руб./шт
Бренд
HARTO
Обрабатываемый материал
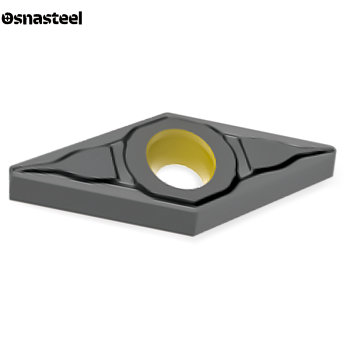
Чугун (K)
Типоразмер пластины
VC.. 1604..
Радиус при вершине r, мм
0,4
Под заказ
Арт.: НФ-00035708
649 руб./шт
Бренд
HARTO
Обрабатываемый материал
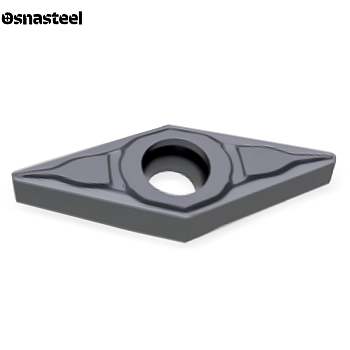
Нержавейка (M)
Типоразмер пластины
VC.. 1604..
Радиус при вершине r, мм
0,4
Под заказ
Арт.: НФ-00035709
647 руб./шт
Бренд
HARTO
Обрабатываемый материал
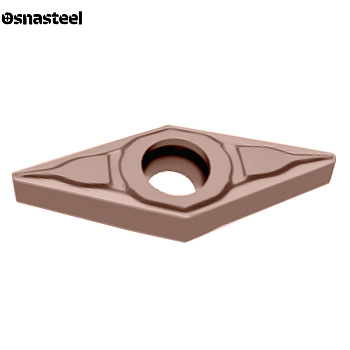
Нержавейка (M)
Типоразмер пластины
VC.. 1604..
Радиус при вершине r, мм
0,4
Под заказ
Арт.: НФ-00035710
649 руб./шт
Бренд
HARTO
Обрабатываемый материал
Сталь (P)
Типоразмер пластины
VC.. 1604..
Радиус при вершине r, мм
0,4
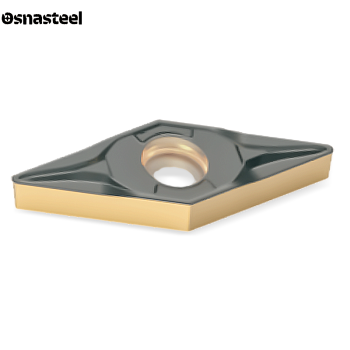
Под заказ
Арт.: НФ-00035712
647 руб./шт
Бренд
HARTO
Обрабатываемый материал
Сталь (P)
Типоразмер пластины
VC.. 1604..
Радиус при вершине r, мм
0,4
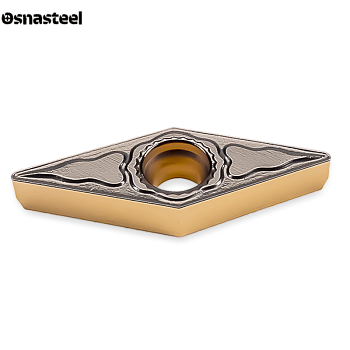
Под заказ
Арт.: НФ-00035713
647 руб./шт
Бренд
HARTO
Обрабатываемый материал
Чугун (K)
Типоразмер пластины
VC.. 1604..
Радиус при вершине r, мм
0,8
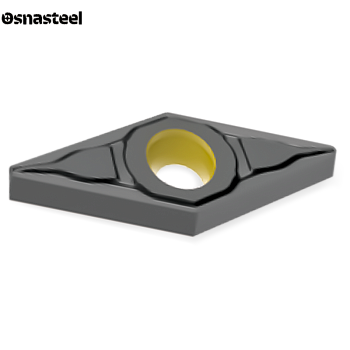
Под заказ
Арт.: НФ-00035715
649 руб./шт
Бренд
HARTO
Обрабатываемый материал
Нержавейка (M)
Типоразмер пластины
VC.. 1604..
Радиус при вершине r, мм
0,8
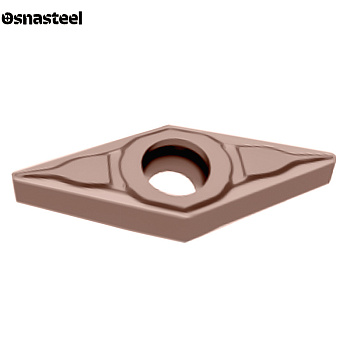
Под заказ
Арт.: НФ-00035717
649 руб./шт
Бренд
HARTO
Обрабатываемый материал
Сталь (P)
Типоразмер пластины
VC.. 1604..
Радиус при вершине r, мм
0,8
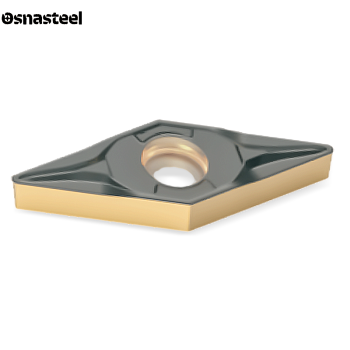
Под заказ
Арт.: НФ-00035718
649 руб./шт
Бренд
HARTO
Обрабатываемый материал
Сталь (P)
Типоразмер пластины
VC.. 1604..
Радиус при вершине r, мм
0,8
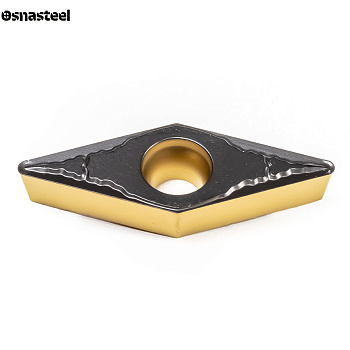
Под заказ
Арт.: НФ-00012397
649 руб./шт


