




В корзину
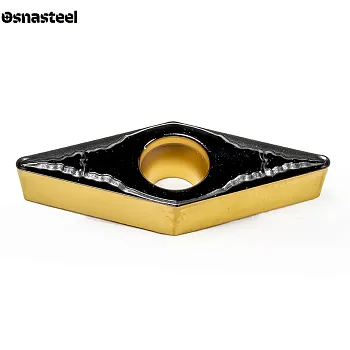
Токарные пластины VBMT




- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарные пластины VBMT: технический обзор и особенности применения
Токарные пластины VBMT — это надежный и экономичный твердосплавный инструмент в форме ромба с острым углом 35°, предназначенный для получистовой и сложной профильной обработки. На сайте «Osnasteel» представлены позитивные пластины VBMT для станков с ЧПУ. Благодаря узкой форме они легко проникают в труднодоступные участки детали, вытачивают глубокие канавки и обратные уступы. Прочная прессованная кромка делает эти пластины отличным выбором для снятия средних припусков по стали, нержавейке и чугуну, где требуется баланс маневренности и стойкости.
Критерии выбора пластин VBMT
ГЕОМЕТРИЯ (УСИЛЕННЫЙ РОМБ 35°)
Аббревиатура VBMT по стандарту ISO означает: V — форма ромба (угол 35°); B — позитивный задний угол 5°; M — средний класс допуска (прессованная/спеченная пластина); T — односторонняя со стружколомом и отверстием. Пластина предоставляет 2 рабочие кромки.
НАЗНАЧЕНИЕ: ПОЛУЧИСТОВОЕ ПРОФИЛИРОВАНИЕ
Стихия VBMT — это снятие основного припуска в узких местах и профильная обработка. Угол 35° дает резцу максимальную свободу движений по сложным траекториям ЧПУ. Спеченная кромка хорошо справляется со средними нагрузками, не требуя идеальных условий жесткости.
ОТЛИЧИЕ ОТ VBGT (ПОЧЕМУ ИМЕННО VBMT?)
Пластины VBGT дополнительно шлифуются, они очень острые, но хрупкие (для идеального финиша). Пластины VBMT — прессованные. Их кромка слегка скруглена, что придает ей дополнительную прочность. Они дешевле и лучше подходят для получистовой «рабочей» обдирки сталей.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Крепление в державке осуществляется жестко через центральное отверстие винтом (система S). Для наружного профильного точения используются резцы серий SVJBR/L и SVVBN. Для растачивания профильных отверстий применяют борштанги серий S...-SVQBR/L.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Так как угол 35° достаточно острый, радиус напрямую влияет на срок службы инструмента. Радиус 0.4 мм используют для точного контурного точения с небольшими подачами. Радиус 0.8 мм — самый популярный выбор для получистовой обработки: он делает вершину крепче и долговечнее.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ (CVD И PVD)
Для стабильного высокоскоростного точения углеродистых сталей (P) и чугунов (K) применяют прочные сплавы с толстым защитным CVD-покрытием. Для обработки нержавеющих сталей (M) и работы на умеренных скоростях используют вязкие сплавы с гладкими PVD-покрытиями.
РАСШИФРОВКА ТИПОРАЗМЕРА (110304, 160408)
Самые ходовые размеры в металлообработке: VBMT 110304 / 110308 (длина режущей кромки 11 мм, толщина 3.18 мм) и более крупный габарит VBMT 160404 / 160408 (длина кромки 16.6 мм, толщина 4.76 мм). Размер зависит от габаритов детали и используемой державки.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Пластина прощает небольшие перепады нагрузок. Рабочий диапазон глубины резания (ap) составляет от 0.2 до 3.0 мм. Подача (f) назначается в пределах 0.05 – 0.30 мм/об. Несмотря на прочность класса «M», острый угол 35° не предназначен для тяжелой черновой обдирки с ударом.