




В корзину
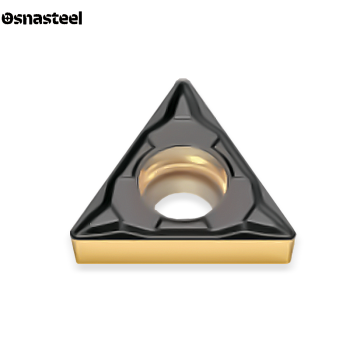
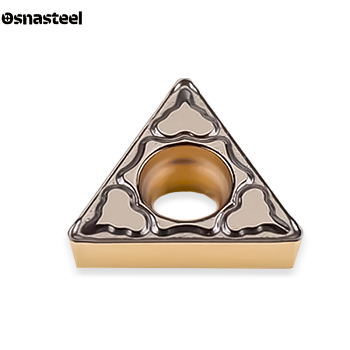
Токарные пластины TCMT




- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Токарные пластины TCMT: технический обзор и особенности применения
Токарные пластины TCMT — это универсальный твердосплавный инструмент треугольной формы (угол 60°), предназначенный для получистовой и легкой черновой обработки. На сайте «Osnasteel» представлены надежные позитивные пластины TCMT для токарных станков с ЧПУ. Благодаря углу 60° и позитивной геометрии, они отлично подходят для растачивания отверстий, продольного точения и снятия фасок. Это экономичное и практичное решение для серийного производства, обеспечивающее стабильную работу с углеродистыми сталями, чугунами и нержавеющими сплавами.
Критерии выбора пластин TCMT
ГЕОМЕТРИЯ (ПОЗИТИВНЫЙ ТРЕУГОЛЬНИК)
Аббревиатура TCMT по стандарту ISO означает: T — треугольная форма (угол 60°); C — позитивный задний угол 7°; M — средний класс допуска (прессованная/спеченная пластина); T — односторонняя со стружколомом и крепежным отверстием. Инструмент имеет 3 полноценные рабочие кромки.
НАЗНАЧЕНИЕ: ПОЛУЧИСТОВАЯ ОБРАБОТКА И РАСТОЧКА
В отличие от прецизионных TCGT, пластины TCMT имеют более прочную кромку. Они не боятся средних нагрузок и отлично справляются со снятием основного припуска. Треугольная форма позволяет комфортно растачивать глухие и сквозные отверстия, а также выполнять подрезку торцов.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Пластины TCMT надежно фиксируются в посадочном гнезде с помощью винта (система крепления S). Для наружного точения чаще всего используются державки серий STGCR/L. Для внутренней обработки применяются расточные борштанги серий S...-STFCR/L и S...-STUBR/L.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Самые ходовые радиусы: 0.4 мм (для аккуратных чистовых проходов и растачивания мелких отверстий с минимальными усилиями отжатия) и 0.8 мм (универсальный радиус для получистовой обработки, обеспечивающий хорошую прочность вершины и отличную стойкость).
СТРУЖКОЛОМЫ ДЛЯ СРЕДНИХ ПРИПУСКОВ
Штампованные 3D-стружколомы пластин TCMT спроектированы для универсального применения. Они уверенно ломают стружку при средних подачах и глубинах резания, предотвращая образование длинной "ленты" при точении пластичных сталей.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ (CVD И PVD)
Для высокоскоростного точения углеродистых сталей (группа P) и чугунов (K) применяются прочные сплавы с толстыми CVD-покрытиями. Для нержавеющих сталей (M) и работы на малых скоростях используют более вязкие сплавы с гладкими PVD-покрытиями.
РАСШИФРОВКА ТИПОРАЗМЕРА (110204, 16T308)
Самые популярные типоразмеры для ЧПУ: TCMT 090204 (длина кромки 9.6 мм, толщина 2.38 мм), TCMT 110204 / 110208 (кромка 11 мм) и более крупный габарит TCMT 16T304 / 16T308 (длина кромки 16.5 мм, толщина 3.97 мм). Размер выбирается под габариты вашей державки.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Пластина работает очень "мягко" за счет позитивного угла 7°. Рабочий диапазон глубины резания (ap) составляет от 0.2 до 3.0 мм. Рекомендуемая подача (f) находится в пределах 0.05 – 0.35 мм/об. За счет прочной спеченной кромки TCMT прощает небольшие погрешности в режимах.