Токарные пластины SNMA: технический обзор и особенности применения
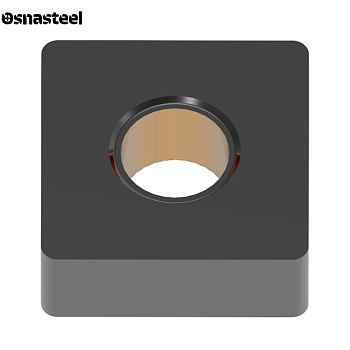
Токарные пластины SNMA — это прочные двусторонние квадратные пластины, отличительной чертой которых является абсолютно плоская поверхность без канавок стружколома. На сайте «Osnasteel» представлены надежные пластины SNMA для токарных станков с ЧПУ, рассчитанные на тяжелые условия работы. Отсутствие выемок на поверхности делает режущую кромку монолитной и максимально стойкой к разрушению. Этот инструмент — отличный выбор для жесткой черновой обдирки, точения поковок с ударом и обработки чугуна.
Критерии выбора пластин SNMA
ГЕОМЕТРИЯ (ГЛАДКИЙ КВАДРАТ)
Маркировка SNMA по стандарту ISO означает: S — форма квадрата (90°); N — двусторонняя пластина (задний угол 0°); M — стандартный класс точности; A — плоская поверхность без стружколома. Квадратная форма дает вам 8 полноценных рабочих кромок (4 сверху и 4 снизу).
НАЗНАЧЕНИЕ: ЧУГУН И ТЯЖЕЛАЯ ЧЕРНОВАЯ ОБРАБОТКА
Пластины SNMA ставят там, где обычный инструмент ломается. Они отлично справляются с неравномерными припусками, коркой и прерывистым точением. Идеально подходят для обработки чугуна, так как чугунная стружка крошится сама и не требует специального стружколома для завивания.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Для тяжелых работ требуется максимально жесткая фиксация в державке. Пластины крепятся мощным прихватом сверху или рычагом за центральное отверстие. Самые популярные маркировки резцов под эти пластины: PSBNR/L, CSKNR/L и MSKNR/L.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Так как пластина создана для больших нагрузок, радиусы здесь применяются крупные: 0.8 мм, 1.2 мм и 1.6 мм. Чем больше радиус, тем толще и крепче вершина пластины, что позволяет работать с сильными ударами без риска сколов.
ОТСУТСТВИЕ СТРУЖКОЛОМА (ВАЖНЫЙ НЮАНС)
Плоская поверхность означает, что при точении обычных вязких сталей стружка будет сходить длинной "лентой", что неудобно на станках с ЧПУ. Поэтому пластины SNMA применяют либо по хрупким материалам (чугун, бронза), либо на таких больших подачах, где толстая стружка ломается от собственного веса.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ
Чаще всего этот инструмент используется для обработки чугуна (группа K по ISO) и обдирки стали (группа P). Поэтому пластины делают из прочных марок твердого сплава с толстым защитным покрытием (CVD), которое отлично защищает инструмент от перегрева и быстрого стирания.
РАСШИФРОВКА ТИПОРАЗМЕРА (120412, 190616)
Для черновой обработки востребованы крупные размеры. Ходовые габариты: SNMA 120412 (сторона квадрата 12.7 мм, толщина 4.76 мм) и массивные SNMA 190612 / 190616 (сторона 19 мм, толщина 6.35 мм). Крупная пластина работает как радиатор, отводя тепло от зоны резания.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Инструмент рассчитан на высокую производительность и съем большого объема металла. Рекомендуемая глубина резания (ap) составляет от 2.0 до 8.0 мм за один проход. Подача (f) назначается высокая — от 0.25 до 0.80 мм/об. Для работы на таких режимах требуется мощный станок.