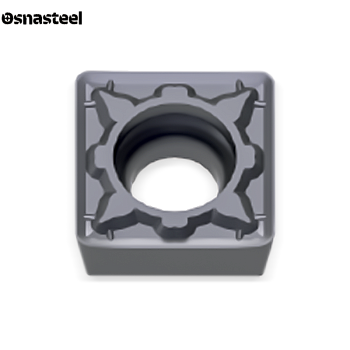
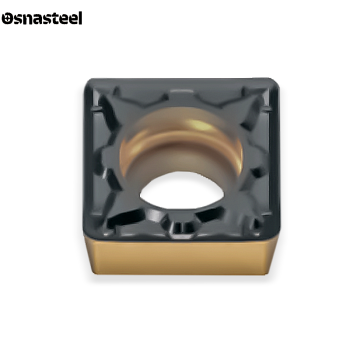
Токарные пластины SCMT: технический обзор и особенности применения
Токарные пластины SCMT — это универсальный твердосплавный инструмент квадратной формы (угол 90°), предназначенный для получистовой, легкой черновой обработки и подрезки торцов. На сайте «Osnasteel» представлены надежные позитивные пластины SCMT для токарных станков с ЧПУ. Благодаря 4 рабочим кромкам и прочной спеченной структуре, эти пластины являются экономически эффективным решением для серийного производства. Позитивный задний угол 7° обеспечивает плавное врезание в материал, снижая нагрузку на шпиндель и предотвращая вибрации при наружном точении и растачивании.
Критерии выбора пластин SCMT
ГЕОМЕТРИЯ (ПОЗИТИВНЫЙ КВАДРАТ 90°)
Аббревиатура SCMT по стандарту ISO означает: S — квадратная форма (90°); C — позитивный задний угол 7°; M — средний класс допуска (прессованная/спеченная пластина); T — односторонняя со стружколомом и крепежным отверстием. Главный плюс — 4 полнопрофильные режущие кромки.
НАЗНАЧЕНИЕ: ПОЛУЧИСТОВАЯ И ОБЩАЯ ОБРАБОТКА
В отличие от прецизионных SCGT, пластины SCMT имеют более прочную кромку и не боятся умеренных нагрузок. Они отлично подходят для стандартного продольного точения, снятия фасок и растачивания отверстий среднего диаметра, где требуется баланс между производительностью и качеством поверхности.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Пластины SCMT фиксируются в посадочном гнезде с помощью винта (система крепления S). Для наружного точения и торцевания наиболее часто используются державки серий SSDCN, SSKCR/L и SSRCR/L. Для внутренней обработки применяются расточные борштанги серии S...-SSKCR/L.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Наиболее ходовые радиусы: 0.4 мм (для чистовых проходов с минимальными усилиями резания), 0.8 мм (универсальный радиус для получистовой обработки и повышенной стойкости) и 1.2 мм (для средних черновых работ и снятия увеличенных припусков).
СТРУЖКОЛОМЫ ДЛЯ СРЕДНИХ ПРИПУСКОВ
Штампованные 3D-стружколомы пластин SCMT рассчитаны на универсальное применение. Они уверенно ломают стружку при средних подачах и глубинах резания, предотвращая образование длинной сливной стружки при точении углеродистых и легированных сталей.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ (CVD И PVD)
Для высокоскоростного точения сталей (группа P) и чугунов (группа K) активно применяются прочные твердые сплавы с износостойкими CVD-покрытиями. Для нержавеющих сталей (M) и работы на малых скоростях используются мелкозернистые сплавы с гладкими PVD-покрытиями.
РАСШИФРОВКА ТИПОРАЗМЕРА (09T308, 120408)
Самые востребованные типоразмеры в токарной обработке: SCMT 09T304 / 09T308 (длина стороны квадрата 9.52 мм, толщина 3.97 мм) и более крупный габарит SCMT 120408 / 120412 (длина стороны 12.7 мм, толщина 4.76 мм). Размер зависит от требуемой глубины резания и державки.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Рабочий диапазон глубины резания (ap) для SCMT находится в пределах 0.2 – 4.0 мм (в зависимости от размера пластины). Рекомендуемая подача (f) составляет от 0.05 до 0.40 мм/об. За счет позитивного угла инструмент работает "мягко", потребляя меньше мощности станка.