




Под заказ
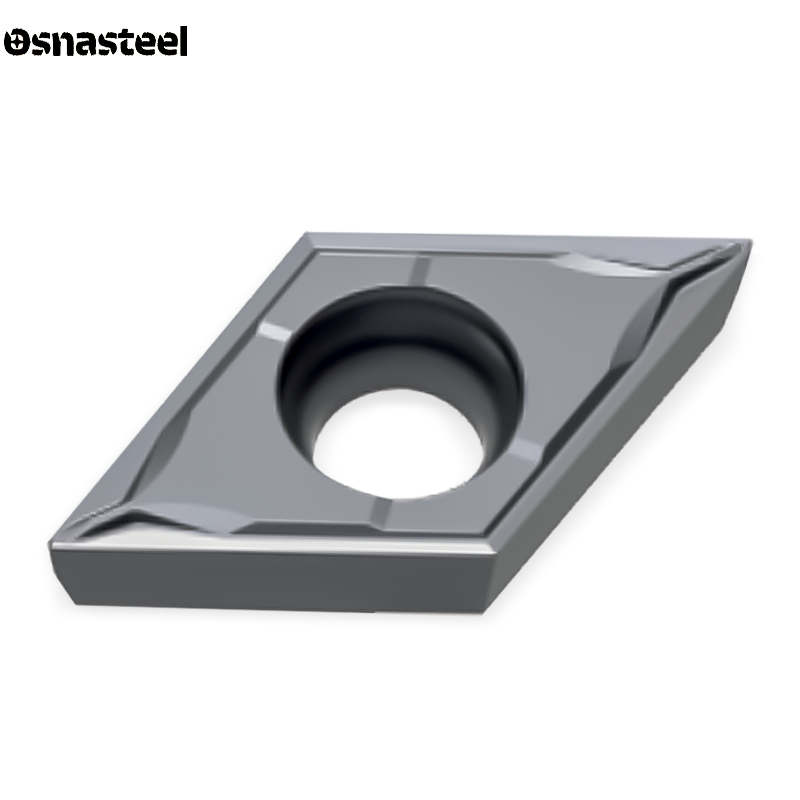
Арт.: НФ-00035156
Бренд
—
HARTO
Обрабатываемый материал
—

Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,1
DCGT11T301E-S2 HR4310 пластина для точения
Описание
798 руб./шт
В корзину
Купить в 1 клик
Под заказ
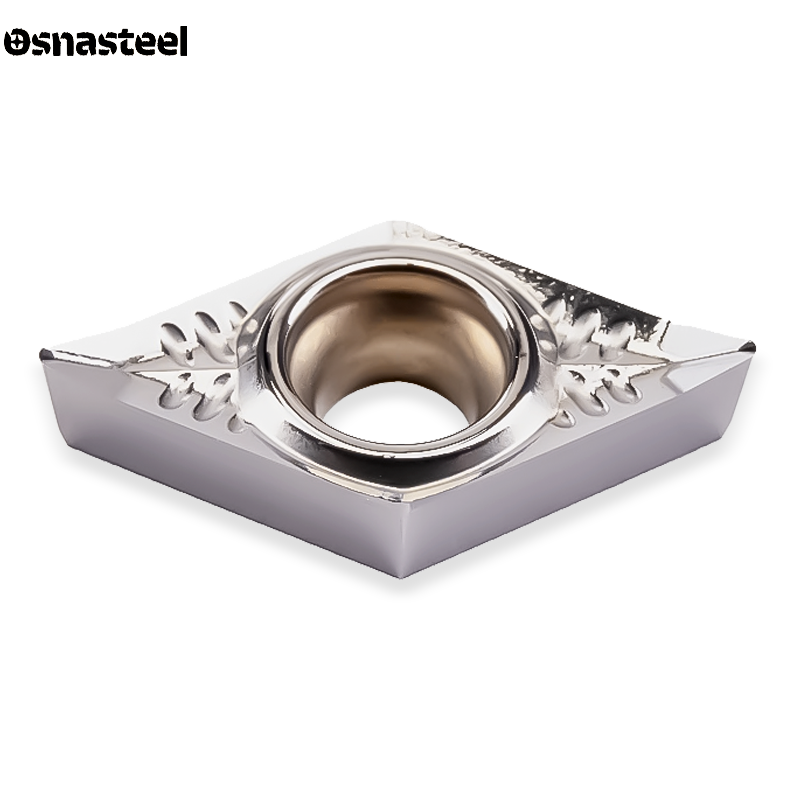
Арт.: НФ-00035160
Бренд
—
HARTO
Обрабатываемый материал
—

Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,2
DCGT11T302-N1 HR5115 пластина для точения
Описание
456 руб./шт
В корзину
Купить в 1 клик
Под заказ
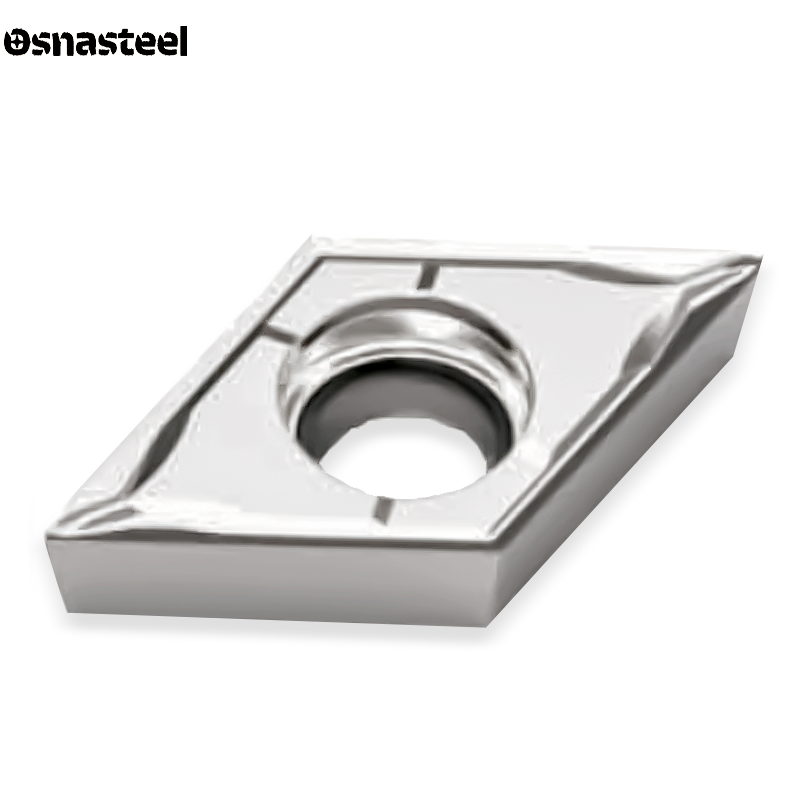
Арт.: НФ-00012649
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,2
DCGT11T302-N2 HR5115 пластина для точения
Описание
456 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00035161
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,2
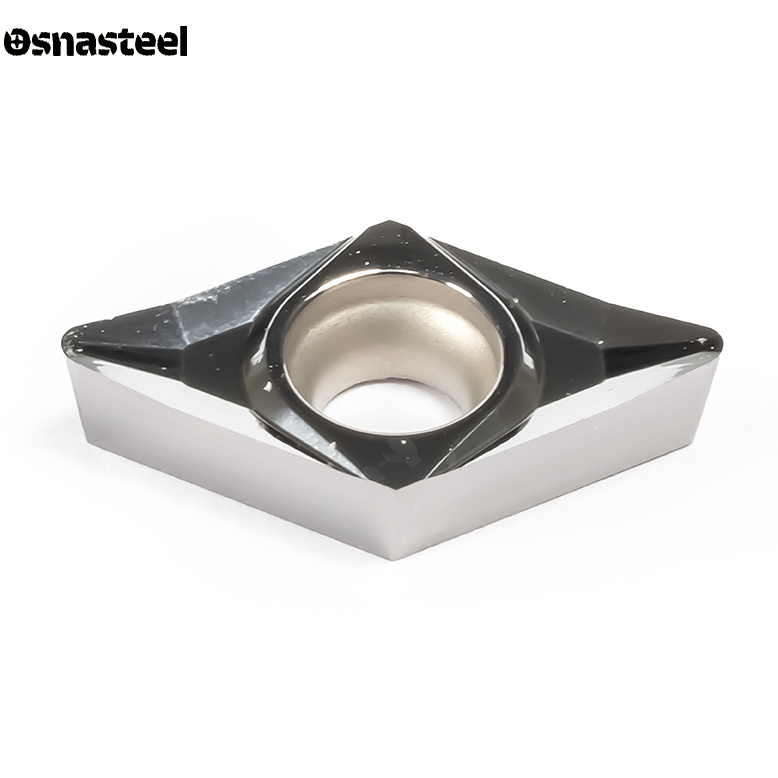
DCGT11T302-N3 HR5115 пластина для точения
Описание
456 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00035162
Бренд
—
HARTO
Обрабатываемый материал
—

Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,2
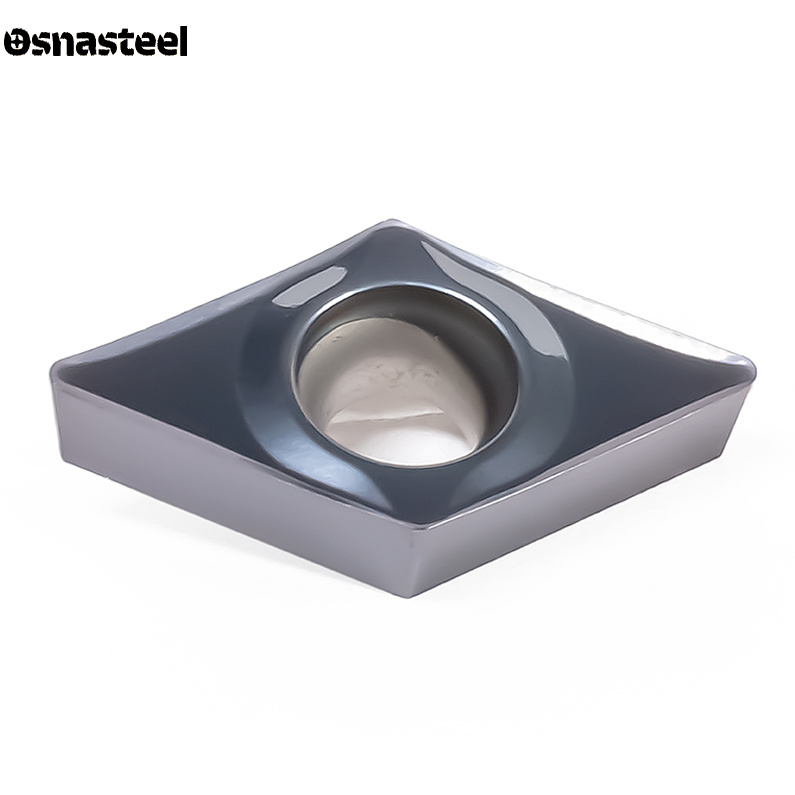
DCGT11T302-S1 HR4110 пластина для точения
Описание
513 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00035163
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,2
DCGT11T302-S1 HR4310 пластина для точения
Описание
665 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00035158
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,2
DCGT11T302E-S2 HR4110 пластина для точения
Описание
513 руб./шт
В корзину
Купить в 1 клик
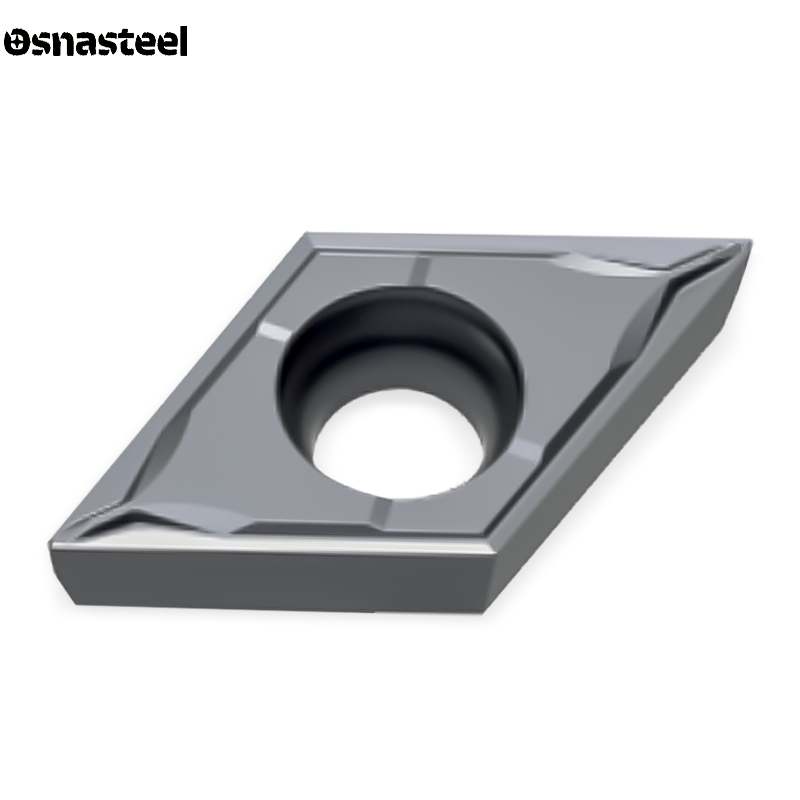
Под заказ
Арт.: НФ-00035159
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,2
DCGT11T302E-S2 HR4310 пластина для точения
Описание
665 руб./шт
В корзину
Купить в 1 клик
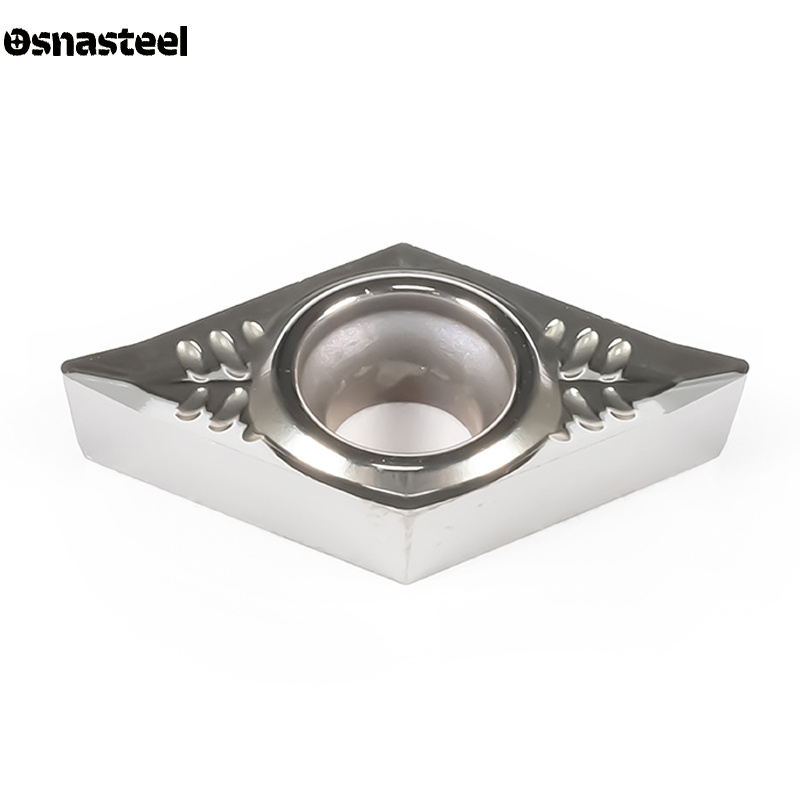
Под заказ
Арт.: НФ-00035165
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,4
DCGT11T304-N1 HR5115 пластина для точения
Описание
456 руб./шт
В корзину
Купить в 1 клик
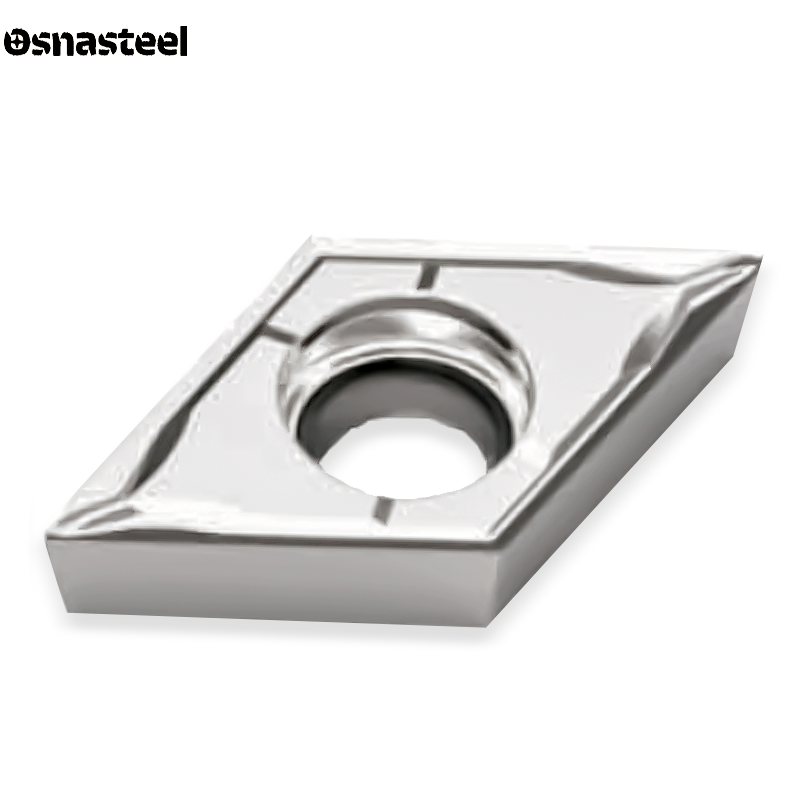
Под заказ
Арт.: НФ-00012651
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,4
DCGT11T304-N2 HR5115 пластина для точения
Описание
456 руб./шт
В корзину
Купить в 1 клик
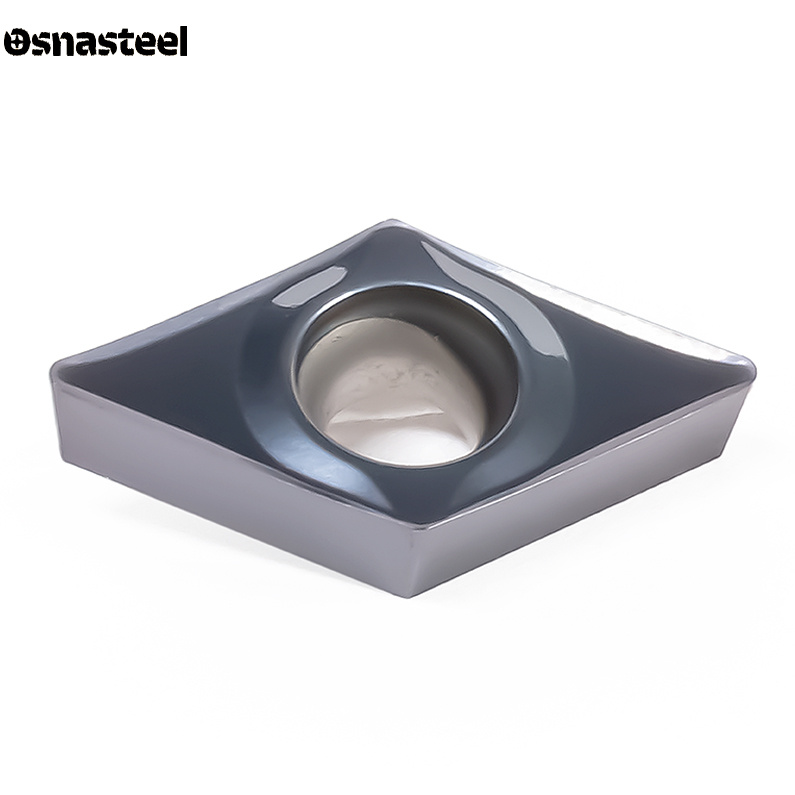
Под заказ
Арт.: НФ-00035166
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,4
DCGT11T304-S1 HR4110 пластина для точения
Описание
513 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00035167
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,4
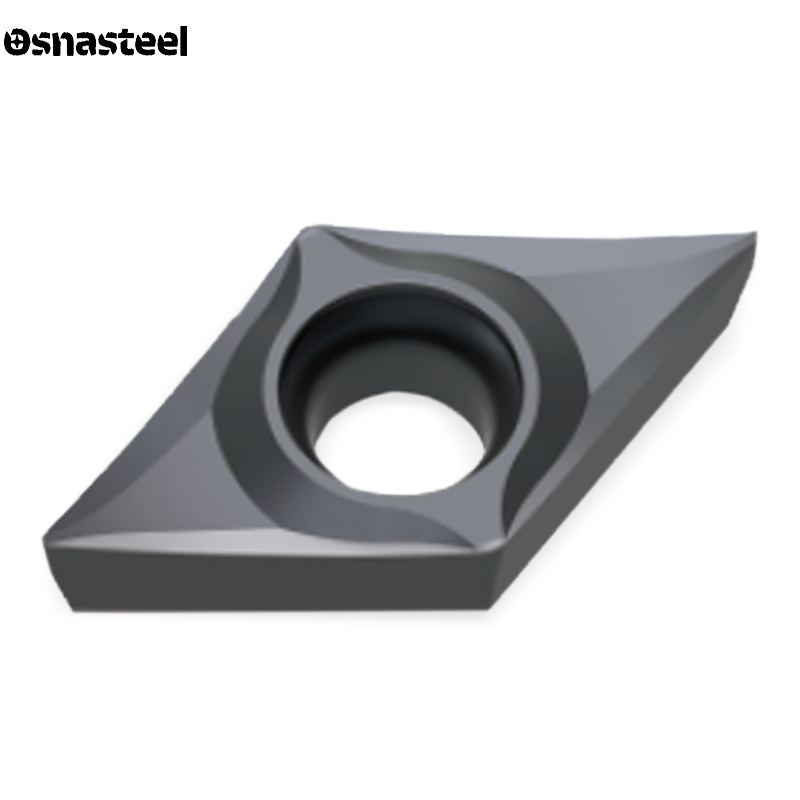
DCGT11T304-S1 HR4310 пластина для точения
Описание
665 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00012536
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,4
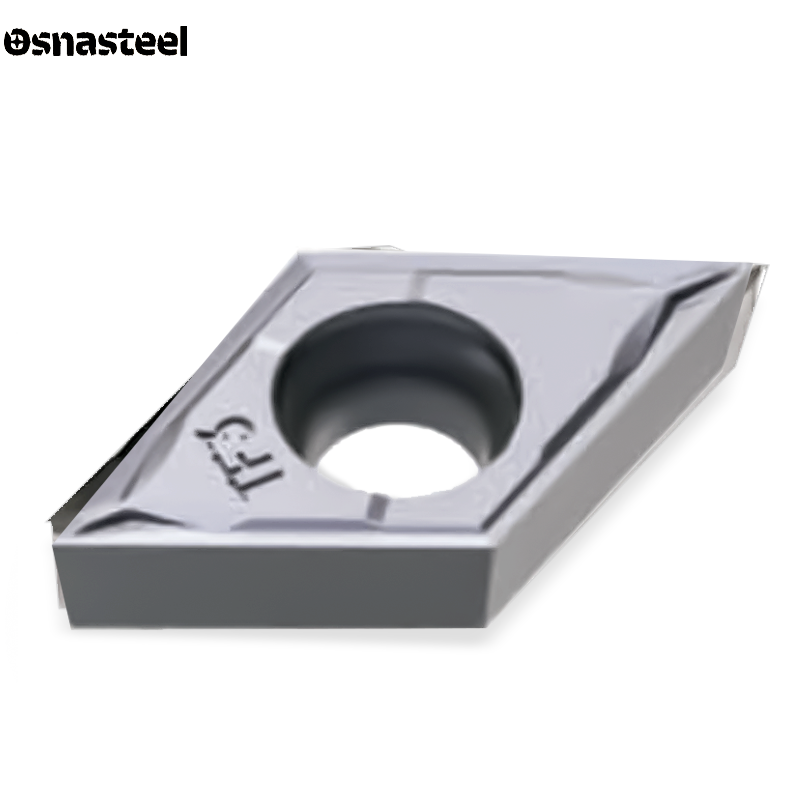
DCGT11T304E-S2 HR4110 пластина для точения
Описание
513 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00035164
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,4
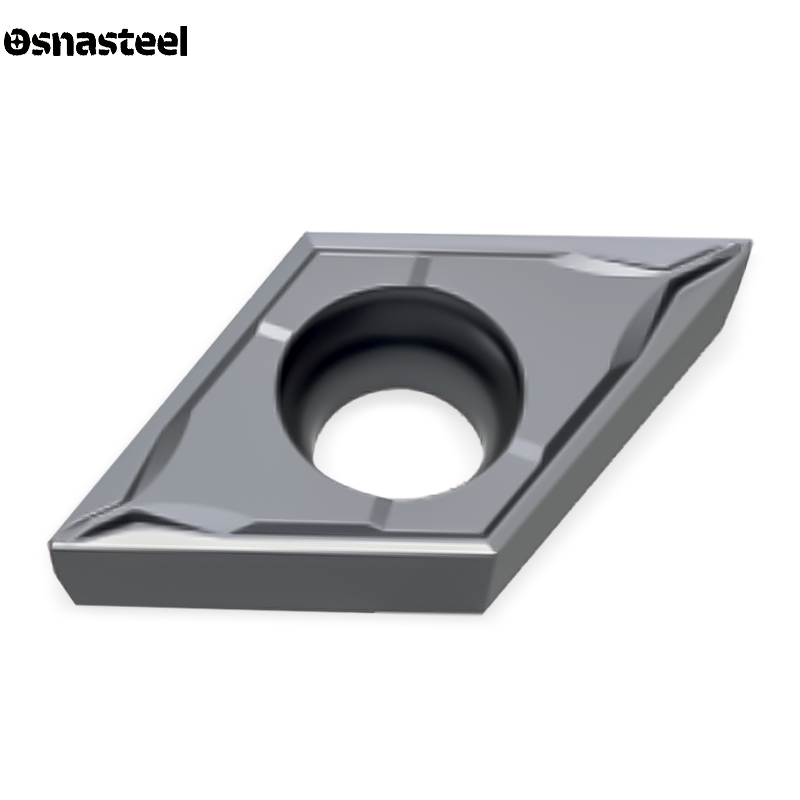
DCGT11T304E-S2 HR4310 пластина для точения
Описание
665 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00012653
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,8
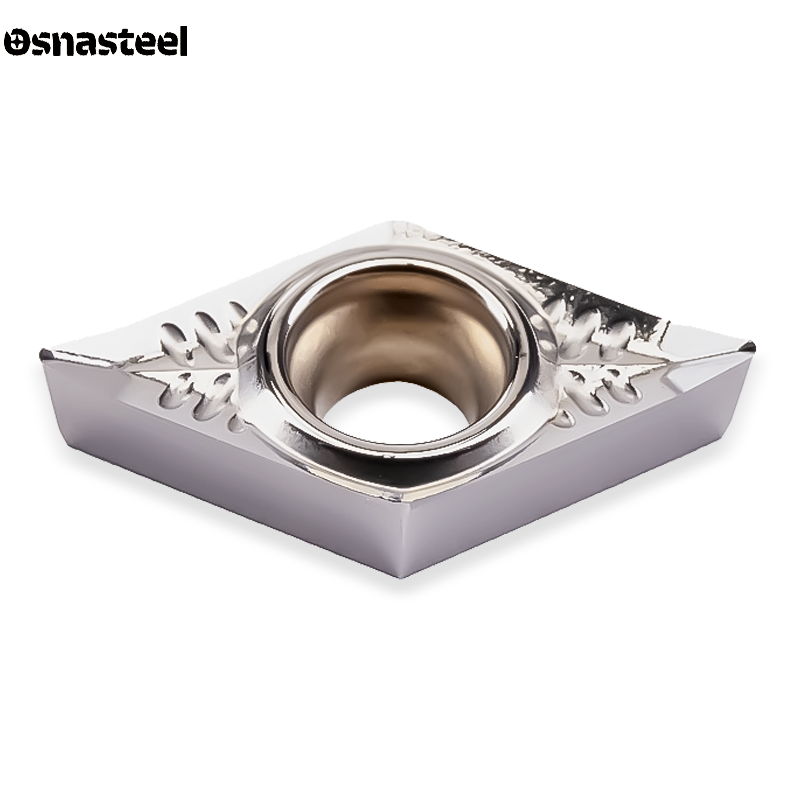
DCGT11T308-N1 HR5115 пластина для точения
Описание
456 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00035170
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,8
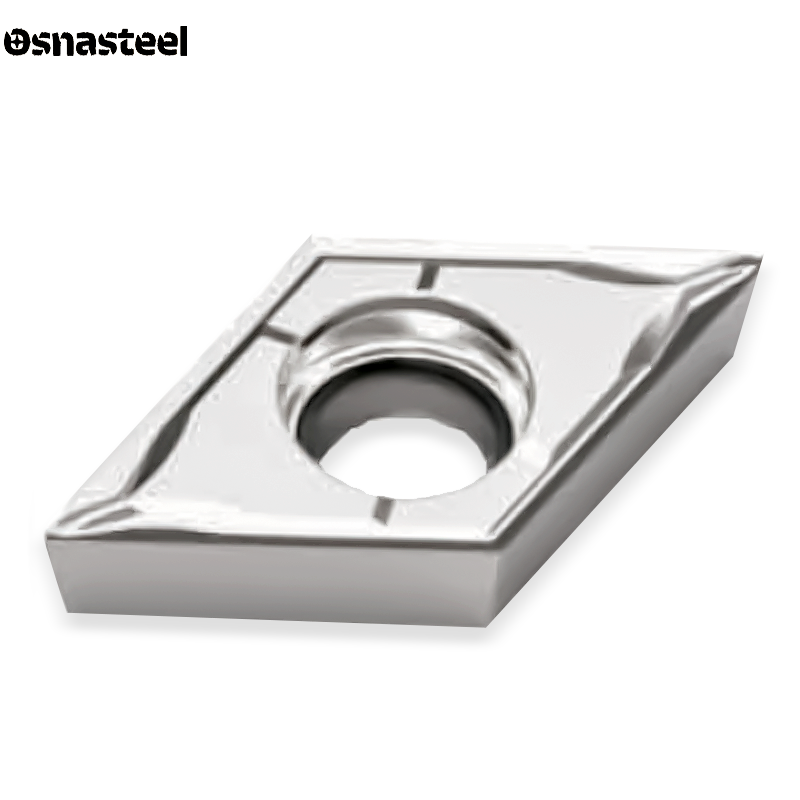
DCGT11T308-N2 HR5115 пластина для точения
Описание
456 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00012538
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,8
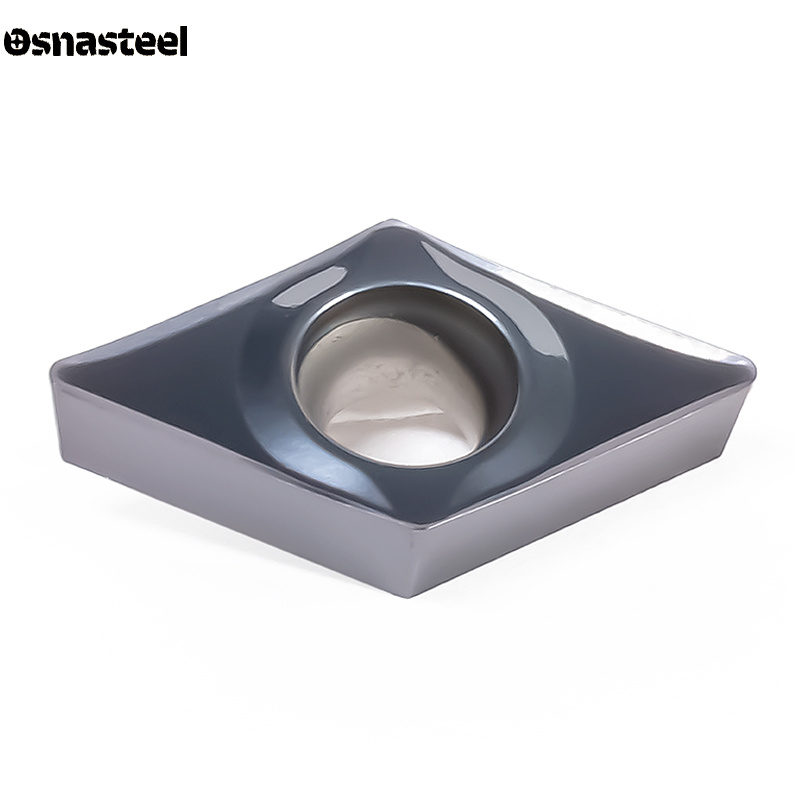
DCGT11T308-S1 HR4110 пластина для точения
Описание
513 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00035172
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,8
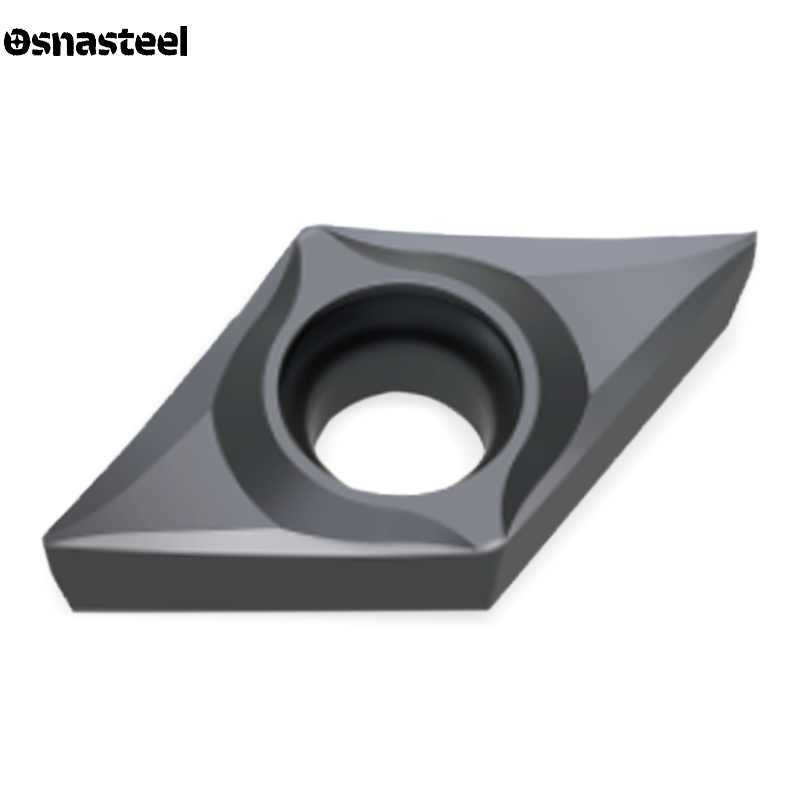
DCGT11T308-S1 HR4310 пластина для точения
Описание
665 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00035168
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,8
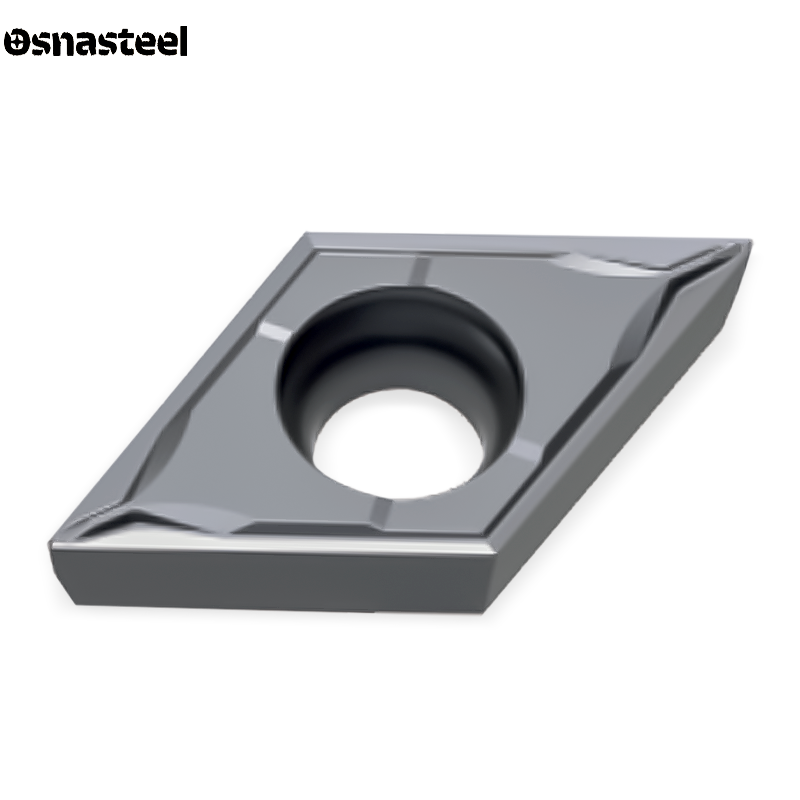
DCGT11T308E-S2 HR4110 пластина для точения
Описание
513 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00035169
Бренд
—
HARTO
Обрабатываемый материал
—
Типоразмер пластины
—
DC.. 11T3..
Радиус при вершине r, мм
—
0,8
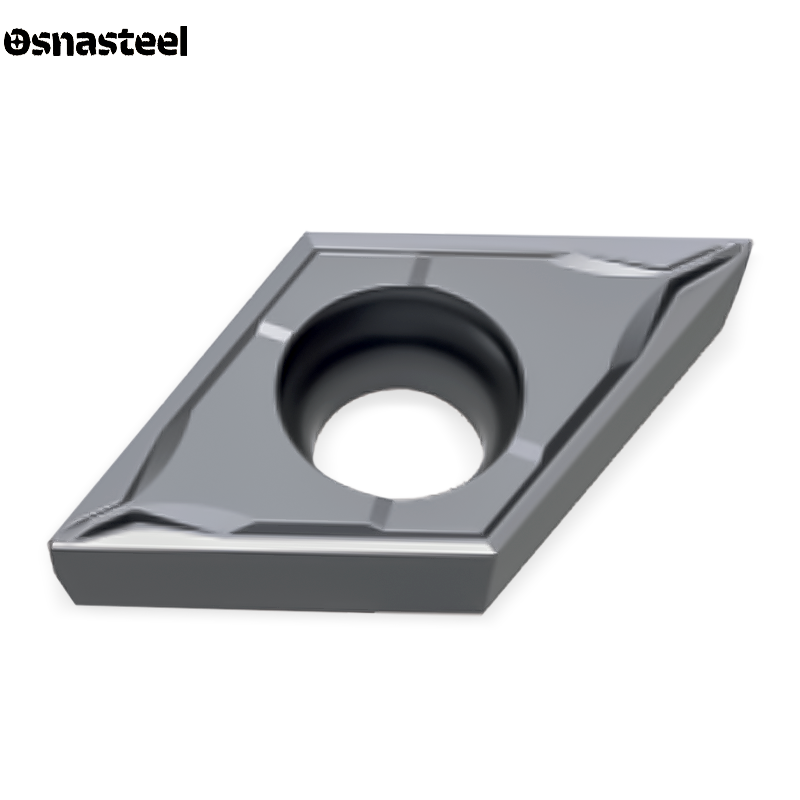
DCGT11T308E-S2 HR4310 пластина для точения
Описание
665 руб./шт
В корзину
Купить в 1 клик


