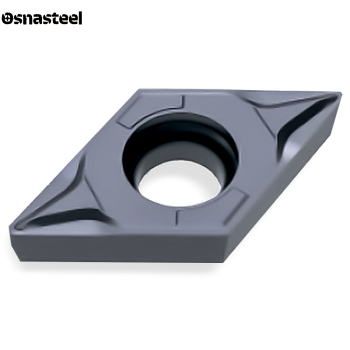
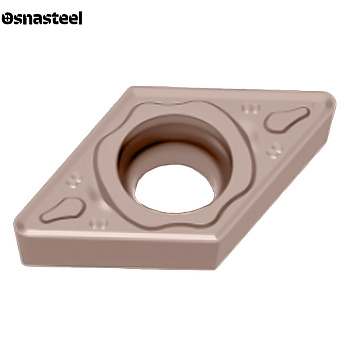
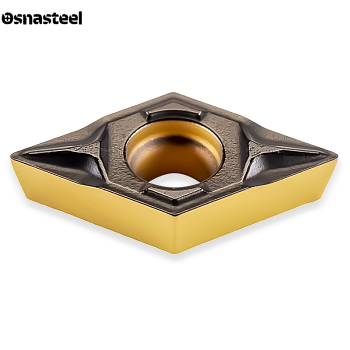
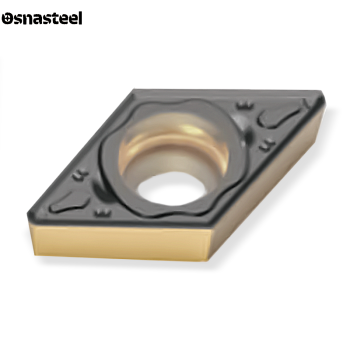
Токарные пластины DCMT
Токарные пластины DCMT: технический обзор и особенности применения
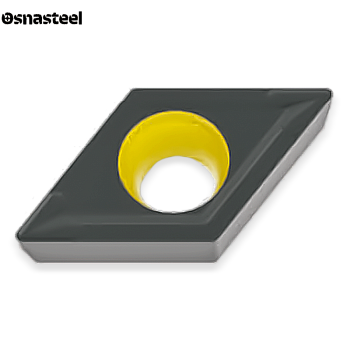
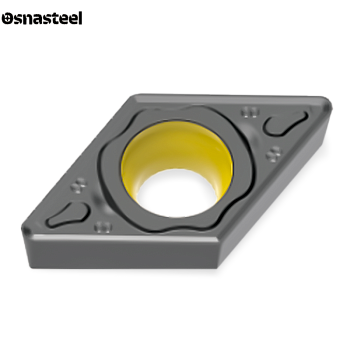
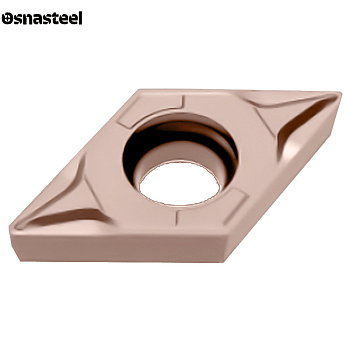
Токарные пластины DCMT — это универсальный твердосплавный инструмент ромбической формы (угол 55°), предназначенный для получистовой, чистовой обработки и внутреннего растачивания. На сайте «Osnasteel» представлены односторонние позитивные пластины DCMT от ведущих производителей для станков с ЧПУ. Благодаря углу 55° и позитивному заднему углу 7°, эти пластины обладают низким сопротивлением резанию, отлично подходят для обработки деталей с тонкими стенками, профильного точения со сложными контурами и расточки отверстий малого диаметра без риска вибраций.
Критерии выбора пластин DCMT
ГЕОМЕТРИЯ (ПОЗИТИВНЫЙ РОМБ 55°)
Аббревиатура DCMT расшифровывается по стандарту ISO: D — ромб с углом при вершине 55°; C — позитивный задний угол 7°; M — средний класс допуска (спеченная, нешлифованная пластина); T — односторонняя пластина со стружколомом и крепежным отверстием. Угол 55° позволяет легко подрезать торцы и точить обратные уступы.
НАЗНАЧЕНИЕ: ПОЛУЧИСТОВАЯ ОБРАБОТКА И РАСТОЧКА
В отличие от прецизионных DCGT, пластины DCMT имеют более прочную режущую кромку, что делает их идеальным выбором для стандартных финишных и получистовых проходов. Они широко применяются при внутреннем растачивании (где длинный вылет резца требует минимальных сил отжатия), а также при наружном продольном и контурном точении.
ПОДБОР ДЕРЖАВКИ И РЕЗЦА
Пластины DCMT фиксируются винтом через центральное отверстие (система крепления S). Для наружной обработки чаще всего используются державки SDJCR/L и SDNCN. Для внутренней расточки — стальные и твердосплавные антивибрационные борштанги серии S...-SDUCR/L.
ВЫБОР РАДИУСА ПРИ ВЕРШИНЕ (r)
Основные рабочие радиусы: 0.4 мм (оптимально для чистового точения с низкой шероховатостью) и 0.8 мм (для получистовых операций и умеренной ударной нагрузки). Для черновых или нагруженных получистовых проходов изредка применяется радиус 1.2 мм, требующий более жесткой системы СПИД.
СТРУЖКОЛОМЫ ДЛЯ СРЕДНИХ И МАЛЫХ ПРИПУСКОВ
Стружколомающие геометрии пластин DCMT спроектированы для универсального применения. Они уверенно ломают стружку как при снятии минимальных припусков, так и при умеренных глубинах резания, предотвращая наматывание стружки на деталь или расточную борштангу.
ТВЕРДЫЕ СПЛАВЫ И ПОКРЫТИЯ (CVD И PVD)
Для обработки углеродистых и легированных сталей (группа P) и чугунов (группа K) активно применяются пластины с износостойкими CVD-покрытиями. Для нержавеющих сталей (группа M) и жаропрочных сплавов (группа S) используются сплавы с гладкими PVD-покрытиями, снижающими вероятность образования нароста на кромке.
РАСШИФРОВКА ТИПОРАЗМЕРА (11T304, 070204)
Самые востребованные типоразмеры для токарных станков: DCMT 070204 (длина кромки 7.7 мм, толщина 2.38 мм), DCMT 11T304 и 11T308 (длина кромки 11.6 мм, толщина 3.97 мм). Выбор размера напрямую зависит от габаритов державки и диаметра обрабатываемого отверстия.
РЕЖИМЫ РЕЗАНИЯ: ПОДАЧА И ГЛУБИНА (ap, f)
Рабочий диапазон глубины резания (ap) для DCMT находится в пределах 0.2 – 3.0 мм. Рекомендуемая подача (f) составляет от 0.05 до 0.30 мм/об в зависимости от радиуса при вершине. За счет позитивной геометрии пластина требует меньшей мощности привода шпинделя.