




Бренд
HARTO
Обрабатываемый материал
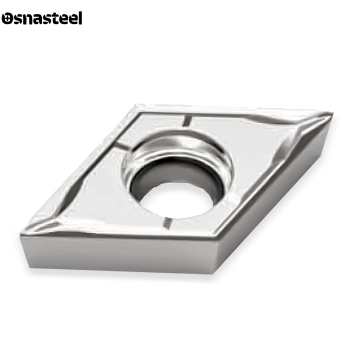
Цветные металлы (N)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,4
Под заказ
Арт.: НФ-00012651
456 руб./шт
Бренд
HARTO
Обрабатываемый материал
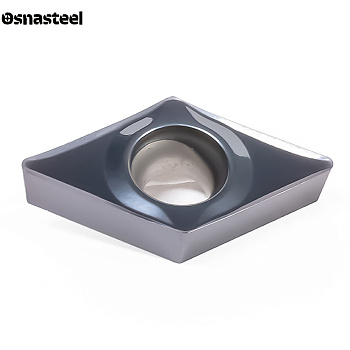
Нержавейка (M), Жаропрочные материалы (S)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,4
Под заказ
Арт.: НФ-00035166
513 руб./шт
Бренд
HARTO
Обрабатываемый материал
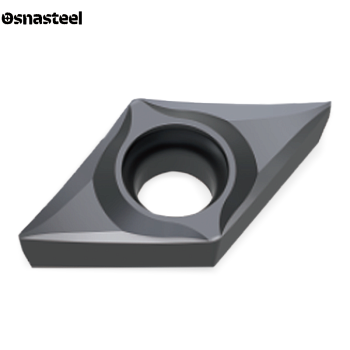
Жаропрочные материалы (S)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,4
Под заказ
Арт.: НФ-00035167
665 руб./шт
Бренд
HARTO
Обрабатываемый материал
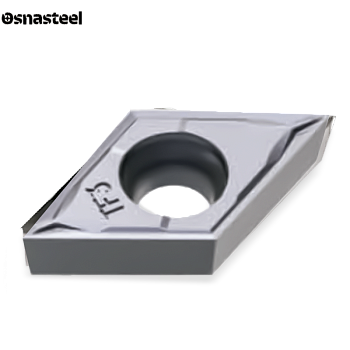
Нержавейка (M), Жаропрочные материалы (S)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,4
Под заказ
Арт.: НФ-00012536
513 руб./шт
Бренд
HARTO
Обрабатываемый материал
Жаропрочные материалы (S)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,4
Под заказ
Арт.: НФ-00035164
665 руб./шт
Бренд
HARTO
Обрабатываемый материал
Цветные металлы (N)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,8
Под заказ
Арт.: НФ-00012653
456 руб./шт
Бренд
HARTO
Обрабатываемый материал
Цветные металлы (N)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,8
Под заказ
Арт.: НФ-00035170
456 руб./шт
Бренд
HARTO
Обрабатываемый материал
Нержавейка (M), Жаропрочные материалы (S)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,8
Под заказ
Арт.: НФ-00012538
513 руб./шт
Бренд
HARTO
Обрабатываемый материал
Жаропрочные материалы (S)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,8
Под заказ
Арт.: НФ-00035172
665 руб./шт
Бренд
HARTO
Обрабатываемый материал
Нержавейка (M), Жаропрочные материалы (S)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,8
Под заказ
Арт.: НФ-00035168
513 руб./шт
Бренд
HARTO
Обрабатываемый материал
Жаропрочные материалы (S)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,8
Под заказ
Арт.: НФ-00035169
665 руб./шт
Бренд
HARTO
Обрабатываемый материал
Цветные металлы (N)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
1,2
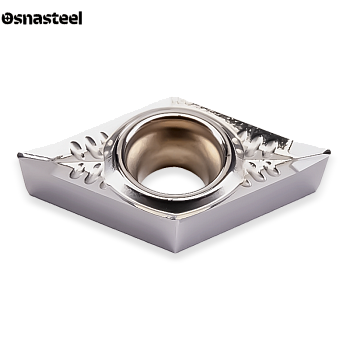
Под заказ
Арт.: НФ-00012654
456 руб./шт
Бренд
HARTO
Обрабатываемый материал
Нержавейка (M), Жаропрочные материалы (S)
Типоразмер пластины
DC.. 0702..
Радиус при вершине r, мм
0,05

Под заказ
Арт.: НФ-00042686
536 руб./шт
Бренд
HARTO
Обрабатываемый материал
Нержавейка (M), Жаропрочные материалы (S)
Типоразмер пластины
DC.. 11T3..
Радиус при вершине r, мм
0,05

Под заказ
Арт.: НФ-00042687
536 руб./шт


