

Сменные пластины для фрез в Воронеже
- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
Токарные патроны
-
Цанги
-
Патроны фрезерные
-
Гайки для цанговых патронов
-
Ключи для станочной оснастки
-
Запчасти для станочной оснастки
-
Переходные втулки
-
Штревели
-
Прижимы фрезерные
-
Сборочные приспособления
-
Очистители конуса шпинделя и патронов
-
Системы хранения
-
Кулачки токарные
-
Тиски станочные
-
Сухари
-
Запасные части для тисков
-
Винты для кулачков
-
Приспособления для расточки кулачков
-
Параллельные блоки
-
Пневмоцилиндры
-
Токарные центра
-
Поводковые центра
-
Прошивки ротационные
-
Вытягиватели прутка (барпуллеры)
-
Инструментальные блоки VDI
-
Приводные блоки VDI
-
Стационарные блоки BMT
-
Приводные блоки BMT
-
Блоки к сменным лезвиям
-
Сменные пластины для фрез: экспертный подбор
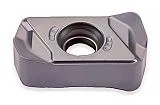
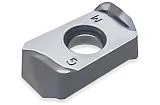
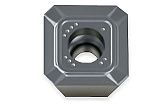
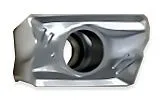
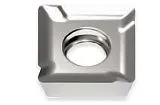
Фрезерование — сложный процесс прерывистого резания, где кромка инструмента подвергается постоянным термомеханическим ударам. В каталоге «Osnasteel» представлены сменные твердосплавные пластины для торцевых, кукурузных, плунжерных и дисковых фрез. Мы собрали широкую линейку геометрий — от универсальных APMT и R390 для обработки уступов до высокопроизводительных круглых (RDMW, RPMT) и многогранных (SNMX, SEKT) пластин для торцевого фрезерования на станках с ЧПУ.
Методика подбора фрезерных пластин: 6 шагов
ШАГ 1: Форма пластины и тип фрезерования
Для фрезерования уступов 90° идеально подходят параллелограммы (APMT, APKT, ADKT, R390). Для торцевого фрезерования плоскостей выгоднее использовать многогранные пластины (SEKT, SNMX, SDKN, HNMX), так как они имеют больше рабочих кромок (от 4 до 8), снижая стоимость обработки одной детали.
ШАГ 2: Обработка сложных профилей и плунжерное фрезерование
При черновой обработке штампов, пресс-форм или ковке незаменимы круглые пластины (RDMW, RPMT, RPGT). Они обеспечивают плавное распределение нагрузки на кромку, работают с большими подачами и позволяют фрезеровать сложные 3D-поверхности без зарезов.
ШАГ 3: Задний угол (позитивная vs негативная геометрия)
Позитивные пластины (с задним углом 11°, 15°) снижают силы резания и отжатие инструмента. Они идеальны для маломощных станков, длинных вылетов и обработки вязких материалов. Негативные пластины (0°) прочнее и применяются для тяжелой черновой обработки чугуна и стали.
ШАГ 4: Стружколом и подготовка кромки
Фрезерный стружколом не только ломает стружку, но и защищает кромку от микросколов при ударе о деталь. Для нержавейки выбирайте острые позитивные геометрии, предотвращающие наклеп. Для тяжелой черновой обработки стали — пластины с усиленной фаской.
ШАГ 5: Твердый сплав: износостойкость или вязкость?
При прерывистом резании кромка то нагревается в металле, то охлаждается на воздухе. Выбирайте вязкие PVD-сплавы для фрезерования с СОЖ (чтобы избежать термических трещин) и толстые износостойкие CVD-сплавы для сухого высокоскоростного торцевого фрезерования.
ШАГ 6: Режимы резания: подача на зуб (fz)
При фрезеровании ключевой параметр — подача на зуб (fz). Превышение этого параметра ведет к поломке пластины, а занижение — к быстрому износу по задней поверхности (кромка не режет, а «трет» металл). Обязательно сверяйте рабочие диапазоны ap (глубины) и fz по каталогам производителей.
Комплексные поставки фрезерного инструмента от Osnasteel
Мы предлагаем надежные фрезерные пластины от ведущих мировых брендов. Используйте удобные фильтры для подбора по типоразмеру (APMT, SEKT, R245 и др.), бренду и обрабатываемому материалу. Инженеры Osnasteel готовы помочь с внедрением инструмента, подбором корпусов фрез и расчетом оптимальных режимов резания под ваши задачи.


