




В корзину
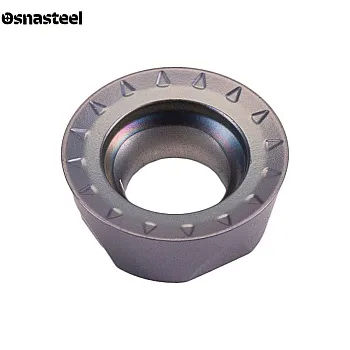
Пластины для фрез RPMT


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Фрезерные пластины RPMT: технический обзор и применение на станках с ЧПУ
Сменные твердосплавные пластины серии RPMT (круглая односторонняя пластина с позитивной геометрией) предназначены для высокопроизводительного копировального, профильного и торцевого фрезерования на обрабатывающих центрах с ЧПУ и универсальных станках. В каталоге «Osnasteel» представлены пластины RPMT для черновой, получистовой и контурной обработки конструкционных, штамповых и инструментальных сталей, нержавеющих и жаропрочных сплавов, а также чугуна. За счет круглой формы без уязвимых острых углов пластина обладает максимальной механической прочностью режущей кромки и позволяет работать с увеличенными подачами при малой глубине резания.
Форма и кромки: Круглая пластина (R) со сплошной кольцевой кромкой (от 4 до 8 рабочих зон в зависимости от ap)
Задний угол (P): Позитивная геометрия 11° обеспечивает мягкое резание и снижает радиальный отжим оправки
Класс допуска (M): Прецизионное спекание с формованным стружколомом и цилиндрическим отверстием под винт (T)
Глубина съема (ap): Рабочий припуск по оси Z до 3.0–5.0 мм (оптимально до 25–30% от диаметра пластины)
Ключевое преимущество: Круглая геометрия RPMT равномерно распределяет тепловую и ударную нагрузку вдоль дуги контакта. Это делает пластины незаменимыми при тяжелой контурной обработке штампов, фрезеровании по литейной корке и работе с труднообрабатываемыми жаропрочными сплавами.
Главные критерии подбора и эксплуатации фрезерных пластин RPMT
БАЗОВЫЕ ТИПОРАЗМЕРЫ: RPMT 08T2, 10T3 И 1204
Габарит пластины выбирается в зависимости от диаметра посадочного гнезда копировальной фрезы (серий EMR / SRS / R200):
RPMT 08T2 / 10T3 (Ø8 / Ø10 мм) → компактные фрезы
RPMT 1204 (Ø12×4.76 мм) → стандартные фрезы
Меньшие типоразмеры RPMT 08T2 (Ø8×2.58 мм) и RPMT 10T3 (Ø10×3.97 мм) устанавливаются на концевые и модульные фрезы Ø16–40 мм, а серия RPMT 1204 (Ø12×4.76 мм) — на силовые концевые и насадные торцевые корпуса Ø32–160 мм.
ВЫБОР СТРУЖКОЛОМА ПОД МАТЕРИАЛ И РЕЖИМЫ
Геометрия передней поверхности пластины подбирается с учетом обрабатываемой группы сплавов по ISO:
MOE / M — Универсальный (Сталь / Нержавейка)
JS / ML — Легкий рез (Вязкие сплавы)
RD / H — Усиленный (Тяжелый рез / Чугун)
G / AL — Цветные металлы и алюминий
Стружколом MOE (M) с профилированной кромкой является основным для широкого спектра сталей и нержавеющих сплавов. Острокромочная геометрия JS (ML) снижает наклеп на титане и аустенитной нержавейке, а профиль RD (H) с упрочненной фаской держит удар при обдирке поковок и закаленных сталей.
КОНСТРУКТИВНЫЕ ОСОБЕННОСТИ И ИНДЕКСАЦИЯ КРОМКИ
Пластина RPMT оснащена формованным позитивным стружколомом (в отличие от плоских исполнений типа RPMW), что существенно снижает усилия резания, предотвращает вибрации на больших вылетах и облегчает эвакуацию стружки из глубоких пазов. При малой глубине резания пластину можно поворачивать в гнезде до 6–8 раз, последовательно используя новые участки кольцевой кромки.
РЕКОМЕНДАЦИИ ПО ПОДАЧЕ НА ЗУБ И ОХЛАЖДЕНИЮ
Оптимальная подача на зуб (fz) для пластин RPMT зависит от глубины резания: при полном припуске она составляет 0.10–0.25 мм/зуб, а при малой глубине съема (ap до 0.8–1.2 мм) может быть увеличена до 0.35–0.60 мм/зуб. Для предотвращения термического растрескивания твердого сплава при обработке сталей рекомендуется попутное фрезерование с обдувом сжатым воздухом.