Сменные твердосплавные пластины
Резцы со сменными пластинами
Сверла по металлу
Фрезы
Расточные системы
Минирезцы
Развертки твердосплавные
Метчики
Инструмент для снятия заусенцев и фасок
Запасные части для корпусного инструмента
Станочная оснастка
Токарные патроны
Цанги
Патроны фрезерные
Гайки для цанговых патронов
Ключи для станочной оснастки
Запчасти для станочной оснастки
Переходные втулки
Штревели
Прижимы фрезерные
Сборочные приспособления
Очистители конуса шпинделя и патронов
Системы хранения
Кулачки токарные
Тиски станочные
Сухари
Запасные части для тисков
Винты для кулачков
Приспособления для расточки кулачков
Параллельные блоки
Пневмоцилиндры
Токарные центра
Поводковые центра
Прошивки ротационные
Вытягиватели прутка (барпуллеры)
Инструментальные блоки VDI
Приводные блоки VDI
Стационарные блоки BMT
Приводные блоки BMT
Блоки к сменным лезвиям
Токарные патроны
Цанги
Патроны фрезерные
Гайки для цанговых патронов
Ключи для станочной оснастки
Запчасти для станочной оснастки
Переходные втулки
Штревели
Прижимы фрезерные
Сборочные приспособления
Очистители конуса шпинделя и патронов
Системы хранения
Кулачки токарные
Тиски станочные
Сухари
Запасные части для тисков
Винты для кулачков
Приспособления для расточки кулачков
Параллельные блоки
Пневмоцилиндры
Токарные центра
Поводковые центра
Прошивки ротационные
Вытягиватели прутка (барпуллеры)
Инструментальные блоки VDI
Приводные блоки VDI
Стационарные блоки BMT
Приводные блоки BMT
Блоки к сменным лезвиям
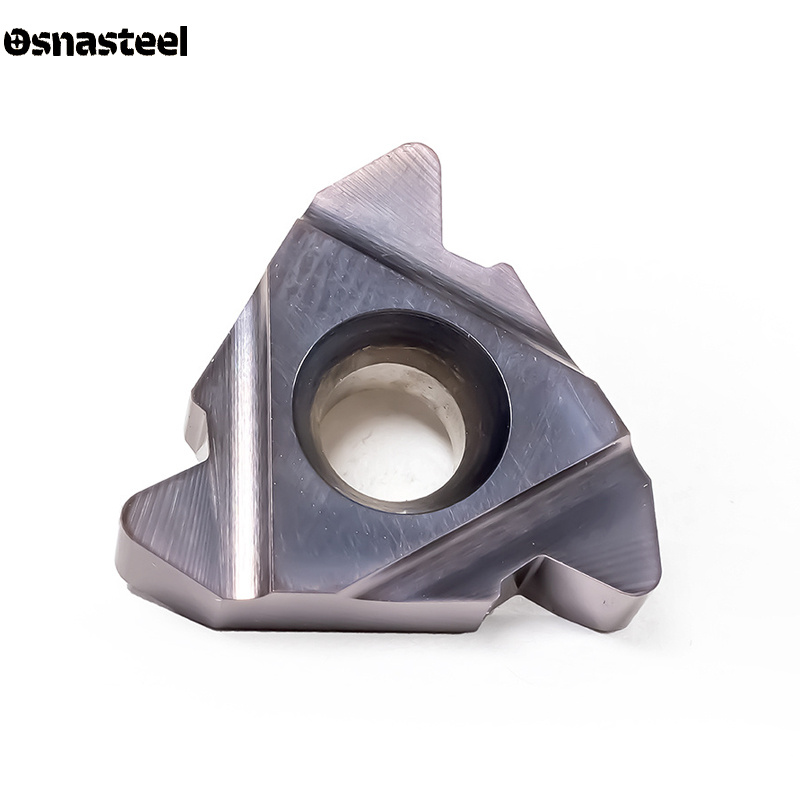
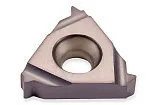
Нарезание резьбы резцом на станках с ЧПУ — ответственная операция, требующая жесткой синхронизации вращения шпинделя и подачи. В каталоге «Osnasteel» представлены сменные твердосплавные резьбовые пластины для наружной и внутренней резьбы всех ключевых стандартов (Метрическая ISO, Трапецеидальная TR, Дюймовая UN, Трубные G/BSPP и BSPT/NPT, Нефтегазовые API и др.). Правильный подбор профиля, шага и метода врезания гарантирует точность калибра и отсутствие брака.
Пластины полного профиля (ISO, UN, TR) формируют не только впадину, но и вершину резьбы (срезают заусенец и калибруют диаметр), гарантируя точный профиль для одного конкретного шага. Пластины неполного профиля (V-образные 55° и 60°) универсальны — одной пластиной можно резать разные шаги в заданном диапазоне, но диаметр заготовки нужно сразу протачивать в точный размер резьбы, а после нарезания — дополнительно снимать заусенец с вершин профиля.
Строго различайте инструмент по типу обработки и направлению подачи. Пластины серии E (ER — правые, EL — левые) устанавливаются в державки для наружной резьбы, а серии I (IR / IL) — в расточные державки для внутренней резьбы. Индекс R или L выбирается в зависимости от направления резьбы и движения резца (к патрону или от патрона).
В зависимости от задачи и требований чертежа подбирается стандарт: метрическая ISO для общего машиностроения, трапецеидальная (TR, ACME) для нагруженных ходовых винтов, трубная цилиндрическая (G/BSPP) и коническая (BSPT, NPT) для трубопроводов и гидравлики, либо специализированная (API RD, API Buttress) для нефтегазовой отрасли.
Угол наклона режущей пластины должен соответствовать углу подъема винтовой линии резьбы, иначе боковая грань пластины будет затирать профиль. В базовых державках уже заложен стандартный угол наклона (1°–1,5°), а при нарезании резьб с крупным шагом, трапецеидальных (TR) или при работе обратным ходом его корректируют заменой подкладной пластины.
Выбор схемы врезания в циклах ЧПУ (G76, G92) напрямую влияет на стойкость пластины. Радиальное врезание подходит только для мелких шагов (до 1,5 мм), так как нагружает обе кромки сразу и дает жесткую V-образную стружку. Для средних и крупных шагов применяйте боковое (фланговое) или модифицированное врезание под углом — это снижает нагрузку на кромку, отводит стружку в одну сторону и предотвращает вибрации.
Скорость резания при нарезании резьбы часто ограничена динамикой приводов станка и шагом. Выбирайте вязкие твердые сплавы с PVD-покрытием (TiAlN), устойчивые к выкрашиванию вершины и ударным нагрузкам. Число проходов рассчитывайте по высоте профиля с убывающей глубиной врезания за проход: при этом съем на чистовых проходах не должен быть меньше 0,05 мм, чтобы пластина резала металл, а не терла его, вызывая наклеп и вибрацию.
Мы предлагаем надежные резьбовые пластины для токарных станков с ЧПУ от ведущих брендов. Используйте удобные фильтры для выбора по шагу, стандарту профиля и типу резьбы. Инженеры Osnasteel готовы помочь с подбором державки, подкладных пластин и расчетом режимов нарезания резьбы под конкретную задачу.
Этот сайт использует файлы cookie, Яндекс. Метрика и другие технологии отслеживания, чтобы обеспечить вам наилучшее обслуживание на сайте. Продолжая работу, вы соглашаетесь с "Политика конфиденциальности" и "Согласие на обработку ПДн"