




В корзину
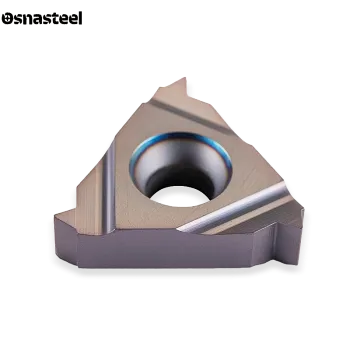
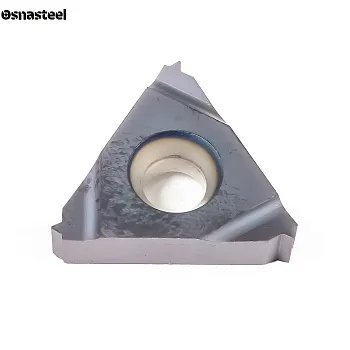
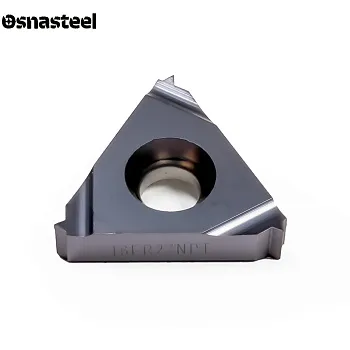
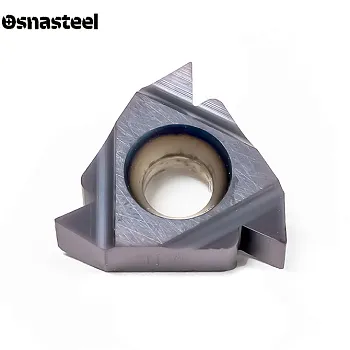
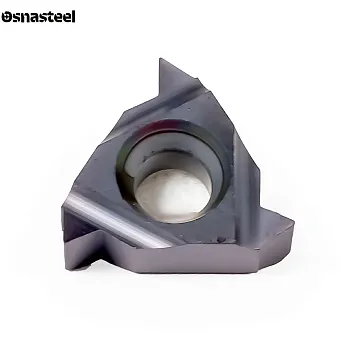
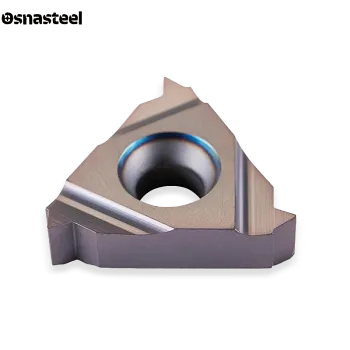
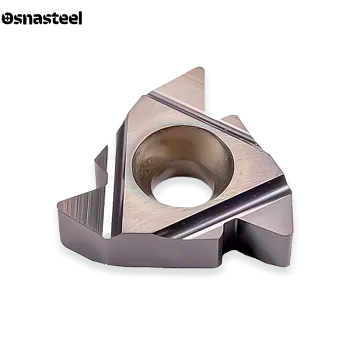
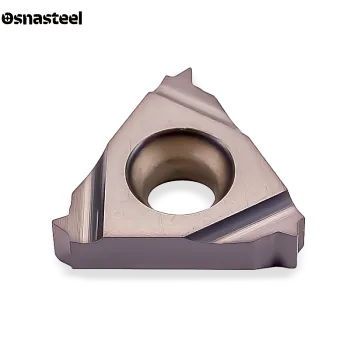
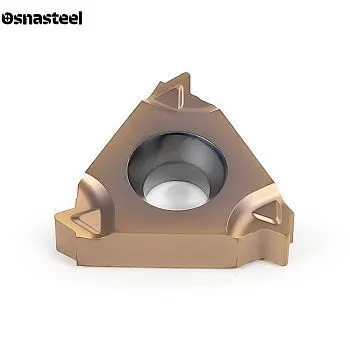
Резьбовые пластины NPT


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины NPT (дюймовая коническая резьба): технический обзор и применение
Твердосплавные резьбовые пластины стандарта NPT (National Pipe Taper) предназначены для точного нарезания наружной и внутренней конической дюймовой резьбы с углом профиля 60° на токарных станках с ЧПУ. В каталоге «Osnasteel» представлены пластины NPT для обработки конструкционных и легированных сталей, нержавеющих сплавов, чугунов и цветных металлов. Инструмент полного профиля одновременно прорезает впадину, формирует боковые стенки витка и калибрует плоские срезы вершин по конусу 1:16, обеспечивая плотное и надежное соединение трубопроводной арматуры высокого давления.
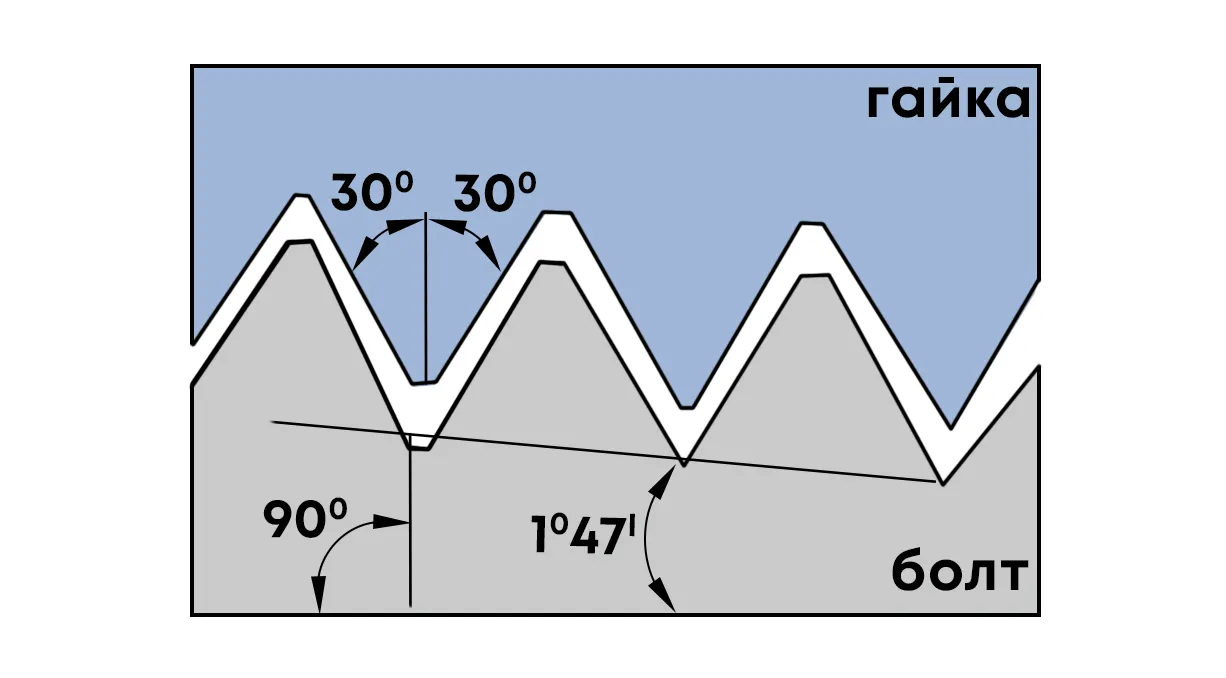
Схема формирования полного конического профиля пластиной NPT (EX / IN)
Основные параметры конической резьбы NPT
Угол профиля и конусность: 60° при вершине, стандартная конусность 1:16 (уклон образующей 1°47' на сторону)
Стандарты: ГОСТ 6111-52 (на чертежах обозначается К — коническая дюймовая, например К 1/2" или NPT)
Шаг резьбы (ниток на дюйм): 27, 18, 14, 11.5 и 8 ниток на 1 дюйм (для штуцеров и труб от 1/16" до 12")
Геометрия витка: Плоско срезанные вершины и впадины (параллельно образующей конуса)
Главное преимущество в работе: Пластина полного профиля NPT сама подрезает вершины витков строго под углом конуса 1:16. Это избавляет оператора от сложной чистовой подрезки вершин после резьбонарезания и гарантирует точную посадку детали по резьбовому коническому калибру.
Критерии выбора и эксплуатации резьбовых пластин NPT
ВЫБОР ШАГА ПОД ДИАМЕТР ТРУБЫ (27, 18, 14, 11.5, 8 НИТОК)
В стандарте NPT (ГОСТ 6111-52) установлено пять основных шагов под конкретные диаметры труб: 27 ниток на дюйм (шаг 0.941 мм) — для резьб 1/16" и 1/8"; 18 ниток (шаг 1.411 мм) — для 1/4" и 3/8"; 14 ниток (шаг 1.814 мм) — для 1/2" и 3/4"; 11.5 ниток (шаг 2.209 мм) — для труб от 1" до 2"; 8 ниток (шаг 3.175 мм) — для крупных трубопроводов от 2 1/2" и выше.
НАРУЖНАЯ (ER / EL) И ВНУТРЕННЯЯ (IR / IL) РЕЗЬБА
Профиль резьбы NPT симметричен по высоте усечения выступов и впадин. При этом пластины строго делятся на наружные (ER/EL — для штуцеров, пробок и переводников) и внутренние (IR/IL — для муфт и корпусов кранов). Внутренние пластины имеют увеличенные задние углы для работы в отверстиях малого диаметра без затирания.
РАЗМЕР ПЛАСТИНЫ (11, 16, 22, 27)
Базовый ходовой размер на производстве — 16 (16ER / 16IR), который перекрывает шаги от 27 до 8 ниток на дюйм. Для нарезания резьбы в мелких отверстиях (1/8"–1/4") выбирают компактные пластины размера 11, а для серийной обработки толстостенных нефтегазовых труб с шагом 11.5 и 8 ниток — усиленные пластины размера 22 и 27.
ПОДГОТОВКА ЗАГОТОВКИ ПОД КОНУС 1:16
Поскольку пластина полного профиля NPT калибрует вершины резьбы по конусу, заготовку перед резьбонарезанием необходимо предварительно проточить или расточить под конус 1:16 (уклон 1°47'24" на сторону). Нарезание резьбы полным профилем по цилиндрической заготовке приведет к перегрузке режущей кромки в начале реза и поломке зуба.
ОТЛИЧИЕ NPT (ГОСТ 6111-52) ОТ СТАНДАРТА BSPT
Инженерам и операторам важно не путать конические резьбы NPT и BSPT: при одинаковой конусности 1:16 резьба NPT имеет угол профиля 60° и плоские срезы вершин, а BSPT — угол 55° и скругленные вершины. Кроме того, на ходовых диаметрах (например, 1/4", 3/8", 1"–2") у них совершенно разное число ниток на дюйм.
БОКОВОЕ ВРЕЗАНИЕ И КОЛИЧЕСТВО ПРОХОДОВ
На станках с ЧПУ коническая резьба нарезается с одновременной подачей по осям X и Z. Во избежание вибраций и затирания сразу двух кромок рекомендуется применять боковое врезание вдоль одной стенки профиля (под углом 29°). Полный профиль формируется за 7–16 проходов (в зависимости от шага) с постепенным уменьшением глубины съема.
ТВЕРДЫЕ СПЛАВЫ И ЗАЩИТНОЕ PVD-ПОКРЫТИЕ
Детали с резьбой NPT (манометрические штуцеры, буровые переводники, шаровые краны) часто изготавливают из нержавеющих и легированных сталей, работающих в агрессивных средах. Пластины производятся из прочных мелкозернистых твердых сплавов с гладким PVD-покрытием, защищающим острую кромку от сколов и налипания металла.
КОНТРОЛЬ КАЛИБРАМИ И ОХЛАЖДЕНИЕ СОЖ
Точность конической резьбы NPT проверяется гладкими и резьбовыми коническими калибрами (пробками и кольцами) по положению контрольной плоскости относительно торца детали. Для получения чистой поверхности витка без задиров и своевременного вымывания стружки необходима обильная подача СОЖ в зону резания.