




В корзину
Резьбовые пластины RD
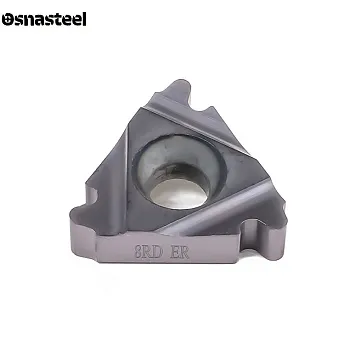


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины RD (круглая резьба): технический обзор и применение
Твердосплавные резьбовые пластины стандарта RD предназначены для точного нарезания наружной и внутренней круглой резьбы с полным профилем на токарных станках с ЧПУ. В каталоге «Osnasteel» представлены пластины RD для обработки конструкционных сталей, нержавеющих сплавов, чугунов и цветных металлов. Круглый профиль витка с плавными переходами не имеет острых углов и концентраторов напряжений, поэтому широко применяется в быстроразъемных соединениях пищевой, молочной и химической промышленности, пожарной арматуре, железнодорожных стяжках и механизмах, работающих в условиях сильного загрязнения, пыли и ударных нагрузок.
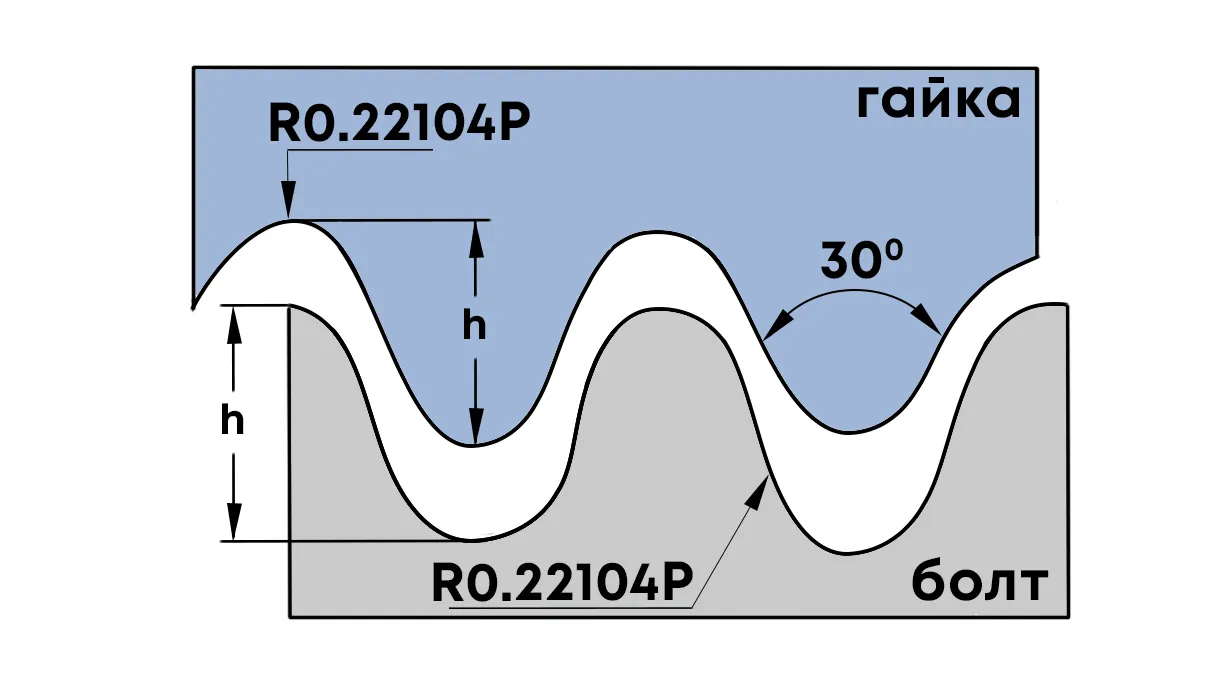
Схема формирования полного круглого профиля пластиной RD (EX / IN)
Основные параметры круглой резьбы RD
Угол профиля резьбы: 30° между короткими прямыми участками боковых стенок витка
Стандарты: DIN 405 (дюймовый шаг), DIN 20400 (метрический шаг), ГОСТ 13536 (обозначение на чертежах — Rd)
Диапазон шагов: от 10 до 4 ниток на 1 дюйм (по DIN 405) или от 3.0 до 6.0 мм (по DIN 20400)
Геометрия витка: Крупные дуги скругления на вершинах и во впадинах, переходящие друг в друга
Главное преимущество в работе: Пластина полного профиля RD одновременно формирует глубокую полукруглую впадину и плавный радиус на вершине гребня. В такой резьбе не задерживается грязь, песок или остатки пищевых продуктов, соединение легко промывается и не заклинивает при частом свинчивании и развинчивании.
Критерии выбора и эксплуатации резьбовых пластин RD
ДВА СТАНДАРТА ШАГОВ: DIN 405 И DIN 20400
При подборе пластины важно сверить шаг по чертежу: стандарт DIN 405 (самый распространенный в пищевой арматуре и молочных муфтах) имеет шаг в нитках на дюйм — 10, 8, 6 или 4 нитки (что соответствует шагам 2.54 мм, 3.175 мм, 4.233 мм и 6.35 мм). Горнорудный и машиностроительный стандарт DIN 20400 имеет целый метрический шаг — 3.0, 4.0, 5.0 или 6.0 мм.
НАРУЖНАЯ (ER / EL) И ВНУТРЕННЯЯ (IR / IL) РЕЗЬБА
По стандарту круглой резьбы радиусы впадины и вершины у винта и гайки немного отличаются для создания гарантированного радиального зазора при свинчивании. Поэтому пластины для наружного точения валов (ER/EL) и внутренней расточки муфт (IR/IL) имеют разную геометрию режущего зуба и не взаимозаменяемы.
РАЗМЕР ПЛАСТИНЫ (16, 22, 27)
Круглая резьба RD не бывает мелкой — ее минимальный шаг начинается от 2.54 мм (10 ниток на дюйм). Для шагов 10, 8 и 6 ниток на дюйм (до 4.23 мм) применяются стандартные пластины размера 16 (16ER / 16IR). Для крупных силовых шагов (4 нитки на дюйм или 5.0–6.0 мм) требуются усиленные пластины габарита 22 и 27.
ТОЧНАЯ ПОДГОТОВКА ДИАМЕТРА ЗАГОТОВКИ
Пластина полного профиля RD формирует полукруглую вершину резьбы широкими боковыми радиусами. Заготовку перед резьбонарезанием протачивают в номинальный диаметр резьбы по чертежу или с минимальным припуском 0.03–0.05 мм на сторону под чистовую калибровку гребня, чтобы не перегружать широкую режущую кромку.
ОСОБЕННОСТИ ВРЕЗАНИЯ НА ЧПУ (УГОЛ 30°)
Широкий закругленный зуб пластины RD имеет большую площадь контакта с металлом, что склонно вызывать вибрации при прямом врезании. На станках с ЧПУ необходимо использовать боковое врезание под углом 14°–15° (половина от 30° профиля) или попеременное врезание вразбежку, разбивая цикл на 10–18 проходов.
КОРРЕКЦИЯ НАКЛОНА ОПОРНЫМИ ПЛАСТИНАМИ
Поскольку у резьбы RD крутой профиль стенок (всего 15° на сторону) и достаточно крупный шаг, при нарезании на небольших диаметрах меняется угол подъема витка. Чтобы высокая боковая стенка зуба не затирала профиль резьбы, в державку подбирают сменную опорную пластину с соответствующим углом наклона.
ОБРАБОТКА НЕРЖАВЕЮЩИХ И ЛЕГИРОВАННЫХ СТАЛЕЙ
Пищевые и химические муфты с резьбой RD (по DIN 11851) почти всегда изготавливаются из вязких аустенитных нержавеющих сталей (12Х18Н10Т, AISI 304 / 316). Пластины RD производятся со шлифованным профилем и гладким PVD-покрытием, которое предотвращает налипание нержавейки и обеспечивает зеркальную чистоту круглого витка.
ЖЕСТКОСТЬ ИНСТРУМЕНТА И ПОДАЧА СОЖ
При расточке внутренних круглых резьб в гайках и муфтах важно выбирать державку максимально возможного диаметра с коротким вылетом. Из-за широкой дугообразной стружки критически важна обильная подача эмульсии СОЖ под давлением прямо в зону резания для охлаждения кромки и вымывания витков стружки.