




В корзину
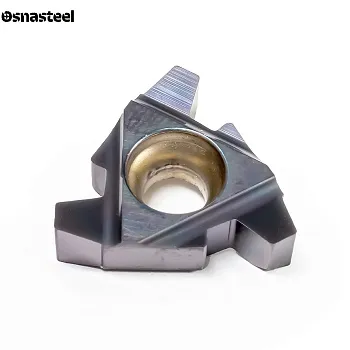
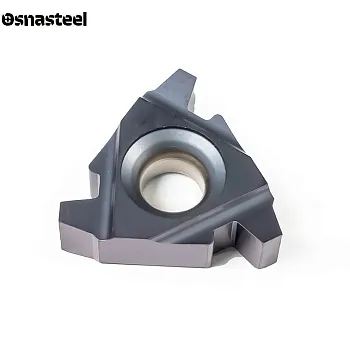
Резьбовые пластины ACME



- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины ACME (дюймовая трапецеидальная резьба 29°): технический обзор и применение
Твердосплавные резьбовые пластины стандарта ACME предназначены для высокоточного нарезания американской дюймовой трапецеидальной резьбы с полным профилем и углом 29° на токарных станках с ЧПУ. В каталоге «Osnasteel» представлены пластины ACME для обработки конструкционных и легированных сталей, нержавеющих сплавов, чугунов и антифрикционных бронз. Трапецеидальная резьба ACME широко применяется в ходовых винтах и маточных гайках импортного станкостроения, штоках запорной арматуры, винтовых домкратах, буровом и нефтегазовом оборудовании. Пластина полного профиля ACME одновременно прорезает широкую плоскую впадину, формирует боковые стенки витка под углом 14.5° на сторону и калибрует наружный или внутренний диаметр по вершинам за один цикл.
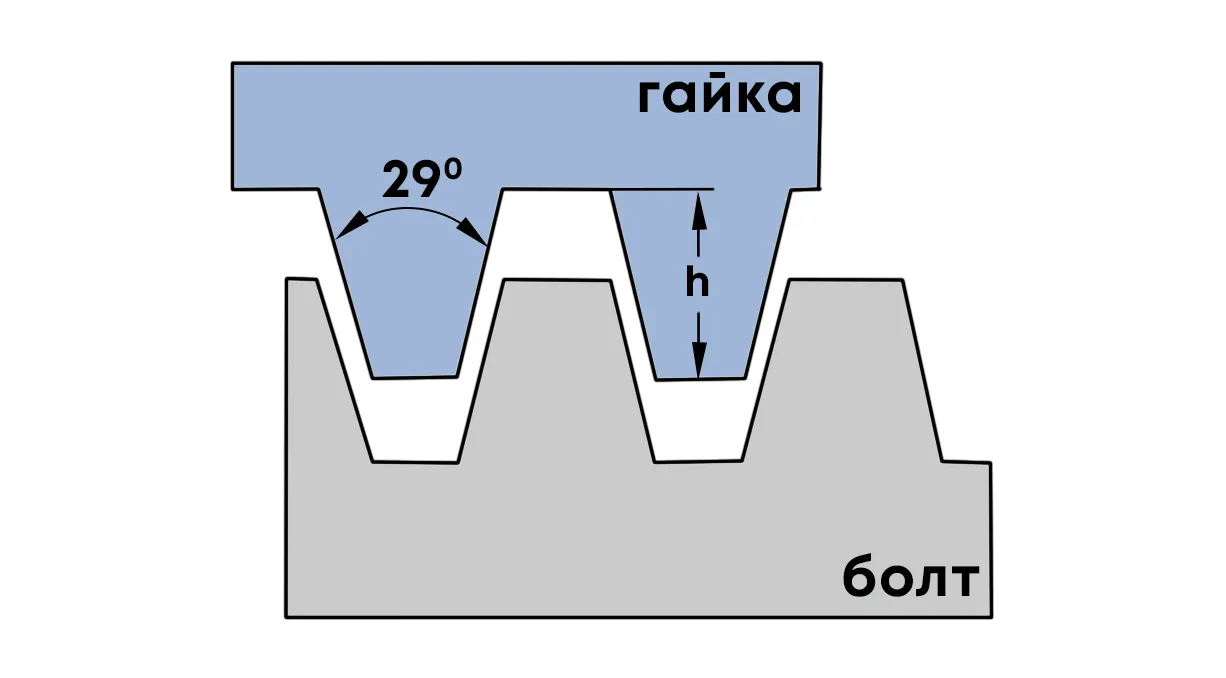
Схема формирования полного трапецеидального профиля 29° пластиной ACME (EX / IN)
Основные параметры трапецеидальной резьбы ACME
Угол профиля резьбы: 29° симметричный (14°30' на каждую сторону витка)
Стандарты: ANSI / ASME B1.5 (General Purpose & Centralizing ACME)
Диапазон шагов (TPI): от 16 до 2 ниток на дюйм (отдельная пластина под каждый шаг)
Геометрия витка: Широкое плоское дно впадины и плоская калиброванная вершина
Главное преимущество в работе: Трапецеидальный профиль 29° передает высокие реверсивные осевые усилия с минимальным трением и повышенной стойкостью к износу. В отличие от ручной заточки фасонных резцов, сменная пластина ACME строго выдерживает ширину плоской вершины (0.3707 от шага) и глубину профиля (0.5 от шага плюс гарантированный радиальный зазор), обеспечивая плавное свинчивание винта и гайки без заклинивания.
Критерии выбора и эксплуатации резьбовых пластин ACME
ОТЛИЧИЕ ACME (29°) ОТ МЕТРИЧЕСКОЙ TR (30°) И STUB ACME
Категорически нельзя заменять пластины ACME метрическими трапецеидальными пластинами TR (DIN 103 / ГОСТ 24737): у ACME угол профиля составляет 29° и шаг задается в нитках на дюйм (TPI), а у TR — угол 30° и шаг в миллиметрах. Также различайте полную резьбу ACME (высота витка 0.5P) и укороченную Stub ACME (высота витка 0.3P для тонкостенных деталей) — под них идут разные серии пластин.
ТИПОРАЗМЕР ПЛАСТИНЫ (16, 22, 27) И ШАГ В TPI
Поскольку профиль ACME глубокий и широкий, выбор габарита пластины напрямую зависит от числа ниток на дюйм (TPI). Пластины размера 16 (16ER / 16IR) применяют для мелких и средних шагов от 16 до 8 TPI. Для средних ходовых винтов (6, 5 и 4 TPI) необходимы усиленные пластины размера 22 (22ER / 22IR), а для тяжелых силовых резьб с шагом 3 и 2 TPI — крупные пластины габарита 27 и специальные фасонные системы.
НАРУЖНАЯ (ER / EL) И ВНУТРЕННЯЯ (IR / IL) РЕЗЬБА
По стандарту ASME B1.5 в трапецеидальном соединении предусмотрен гарантированный зазор по вершинам и впадинам, поэтому геометрия зуба для вала и отверстия различается. Пластины серии ER/EL предназначены строго для нарезания наружной резьбы на ходовых винтах и штоках, а серия IR/IL — для расточных державок при обработке внутренних резьб в гайках и корпусных втулках.
СХЕМА ВРЕЗАНИЯ ЧПУ: ЗАЩИТА ОТ ЗАКЛИНИВАНИЯ СТРУЖКИ
Из-за большой глубины профиля и крутых боковых стенок (всего 14.5° на сторону) прямое радиальное врезание на резьбе ACME приводит к защемлению широкой П-образной стружки, вибрациям и мгновенному сколу пластины. Обязательно используйте переменное (шахматное / чередующееся боковое) врезание по обеим стенкам или модифицированное фланговое врезание под углом 13°–14°.
КОНТРОЛЬ УГЛА ПОДЪЕМА И ПОДБОР ОПОРНЫХ ПЛАСТИН
У трапецеидального профиля ACME очень малый профильный угол (14.5°), поэтому боковые задние углы на режущем зубе минимальны. На крупных шагах (8–2 TPI), малых диаметрах или при нарезании двух- и трехзаходных ходовых винтов угол подъема винтовой линии резко возрастает. Обязательно рассчитывайте угол подъема и устанавливайте соответствующую сменную опорную пластину (2°, 3°, 4°), чтобы зуб не затирал стенку витка.
ПОДГОТОВКА ЗАГОТОВКИ ПОД ПОЛНЫЙ ПРОФИЛЬ
Широкая калибрующая кромка пластины ACME формирует плоскую вершину резьбы. Перед операцией диаметр заготовки протачивают с минимальным припуском 0.05–0.08 мм под чистовую подрезку вершин. Оставлять больший припуск недопустимо: широкая режущая кромка на финальных проходах будет снимать металл по всей окружности детали, что вызовет отжим инструмента и дробление.
ТВЕРДЫЙ СПЛАВ И ОБРАБОТКА ВИНТОВ И БРОНЗОВЫХ ГАЕК
Пластины ACME со шлифованной геометрией профиля и износостойким PVD-покрытием (TiAlN) обладают острой режущей кромкой и низким коэффициентом трения. Это позволяет одним универсальным сплавом чисто нарезать как стальные закаленные или улучшенные ходовые винты (сталь 45, 40Х, нержавейка), так и ответные гайки из вязкой оловянистой или алюминиевой бронзы без наростообразования.
РЕЖИМЫ РЕЗАНИЯ, ЧИСЛО ПРОХОДОВ И СОЖ
Большой объем выбираемого металла во впадине ACME требует плавной разбивки цикла: от 10–14 проходов на мелких шагах (12–8 TPI) до 20–35 проходов на крупных (5–3 TPI). Глубина первого прохода составляет 0.15–0.20 мм с постепенным снижением до 0.05 мм на чистовых калибрующих проходах. Критически важна мощная подача эмульсии (СОЖ) точно в зону резания для вымывания стружки из глубокой канавки.