




В корзину
Резьбовые пластины ABUT
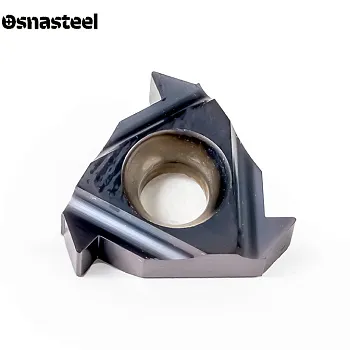


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины ABUT (американская упорная резьба): технический обзор и применение
Твердосплавные резьбовые пластины стандарта ABUT (American Buttress) предназначены для высокоточного нарезания дюймовой американской упорной резьбы с полным несимметричным профилем на токарных станках с ЧПУ. В каталоге «Osnasteel» представлены пластины ABUT для обработки легированных и конструкционных сталей, нержавеющих сплавов и высокопрочных материалов. Упорная резьба ABUT применяется в узлах, воспринимающих экстремальные односторонние осевые и ударные нагрузки: мощных гидроцилиндрах, винтовых прессах, буровом и нефтегазовом оборудовании, артиллерийских и запорных механизмах высокого давления. Пластина полного профиля ABUT одновременно формирует несимметричную впадину, боковые грани 7° и 45°, а также калибрует вершину витка за один рабочий цикл.
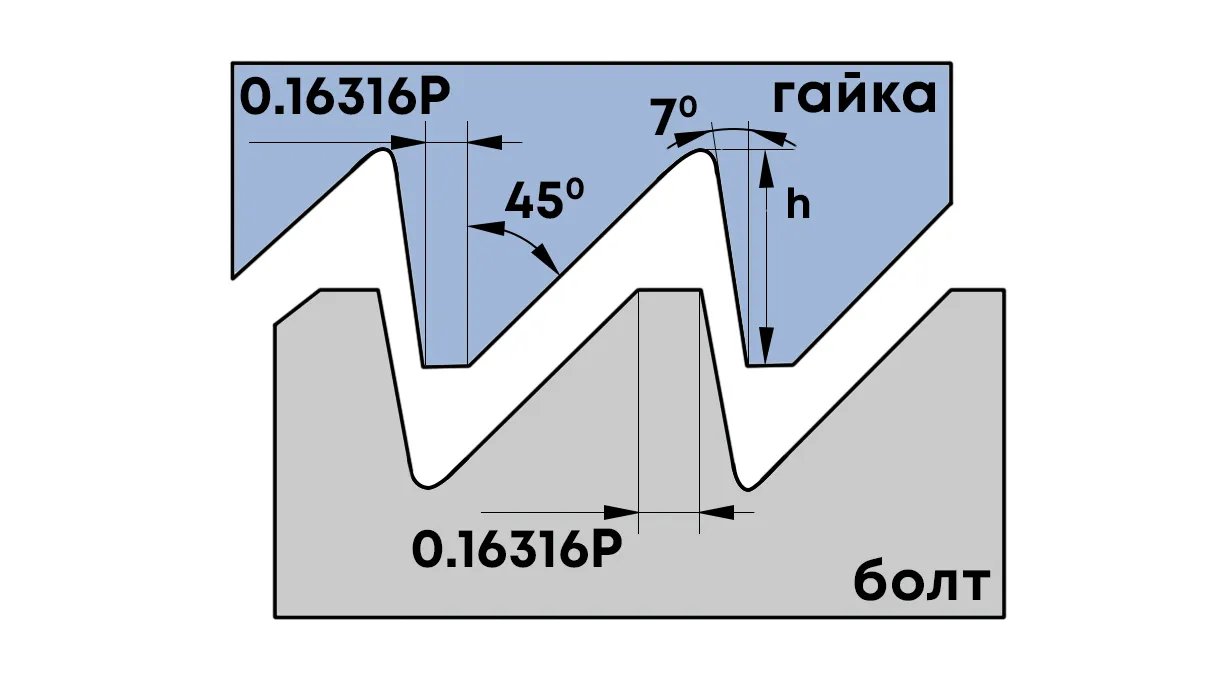
Схема формирования полного упорного профиля пластиной ABUT (EX / IN)
Основные параметры упорной резьбы ABUT
Угол профиля резьбы: 52° несимметричный (опорная грань 7° + тыльная грань 45°)
Стандарты: ANSI / ASME B1.9-1973 (American National Buttress Thread)
Диапазон шагов (TPI): от 20 до 4 ниток на дюйм (отдельная пластина под каждый шаг)
Геометрия витка: Широкий плоский срез вершины и скругленная впадина зуба
Главное преимущество в работе: Несимметричный профиль 7°/45° сочетает высокий КПД и грузоподъемность прямоугольной резьбы с прочностью основания трапецеидального витка. Пологая грань 45° многократно усиливает корень зуба на срез, а почти вертикальная рабочая грань 7° принимает осевое усилие без расклинивания гайки. Полный профиль пластины ABUT сразу подрезает вершину витка в размер по стандарту ANSI без заусенцев.
Критерии выбора и эксплуатации резьбовых пластин ABUT
ОТЛИЧИЕ ABUT (7°/45°) ОТ SAGE И API BUTTRESS
При подборе критично не путать три стандарта упорных резьб. Американский стандарт ABUT (ANSI B1.9) имеет углы наклона граней 7° и 45° и шаг в нитках на дюйм (TPI). Метрическая упорная резьба по ГОСТ 10177 / DIN 513 (профиль SAGE / Buttress) имеет углы 3° и 30°, а обсадная нефтегазовая резьба API Buttress (BUT) — углы 3° и 10°. Эти пластины абсолютно не взаимозаменяемы.
ОРИЕНТАЦИЯ ОПОРНОЙ ГРАНИ 7° (ТЯНУЩАЯ ИЛИ ТОЛКАЮЩАЯ)
Поскольку профиль ABUT несимметричен, перед заказом пластины нужно проверить по чертежу, в какую сторону смотрит крутая опорная грань 7° (к торцу детали или к шпинделю). Стандартные пластины ABUT имеют фиксированное расположение углов 7° и 45° на зубе, поэтому направление упорной грани на детали напрямую определяет выбор правой (ER/IR) или левой (EL/IL) пластины и схему прохода.
РАЗМЕР ПЛАСТИНЫ (16, 22, 27) И ДЮЙМОВЫЙ ШАГ (TPI)
Шаг резьбы ABUT задается числом витков на один дюйм (25.4 мм) — от мелких 16–20 TPI до крупных силовых 4–6 TPI. Для шагов 20–8 TPI применяются стандартные трехгранные пластины габарита 16 (16ER / 16IR). Для глубоких и широких профилей с шагом 6, 5 и 4 TPI необходимы массивные пластины типоразмеров 22 и 27 (22ER/IR, 27ER/IR), способные выдержать высокое усилие резания.
НАРУЖНАЯ (ER / EL) И ВНУТРЕННЯЯ (IR / IL) ОБРАБОТКА
У наружной и внутренней резьбы ABUT зеркальная геометрия формирования вершины и радиуса впадины, поэтому пластины строго разделяются по назначению. Серия ER/EL устанавливается в державки для наружного точения валов и штоков, а серия IR/IL — в расточные резьбовые державки для нарезания упорной резьбы внутри гильз, муфт и гаек.
ОСОБЕННОСТИ ВРЕЗАНИЯ ПРИ УГЛЕ СТЕНКИ 7°
Главная сложность нарезания резьбы ABUT — почти вертикальная рабочая стенка 7°. При обычном радиальном врезании эта грань работает с минимальным задним углом, что вызывает трение, задиры и вибрацию. Рекомендуется применять модифицированное боковое врезание вдоль пологой грани 45° или переменное (шахматное) врезание, чтобы разгрузить крутую кромку 7° и облегчить сход стружки.
ПОДГОТОВКА ДИАМЕТРА ЗАГОТОВКИ ПОД ПОЛНЫЙ ПРОФИЛЬ
Высота витка резьбы ABUT составляет около 0.6 от шага, а вершина имеет широкую плоскую площадку. Перед резьбонарезанием заготовку протачивают с минимальным припуском 0.04–0.07 мм под калибровку наружного или внутреннего диаметра. Оставлять завышенный припуск нельзя: широкая калибрующая кромка пластины получит избыточную радиальную нагрузку, что приведет к отжиму резца или сколу зуба.
УГОЛ ПОДЪЕМА ВИТКА И ОПОРНЫЕ ПЛАСТИНЫ
Из-за малого угла рабочей стенки (всего 7°) профиль ABUT крайне чувствителен к совпадению угла наклона пластины с углом подъема винтовой линии. Если на крупных шагах (8–4 TPI) или малых диаметрах оставить стандартную подкладку 1°–1.5°, боковая грань 7° начнет затирать стенку витка и искажать профиль. Обязательно подбирайте сменную опорную пластину точно под расчетный угол подъема резьбы.
ТВЕРДЫЙ СПЛАВ PVD И РАЗБИВКА ПРОХОДОВ
Крупная площадь контакта упорного профиля требует износостойких мелкозернистых сплавов с PVD-покрытием (TiAlN / AlTiN), препятствующим наростообразованию на вязких сталях. Нарезание выполняют за 8–22 прохода (в зависимости от TPI) с убывающей глубиной съема: от 0.15–0.22 мм на первых черновых проходах до 0.05 мм на чистовых, при обильной подаче СОЖ под давлением.