




В корзину
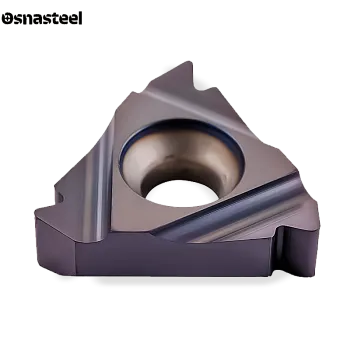
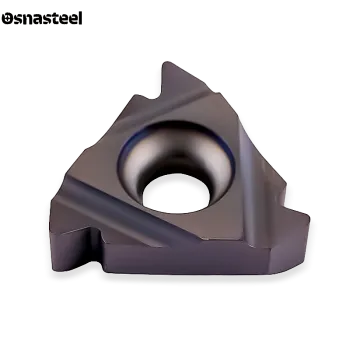
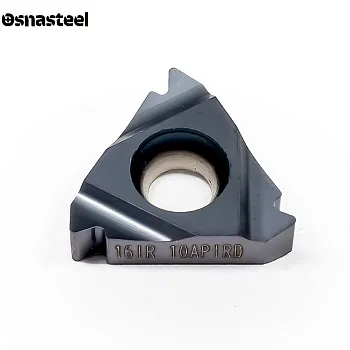
Резьбовые пластины API RD



- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины API RD (нефтегазовая круглая резьба): технический обзор и применение
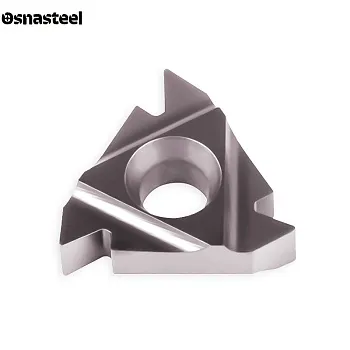
Твердосплавные резьбовые пластины стандарта API RD предназначены для высокоточного нарезания конической треугольной резьбы с закругленным профилем 60° на трубах нефтяного сортамента на токарных станках с ЧПУ. В каталоге «Osnasteel» представлены пластины полного профиля API RD для обработки насосно-компрессорных (НКТ), обсадных и бурильных труб, а также соединительных муфт, ниппелей и переводников из высокопрочных легированных и коррозионностойких сталей. Пластина API RD одновременно прорезает радиусную впадину, формирует боковые грани под углом 30° на сторону и калибрует скругленную вершину витка строго по требованиям нефтегазовых стандартов.
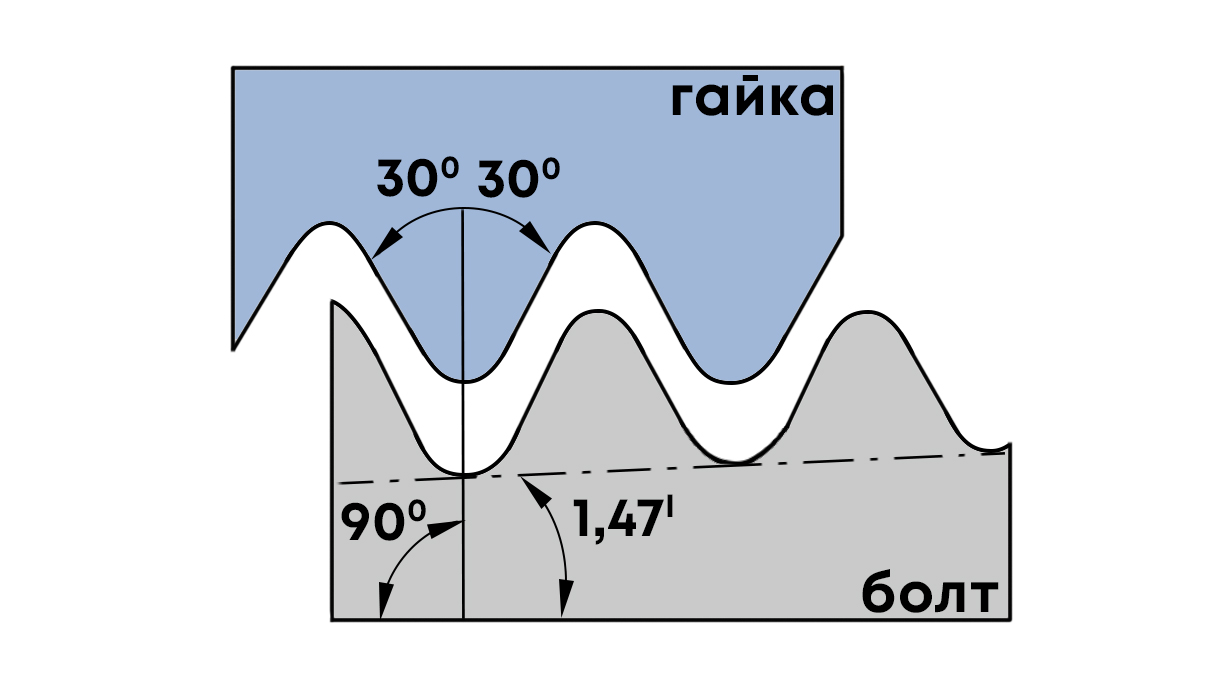
Схема формирования полного скругленного профиля 60° пластиной API RD (EX / IN)
Основные параметры нефтегазовой резьбы API RD
Угол профиля резьбы: 60° симметричный со скругленными вершинами и впадинами
Стандарты: ГОСТ 632-80 (обсадные трубы), ГОСТ 633-80 (трубы НКТ), ГОСТ Р 53366, API Spec 5B
Рабочие шаги (TPI): 8 и 10 ниток на дюйм (конусность профиля 1:16 или 1:32)
Типы деталей: Обсадные трубы, трубы НКТ, соединительные муфты и переводники
Главное преимущество в работе: Резьбовые соединения API RD работают под высоким давлением и растягивающей нагрузкой колонны труб в скважине. Шлифованная пластина полного профиля API RD выдерживает точные радиусы закругления вершины и впадины. Это исключает концентраторы напряжений на теле трубы, предотвращает задиры при силовом свинчивании колонны и обеспечивает полную герметичность сопряжения ниппеля и муфты.
Критерии выбора и эксплуатации резьбовых пластин API RD
НАЗНАЧЕНИЕ ШАГОВ: 8 TPI И 10 TPI (НКТ И ОБСАДНЫЕ ТРУБЫ)
В стандарте API RD используются два основных шага. Пластины с шагом 10 ниток на дюйм (10 TPI / 10RD) применяются для насосно-компрессорных труб (НКТ) малого и среднего диаметра с гладкими концами. Пластины с шагом 8 ниток на дюйм (8 TPI / 8RD) являются основными для обсадных труб и муфт, а также для труб НКТ с высаженными концами.
ТИПОРАЗМЕРЫ ПЛАСТИН (16, 22, 27) И МНОГОЗУБЫЕ ВЕРСИИ
Для стандартного точения резьб 10RD и 8RD на универсальных токарных станках с ЧПУ чаще всего применяют трехгранные пластины габаритов 16 и 22 (16ER/IR, 22ER/IR). Для крупносерийных трубных и муфтонарезных производств выпускаются увеличенные пластины размера 27 с двумя или тремя рабочими зубьями, которые позволяют нарезать профиль API RD за минимальное число проходов.
НАРУЖНАЯ НИППЕЛЬНАЯ (ER/EL) И ВНУТРЕННЯЯ МУФТОВАЯ (IR/IL)
Из-за конусности резьбы (стандартно 1:16) профиль зуба на пластине имеет встроенную угловую коррекцию относительно базовой грани. Поэтому пластины строго делятся на наружные (ER/EL — для нарезания резьбы на конце трубы или ниппеле) и внутренние (IR/IL — для расточных державок при обработке соединительных муфт).
ПРЕДВАРИТЕЛЬНАЯ КОНИЧЕСКАЯ ПРОТОЧКА ЗАГОТОВКИ
Поскольку резьба API RD формируется на конической поверхности с уклоном 1:16 (угол уклона образующей 1°47'24"), перед запуском резьбового цикла заготовку необходимо начисто проточить по конусу. Припуск на диаметр под калибровку полного профиля должен составлять 0.05–0.08 мм: это позволит пластине чисто сформировать радиусную вершину на всей длине резьбы.
СХЕМА ВРЕЗАНИЯ ЧПУ НА ПРОЧНЫХ ТРУБНЫХ СТАЛЯХ
Трубы и муфты нефтегазового сортамента изготавливают из вязких и высокопрочных марок стали (30ХГСА, 40ХН2МА и их аналогов). Чтобы избежать вибрации и выкрашивания радиусной вершины зуба, применяйте модифицированное боковое врезание под углом 28°–29°. Это разгружает калибрующую часть пластины и формирует управляемую спиральную стружку.
ОПОРНЫЕ ПЛАСТИНЫ И ЖЕСТКОСТЬ РАСТОЧНЫХ ДЕРЖАВОК
Стандартный угол подъема резьб 8RD и 10RD на типовых трубных диаметрах (от 60 до 340 мм) невелик, поэтому в большинстве случаев подходят базовые опорные пластины с наклоном 1°–1.5°. При внутренней обработке длинных муфт критически важно использовать массивные стальные или твердосплавные антивибрационные державки с внутренним подводом СОЖ для предотвращения дробления на чистовых проходах.
ТВЕРДЫЕ СПЛАВЫ С PVD-ПОКРЫТИЕМ ДЛЯ ВЯЗКИХ СТАЛЕЙ
Для обработки высокопрочных легированных сталей (30ХГСА, 40ХН2МА) и нержавеющих сплавов пластины API RD выпускаются из мелкозернистых твердых сплавов с износостойким PVD-покрытием (TiAlN / AlCrN). Гладкое покрытие защищает режущую кромку от перегрева и налипания металла, гарантируя высокую чистоту боковых стенок профиля без микрозадиров.
ЧИСЛО ПРОХОДОВ И КОНТРОЛЬ РЕЗЬБОВЫМИ КАЛИБРАМИ
В зависимости от шага (10 или 8 TPI) и твердости заготовки однозубой пластиной резьбу API RD нарезают за 8–14 проходов с убывающей глубиной врезания. Финальные 2 прохода выполняют с минимальным съемом 0.05–0.06 мм для точной калибровки радиуса вершины. Точность готовой резьбы проверяется конусным резьбовым калибром-кольцом или калибром-пробкой.