




Резьбовые пластины BUT


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины BUT (упорная трубная резьба): технический обзор и применение
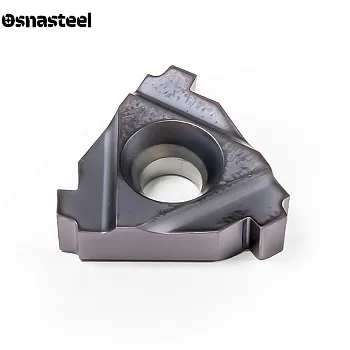
Твердосплавные резьбовые пластины стандарта BUT (Buttress) предназначены для точного нарезания наружной и внутренней упорной резьбы на токарных станках с ЧПУ. В каталоге «Osnasteel» представлены пластины BUT для обработки легированных и конструкционных сталей, нержавеющих сплавов и высокопрочных материалов. Несимметричный профиль витка специально разработан для восприятия колоссальных односторонних осевых нагрузок, растягивающих и ударных усилий в нефтегазовом оборудовании, обсадных трубах (ОТТМ) и силовых гидроцилиндрах. Инструмент полного профиля формирует боковые грани, впадину и калибрует плоскую вершину витка за один рабочий цикл.
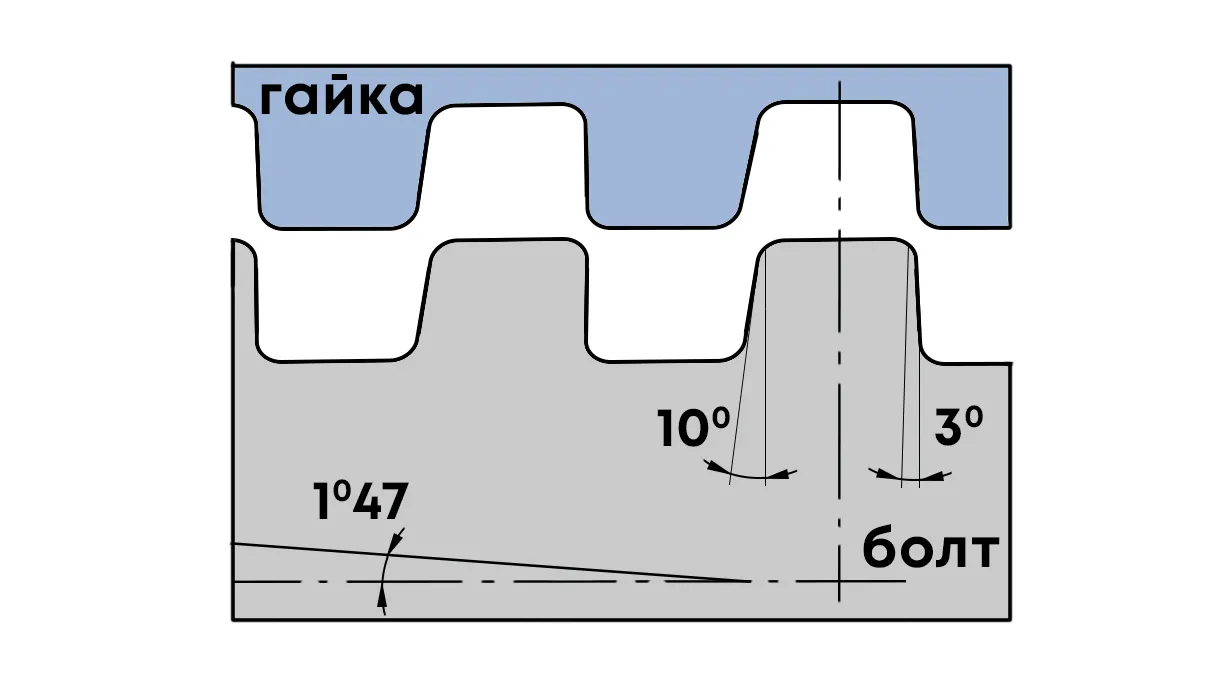
Схема формирования несимметричного упорного профиля пластиной BUT (EX / IN)
Основные параметры упорной резьбы BUT (Buttress)
Углы наклона граней: Несимметричный профиль 13° (опорная грань 3° и закладная грань 10°) и конусность 1:16
Назначение и стандарты: ГОСТ 33758 (профиль ОТТМ / Buttress), обсадные трубы и буровые колонны
Шаг резьбы (ниток на дюйм): Стандартный шаг — 5 ниток на 1 дюйм (5.08 мм) под конические соединения
Геометрия витка: Широкая плоская вершина и плоская впадина со скруглением в углах
Главное преимущество в работе: Почти вертикальная упорная стенка витка (с углом 3°) работает как жесткий механический замок, предотвращая срыв резьбы под весом многотонной колонны труб, а пологая грань (10°) облегчает быстрое свинчивание соединения без закусывания.
Критерии выбора и эксплуатации резьбовых пластин BUT
НЕСИММЕТРИЧНАЯ ГЕОМЕТРИЯ И РАСПОЛОЖЕНИЕ ГРАНЕЙ
Профиль резьбы BUT является строго направленным: одна его сторона имеет наклон 3° (рабочая упорная грань, удерживающая нагрузку на разрыв), а противоположная — наклон 10° (закладная грань). При установке инструмента на станок важно следить за правильной ориентацией ступеньки зуба относительно торца трубы или муфты.
НАРУЖНАЯ (ER / EL) И ВНУТРЕННЯЯ (IR / IL) ОБРАБОТКА
Пластины с индексом «ER/EL» применяются для нарезания наружной резьбы на ниппельных концах обсадных труб, а пластины «IR/IL» — для расточки внутренней резьбы в соединительных муфтах. Из-за несимметричного профиля наружные и внутренние пластины имеют зеркальное расположение углов 3° и 10° и не могут заменять друг друга.
УСИЛЕННЫЕ РАЗМЕРЫ ПЛАСТИН (22 И 27)
Поскольку упорная резьба BUT имеет крупный шаг (5 ниток на дюйм / 5.08 мм) и большую ширину плоского зуба, при резании возникают высокие радиальные нагрузки. Поэтому пластины BUT изготавливаются в крупных и массивных габаритах 22 (22ER / 22IR) и 27 (27ER / 27IR), которые обеспечивают высокую прочность и хороший теплоотвод.
ПОДГОТОВКА ЗАГОТОВКИ ПОД КОНУС
Упорная трубная резьба BUT выполняется на конической поверхности (стандартная конусность 1:16 для труб до 13 дюймов или 1:12 для особо крупных диаметров). Перед началом резьбонарезания конец трубы или отверстие муфты необходимо предварительно проточить проходным резцом строго под соответствующий угол конуса.
ОСОБЕННОСТИ ВРЕЗАНИЯ И ЧИСЛО ПРОХОДОВ
Из-за малого угла упорной грани (всего 3°) прямое радиальное врезание приводит к сильному трению и задирам на вертикальной стенке. Рекомендуется применять модифицированное боковое врезание вдоль пологой грани (10°) или переменное врезание вразбежку. Полный профиль формируется за 12–18 проходов с плавным снижением глубины съема.
ОТЛИЧИЕ ТРУБНОГО ПРОФИЛЯ BUT ОТ ABUT
Инженерам и снабженцам важно различать два упорных стандарта в каталоге: пластины BUT имеют профиль 3°/10° (суммарно 13°) и предназначены для нефтегазовых обсадных труб, тогда как пластины ABUT имеют американский машиностроительный профиль 7°/45° (суммарно 52°) и применяются для ходовых винтов, домкратов и прессов.
ТВЕРДЫЕ СПЛАВЫ ДЛЯ ВЫСОКОПРОЧНЫХ СТАЛЕЙ
Обсадные трубы и муфты изготавливаются из вязких и высокопрочных легированных сталей групп прочности Д, К, Е, Л, М. Пластины BUT производятся из ударопрочных твердых сплавов со специализированным износостойким покрытием (PVD / CVD), которое предотвращает пластическую деформацию широкой режущей кромки и образование нароста.
ЖЕСТКОСТЬ СПИД И ОХЛАЖДЕНИЕ СОЖ
Широкое плоское дно зуба пластины BUT снимает широкую стружку, склонную к застреванию во впадине витка. Для исключения вибраций и поломки пластины необходимы жесткие державки с минимальным вылетом и мощная подача эмульсии СОЖ под давлением непосредственно в зону резания для охлаждения и принудительного смыва стружки.