




В корзину
Резьбовые пластины UN


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины UN (дюймовая унифицированная резьба 60°): технический обзор и применение
Твердосплавные резьбовые пластины стандарта UN (Unified National) предназначены для точного нарезания наружной и внутренней унифицированной дюймовой резьбы с полным профилем на токарных станках с ЧПУ. В каталоге «Osnasteel» представлены пластины UN для обработки сталей, нержавеющих сплавов, чугунов и цветных металлов. Эта резьба является базовым стандартом для импортного промышленного оборудования, гидравлических систем, нефтегазовой арматуры, авиационной и автомобильной техники. Инструмент полного профиля одновременно прорезает впадину, формирует боковые стенки витка и калибрует диаметр резьбы по вершинам, снимая заусенец за один рабочий цикл.
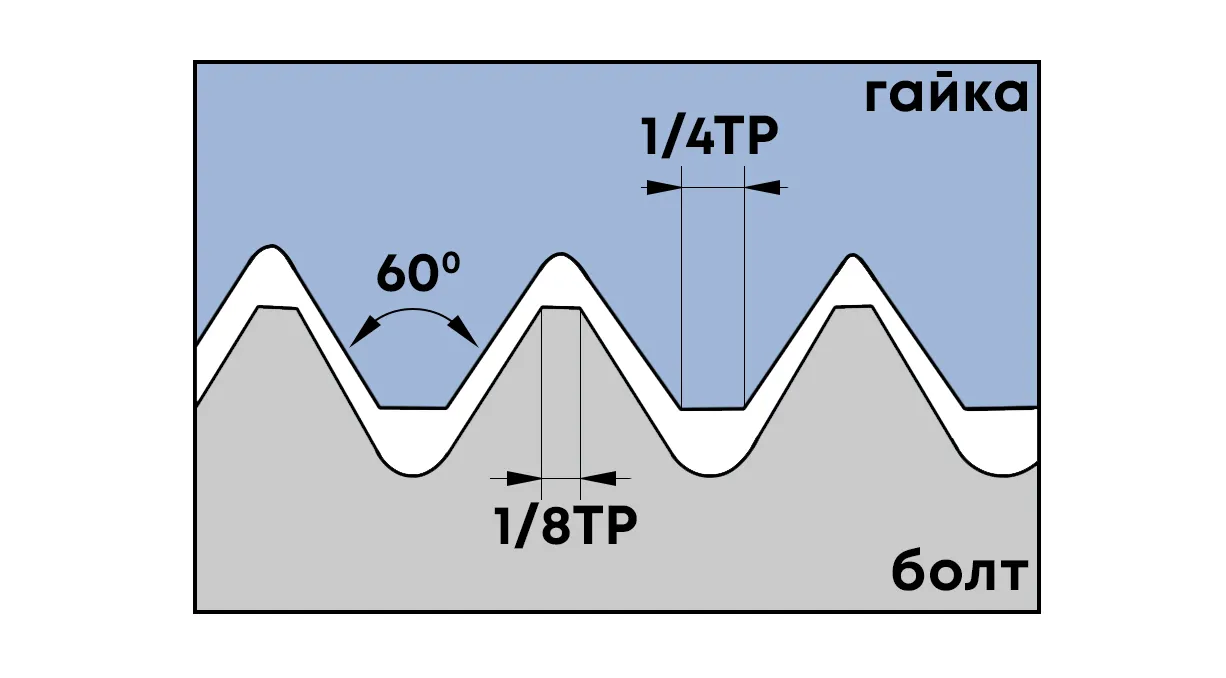
Схема формирования полного дюймового профиля пластиной UN (EX / IN)
Основные параметры дюймовой резьбы UN
Угол профиля резьбы: 60° (равносторонний треугольник, аналогичный метрическому профилю)
Типы резьбы в стандарте: UNC (крупный шаг), UNF (мелкий шаг), UNEF (особо мелкий), UNS (специальная)
Шаг резьбы (ниток на дюйм): от 72 до 4 ниток на 1 дюйм (отдельная пластина под каждый конкретный шаг)
Геометрия витка: Скругленная впадина на винте и аккуратный плоский срез на вершине
Главное преимущество в работе: Одна пластина полного профиля UN (например, на 16 ниток на дюйм) подходит сразу для всех типов резьб этого стандарта — UNC, UNF, UNEF и 16UN, если у них одинаковое число ниток на дюйм. При этом пластина сама калибрует наружный диаметр витка, обеспечивая точную посадку дюймового калибра с первого прохода.
Критерии выбора и эксплуатации резьбовых пластин UN
ЕДИНАЯ ПЛАСТИНА ДЛЯ UNC, UNF И UNEF
При подборе инструмента снабженцам и технологам не нужно искать отдельные пластины под маркировки UNC или UNF — геометрия витка у них абсолютно одинаковая. Выбор пластины стандарта UN зависит только от требуемого шага (количества ниток на один дюйм — 25.4 мм). Например, пластина с шагом 12 ниток на дюйм одинаково точно нарежет и резьбу 1 1/2"-12 UNF, и резьбу 12UN любого диаметра.
НАРУЖНАЯ (ER / EL) И ВНУТРЕННЯЯ (IR / IL) РЕЗЬБА
Как и в метрическом стандарте, у дюймового болта и гайки UN разная высота витка и форма усечения впадины (наружная резьба имеет более глубокий профиль со скругленной впадиной, а внутренняя — усеченный профиль). Поэтому пластины «ER / EL» для нарезания резьбы на валах и «IR / IL» для расточки резьбы в отверстиях не взаимозаменяемы. Индексы «R» и «L» определяют правое или левое направление.
РАЗМЕР ПЛАСТИНЫ (08, 11, 16, 22, 27)
Основной ходовой размер на производстве — 16 (16ER / 16IR), который перекрывает большинство стандартных шагов от 72 до 8 ниток на дюйм. Для нарезания внутренней резьбы в малых отверстиях применяются компактные пластины размера 08 и 11, а для крупных силовых резьб с шагом 7, 6, 5 и 4 нитки на дюйм — усиленные пластины размера 22 и 27.
ОТЛИЧИЕ ДЮЙМОВОЙ РЕЗЬБЫ UN ОТ РЕЗЬБЫ ВИТВОРТА (W)
При ремонте импортной техники крайне важно не путать два дюймовых стандарта: американскую резьбу UN и британскую резьбу W (Витворта). У многих диаметров (например, 1/4", 3/8", 5/8", 3/4") полностью совпадает число ниток на дюйм, но у резьбы UN угол профиля равен 60°, а у резьбы Витворта — 55° со скругленными вершинами. Пластины этих серий невзаимозаменяемы.
ПОДГОТОВКА ДИАМЕТРА ЗАГОТОВКИ
Поскольку пластина полного профиля UN срезает и калибрует вершины резьбы в точный размер, заготовку вала или отверстие перед резьбонарезанием протачивают в номинальный дюймовый диаметр по чертежу (или с минимальным припуском 0.03–0.05 мм на сторону под чистовую зачистку гребня). Завышение диаметра заготовки приведет к повышенной нагрузке на калибрующую кромку и сколу зуба.
БОКОВОЕ ВРЕЗАНИЕ И РАСЧЕТ ПОДАЧИ НА ЧПУ
На токарных станках с ЧПУ шаг дюймовой резьбы переводится в подачу на оборот по формуле: 25.4 мм разделить на число ниток на дюйм (либо задается напрямую через дюймовый цикл резьбонарезания). Чтобы избежать вибраций и затирания обеих граней зуба, применяют боковое врезание вдоль одной стенки профиля под углом 29° за 5–16 проходов.
ШЛИФОВАННЫЙ ПРОФИЛЬ ИЛИ СТРУЖКОЛОМ
Для получения высокой точности резьбы (по американским классам точности 2A/2B и прецизионным 3A/3B) используются пластины со шлифованным по контуру профилем, которые обеспечивают чистый рез без задиров на нержавеющих и легированных сталях. Для серийной обработки конструкционных сталей доступны пластины с прессованным стружколомом, эффективно ломающим сливную стружку.
ТВЕРДЫЕ СПЛАВЫ И ОХЛАЖДЕНИЕ СОЖ
Пластины UN изготавливаются из прочных мелкозернистых твердых сплавов с гладким износостойким PVD-покрытием, защищающим тонкий радиус вершины от выкрашивания и перегрева. На протяжении всего цикла резьбонарезания необходима обильная подача эмульсии СОЖ в зону резания для охлаждения кромки и своевременного вымывания стружки из витков.