




В корзину
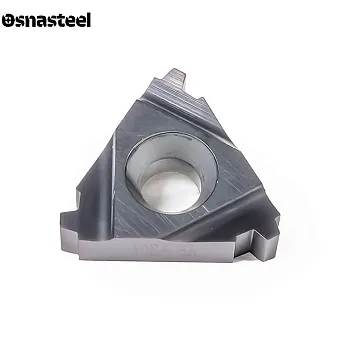
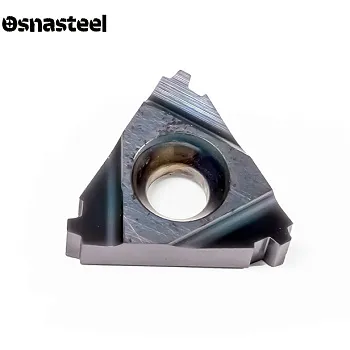
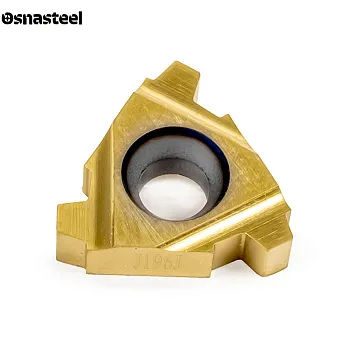
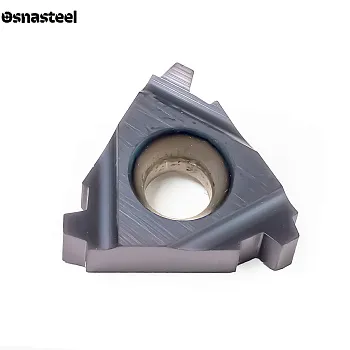
Резьбовые пластины STACME


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины STACME (укороченная трапецеидальная резьба 29°): технический обзор и применение
Твердосплавные резьбовые пластины стандарта STACME (Stub ACME) предназначены для точного нарезания наружной и внутренней укороченной дюймовой трапецеидальной резьбы с углом профиля 29° на токарных станках с ЧПУ. В каталоге «Osnasteel» представлены пластины STACME для обработки конструкционных и легированных сталей, нержавеющих сплавов, чугунов и бронзы. За счет уменьшенной высоты витка такой профиль идеально подходит для тонкостенных труб, полых валов, штоков запорной арматуры и нефтегазовых муфт, где обычная глубокая трапецеидальная резьба ослабила бы стенку детали. Инструмент полного профиля одновременно прорезает широкую впадину, формирует боковые стенки и калибрует плоскую вершину витка за один цикл.
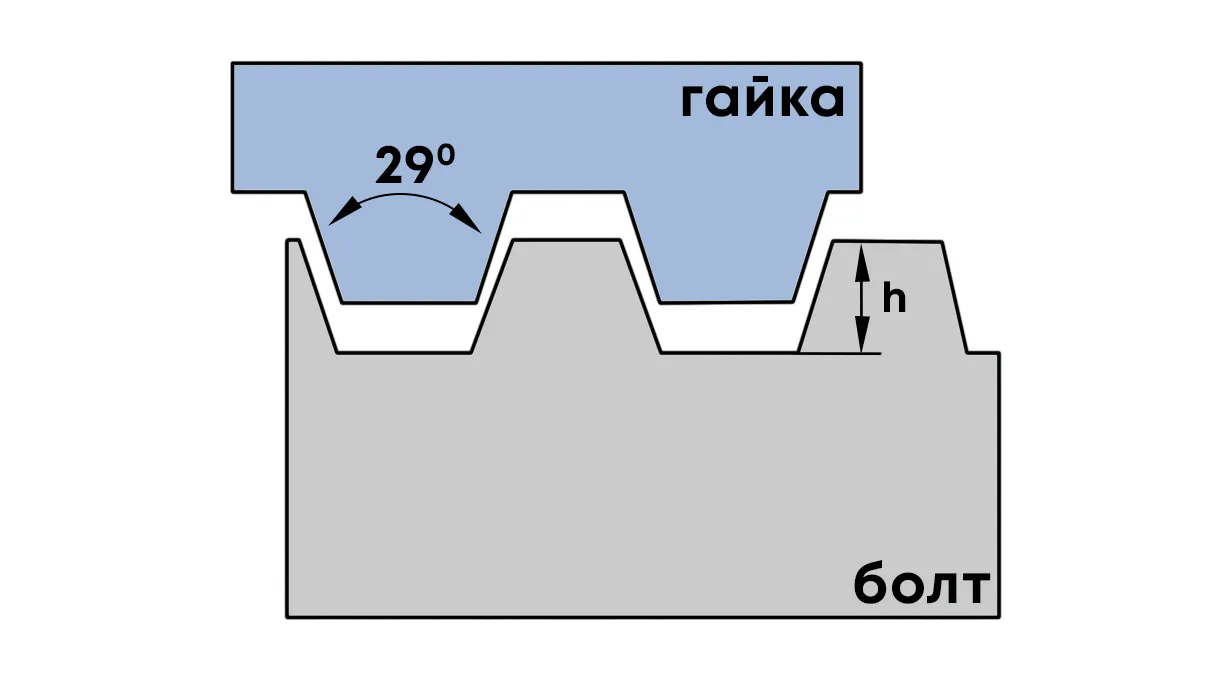
Схема формирования укороченного трапецеидального профиля пластиной STACME (EX / IN)
Основные параметры укороченной резьбы STACME
Угол профиля резьбы: 29° (симметричная дюймовая трапеция с наклоном стенок по 14.5°)
Стандарты и назначение: Стандарт Stub ACME (на чертежах — STACME), тонкостенные узлы и силовая арматура
Шаг резьбы (ниток на дюйм): от 16 до 2 ниток на 1 дюйм (привязка каждой пластины к своему шагу)
Геометрия витка: Уменьшенная высота зуба (0.3 от шага против 0.5 у стандартной трапеции) с широкой плоской вершиной
Главное преимущество в работе: Уменьшенная глубина профиля STACME снижает объем снимаемого металла и радиальную нагрузку на резец почти на 40% по сравнению с обычной резьбой ACME. Это позволяет нарезать мощную силовую резьбу в отверстиях малого диаметра и на тонкостенных заготовках без прогиба и вибраций.
Критерии выбора и эксплуатации резьбовых пластин STACME
ОТЛИЧИЕ STACME ОТ СТАНДАРТНОЙ РЕЗЬБЫ ACME И TR
Технологам и операторам важно различать три трапецеидальных профиля: метрическая резьба TR имеет угол 30°, а дюймовые ACME и STACME — угол 29°. При этом между собой пластины ACME и STACME одного шага не взаимозаменяемы: у STACME зуб значительно короче по высоте и шире по плоской вершине, что задает совершенно другую глубину врезания.
ВЫБОР ШАГА (ОТ 16 ДО 2 НИТОК НА ДЮЙМ)
Шаг резьбы STACME измеряется в количестве ниток на один дюйм (25.4 мм). Наиболее востребованы в машиностроении и нефтегазовом секторе шаги 16, 12, 10, 8, 6, 5, 4 и 3 нитки на дюйм. Поскольку пластина имеет полный профиль и калибрует наружный диаметр витка, она подбирается строго под конкретный шаг, указанный в чертеже детали.
НАРУЖНАЯ (ER / EL) И ВНУТРЕННЯЯ (IR / IL) РЕЗЬБА
Для обеспечения радиального зазора в резьбовой паре глубина впадины и ширина калибрующей полки у винта и гайки различаются. Пластины с маркировкой «ER / EL» применяются для нарезания наружной резьбы на валах и ниппелях, а «IR / IL» — для расточки внутренней резьбы в гайках и переводниках. Буквы «R» и «L» определяют правое или левое направление витка.
РАЗМЕР ПЛАСТИНЫ (16, 22, 27)
За счет укороченной высоты зуба многие шаги STACME (от 16 до 6 ниток на дюйм) успешно перекрываются базовым размером пластины 16 (16ER / 16IR). Для крупных силовых шагов (5, 4, 3 и 2 нитки на дюйм), где ширина вершины зуба существенно возрастает, применяются массивные и прочные пластины размера 22 и 27.
ТОЧНАЯ ПОДГОТОВКА ДИАМЕТРА ЗАГОТОВКИ
Пластина полного профиля STACME одновременно прорезает трапецеидальную канавку и зачищает плоские вершины резьбы. Перед началом цикла заготовку протачивают в номинальный размер резьбы по чертежу или с минимальным припуском 0.03–0.05 мм на сторону. Завышать диаметр нельзя, чтобы широкая калибрующая кромка не врезалась в лишний металл.
БОКОВОЕ ВРЕЗАНИЕ ПРИ ТРАПЕЦЕИДАЛЬНОМ ПРОФИЛЕ
У трапецеидальной резьбы 29° очень крутые боковые стенки (угол наклона всего 14.5° на сторону) и широкое плоское дно. Чтобы избежать затирания трех поверхностей одновременно и предотвратить вибрации, на станках с ЧПУ применяют боковое врезание под углом 13.5°–14° или переменное врезание вразбежку (поочередно левой и правой гранью зуба).
КОРРЕКЦИЯ НАКЛОНА ОПОРНЫМИ ПЛАСТИНАМИ
При нарезании крупных шагов (8, 6, 4 нитки на дюйм) или многозаходных резьб STACME угол подъема винтовой линии заметно увеличивается. Из-за крутого профиля трапеции (14.5°) малейшее несовпадение наклона приводит к подрезанию боковой стенки витка. Для защиты пластины в державку устанавливают сменную опорную пластину с нужным углом наклона.
ТВЕРДЫЕ СПЛАВЫ И ОБИЛЬНАЯ ПОДАЧА СОЖ
Пластины STACME изготавливаются со шлифованным по контуру трапецеидальным зубом из прочных мелкозернистых твердых сплавов с износостойким PVD-покрытием. Поскольку плоская вершина зуба формирует широкую и жесткую ленточную стружку, обязательна мощная подача СОЖ прямо в зону резания для охлаждения кромки и вымывания стружки из впадины.