




В корзину
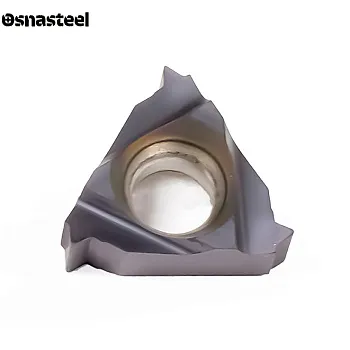
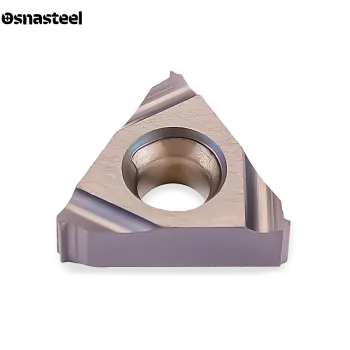
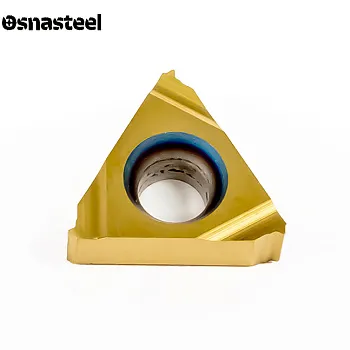
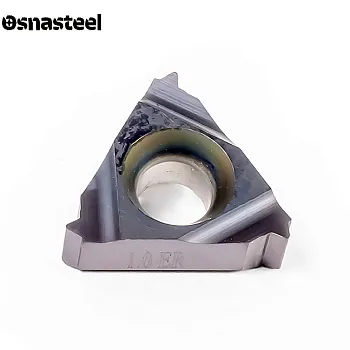
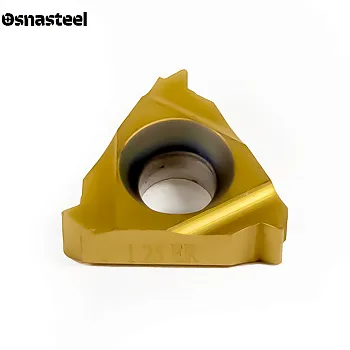
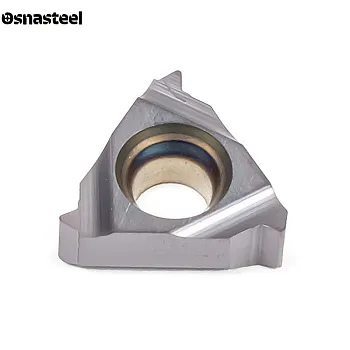
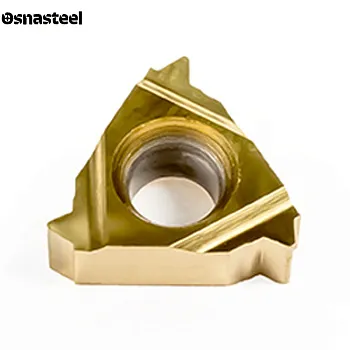
Резьбовые пластины в Барнауле


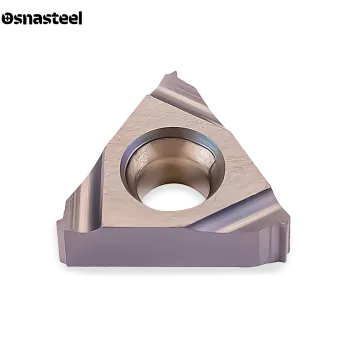
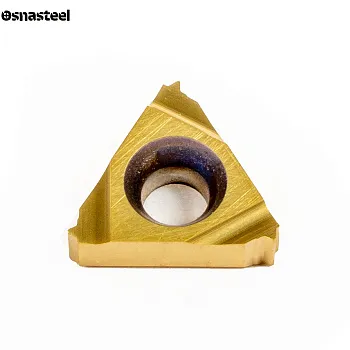
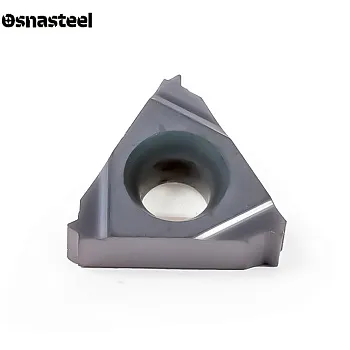
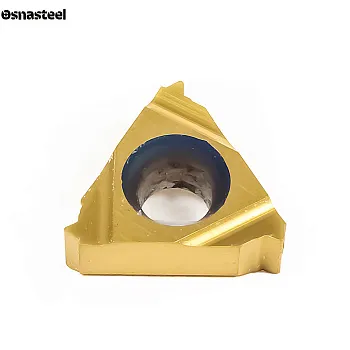
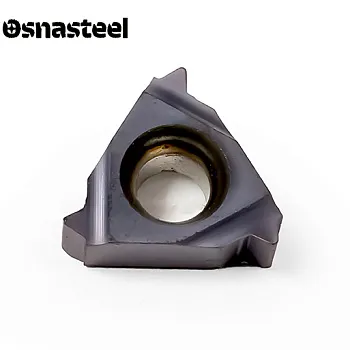
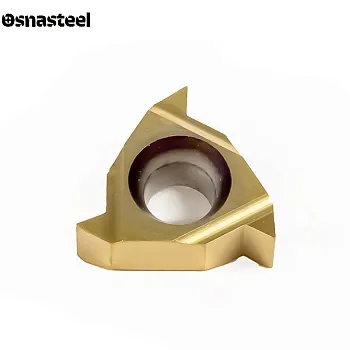
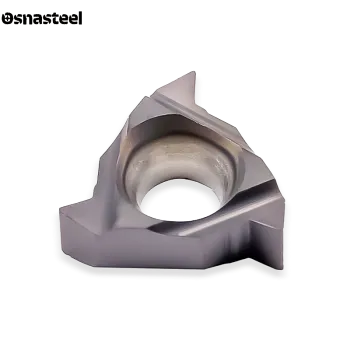
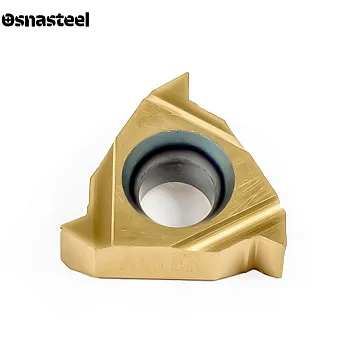
- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины: экспертный подбор
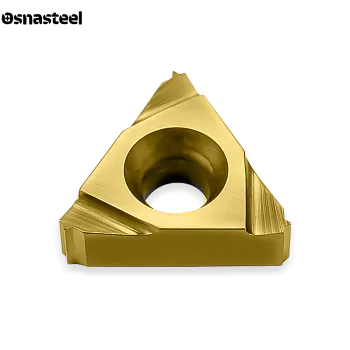
Нарезание резьбы резцом на станках с ЧПУ — ответственная операция, требующая жесткой синхронизации вращения шпинделя и подачи. В каталоге «Osnasteel» представлены сменные твердосплавные резьбовые пластины для наружной и внутренней резьбы всех ключевых стандартов (Метрическая ISO, Трапецеидальная TR, Дюймовая UN, Трубные G/BSPP и BSPT/NPT, Нефтегазовые API и др.). Правильный подбор профиля, шага и метода врезания гарантирует точность калибра и отсутствие брака.
Методика подбора резьбовых пластин: 6 шагов
ШАГ 1: Полный или неполный профиль?
Пластины полного профиля (ISO, UN, TR) формируют не только впадину, но и вершину резьбы (срезают заусенец и калибруют диаметр), гарантируя точный профиль для одного конкретного шага. Пластины неполного профиля (V-образные 55° и 60°) универсальны — одной пластиной можно резать разные шаги в заданном диапазоне, но диаметр заготовки нужно сразу протачивать в точный размер резьбы, а после нарезания — дополнительно снимать заусенец с вершин профиля.
ШАГ 2: Наружная (ER/EL) или внутренняя (IR/IL) резьба
Строго различайте инструмент по типу обработки и направлению подачи. Пластины серии E (ER — правые, EL — левые) устанавливаются в державки для наружной резьбы, а серии I (IR / IL) — в расточные державки для внутренней резьбы. Индекс R или L выбирается в зависимости от направления резьбы и движения резца (к патрону или от патрона).
ШАГ 3: Выбор стандарта и профиля резьбы
В зависимости от задачи и требований чертежа подбирается стандарт: метрическая ISO для общего машиностроения, трапецеидальная (TR, ACME) для нагруженных ходовых винтов, трубная цилиндрическая (G/BSPP) и коническая (BSPT, NPT) для трубопроводов и гидравлики, либо специализированная (API RD, API Buttress) для нефтегазовой отрасли.
ШАГ 4: Угол наклона и подкладные пластины
Угол наклона режущей пластины должен соответствовать углу подъема винтовой линии резьбы, иначе боковая грань пластины будет затирать профиль. В базовых державках уже заложен стандартный угол наклона (1°–1,5°), а при нарезании резьб с крупным шагом, трапецеидальных (TR) или при работе обратным ходом его корректируют заменой подкладной пластины.
ШАГ 5: Метод врезания (циклы ЧПУ)
Выбор схемы врезания в циклах ЧПУ (G76, G92) напрямую влияет на стойкость пластины. Радиальное врезание подходит только для мелких шагов (до 1,5 мм), так как нагружает обе кромки сразу и дает жесткую V-образную стружку. Для средних и крупных шагов применяйте боковое (фланговое) или модифицированное врезание под углом — это снижает нагрузку на кромку, отводит стружку в одну сторону и предотвращает вибрации.
ШАГ 6: Твердый сплав и число проходов
Скорость резания при нарезании резьбы часто ограничена динамикой приводов станка и шагом. Выбирайте вязкие твердые сплавы с PVD-покрытием (TiAlN), устойчивые к выкрашиванию вершины и ударным нагрузкам. Число проходов рассчитывайте по высоте профиля с убывающей глубиной врезания за проход: при этом съем на чистовых проходах не должен быть меньше 0,05 мм, чтобы пластина резала металл, а не терла его, вызывая наклеп и вибрацию.