




В корзину
Резьбовые пластины TR


- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины TR (трапецеидальная метрическая резьба 30°): технический обзор и применение
Твердосплавные резьбовые пластины стандарта TR предназначены для точного нарезания наружной и внутренней метрической трапецеидальной резьбы с углом профиля 30° на токарных станках с ЧПУ. В каталоге «Osnasteel» представлены пластины TR для обработки конструкционных и легированных сталей, нержавеющих сплавов, чугунов и антифрикционных бронз. Трапецеидальный профиль является основным стандартом для ходовых винтов и силовых пар «винт-гайка» в станкостроении, подъемных механизмах, винтовых прессах и запорной трубопроводной арматуре. Инструмент специально спроектирован для уверенного формирования глубокой трапецеидальной канавки с высокой чистотой рабочих боковых граней.
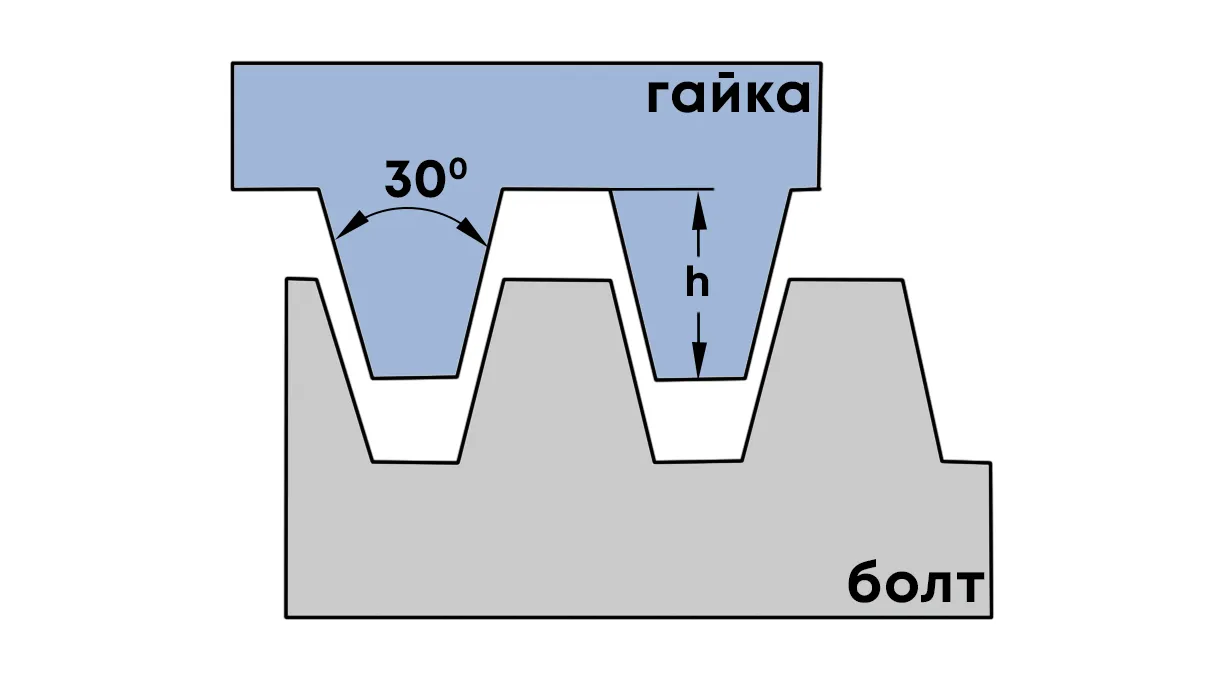
Схема формирования метрического трапецеидального профиля пластиной TR (EX / IN)
Основные параметры трапецеидальной резьбы TR
Угол профиля резьбы: 30° (равнобокая симметричная трапеция с уклоном стенок по 15°)
Стандарты: ГОСТ 24737-81, ГОСТ 9484, ISO 2901, DIN 103 (обозначение на чертежах — Tr, например Tr 36×6)
Диапазон шагов (P): от 1.5 до 12.0 мм (индивидуальная пластина под каждый конкретный шаг)
Геометрия витка: Широкое плоское дно впадины и плоская вершина с гарантированным радиальным зазором
Главное преимущество в работе: Пластина стандарта TR имеет жестко выверенную ширину и высоту трапецеидального зуба под конкретный шаг по ГОСТу. Прецизионно шлифованные боковые грани пластины позволяют сразу получить низкую шероховатость рабочих стенок витка, что критически важно для плавного хода гайки по винту без заедания и ускоренного износа.
Критерии выбора и эксплуатации резьбовых пластин TR
ВЫБОР ШАГА И РАЗМЕРА ПЛАСТИНЫ (16, 22, 27)
Трапецеидальная резьба отличается большой глубиной профиля и широкой вершиной зуба, поэтому выбор габарита пластины напрямую зависит от шага: пластины размера 16 (16ER / 16IR) применяются для малых и средних шагов (1.5, 2.0, 3.0 мм); габарит 22 (22ER / 22IR) рассчитан на ходовые шаги 4.0 и 5.0 мм; массивные пластины 27 (включая центральное исполнение 27U) используются для крупных силовых шагов от 6.0 до 12.0 мм.
НАРУЖНАЯ (ER / EL) И ВНУТРЕННЯЯ (IR / IL) РЕЗЬБА
Пластины с маркировкой «ER / EL» предназначены для нарезания наружной резьбы на ходовых винтах и штоках, а «IR / IL» — для внутренней расточки маточных и опорных гаек. В грузоподъемных механизмах и суппортах станков очень часто применяются левые резьбы (например, Tr 30×6 LH), для которых выбираются пластины левого исполнения с индексом «L».
ПОДГОТОВКА ДИАМЕТРА ВАЛА И ОТВЕРСТИЯ ГАЙКИ
По ГОСТ 24737-81 трапецеидальное соединение собирается с обязательным зазором по вершинам и впадинам, а большинство пластин TR работают по неполному профилю (прорезают только трапецеидальную впадину без подрезки наружного гребня). Поэтому заготовку вала и отверстие гайки необходимо предварительно проточить строго в чистовой размер по чертежу, а после нарезания — снять мелкий заусенец по вершинам.
СХЕМА ВРЕЗАНИЯ ПРИ УГЛЕ ПРОФИЛЯ 30°
Из-за малого угла наклона стенок (всего 15° на сторону) и широкого плоского дна трапецеидальный резец испытывает колоссальное сопротивление резанию. Прямое радиальное врезание на ЧПУ недопустимо — оно мгновенно вызовет вибрацию и поломку пластины. Применяется исключительно боковое врезание под углом 14°–14.5° или попеременное врезание вразбежку (зигзагом) за 12–25 проходов.
ОБЯЗАТЕЛЬНЫЙ ПОДБОР ОПОРНЫХ ПЛАСТИН
Крутая боковая стенка зуба TR (15°) крайне чувствительна к углу подъема винтовой линии, особенно при нарезании крупных шагов (5–10 мм) или многозаходных ходовых винтов. Если угол наклона пластины не совпадает с углом подъема витка, задняя грань зуба начнет тереть о стенку резьбы и исказит профиль трапеции. В державку обязательно подбирается сменная опорная пластина с нужным углом наклона.
ОТЛИЧИЕ МЕТРИЧЕСКОЙ РЕЗЬБЫ TR ОТ ДЮЙМОВОЙ ACME
Инженерам и операторам важно не путать стандарт TR с американской трапецеидальной резьбой ACME: метрическая резьба TR по ГОСТ имеет угол профиля 30° и шаг в миллиметрах, тогда как резьба ACME имеет угол профиля 29° и шаг в нитках на дюйм. Внешне пластины очень похожи, но при попытке свинчивания детали разных стандартов заклинят.
ШЛИФОВАННЫЙ ПРОФИЛЬ И ТВЕРДЫЕ СПЛАВЫ (PVD)
Ходовые винты обычно точат из вязких улучшенных сталей (сталь 45, 40Х) или нержавейки, а гайки — из оловянистой бронзы и чугуна. Пластины TR изготавливаются с прецизионно шлифованным по контуру профилем и гладким износостойким PVD-покрытием, которое предотвращает образование нароста на боковых гранях и сохраняет точную ширину вершины зуба.
ЖЕСТКОСТЬ НАЛАДКИ И ОТВОД СТРУЖКИ С СОЖ
При нарезании глубоких трапецеидальных резьб на длинных ходовых винтах обязательно использование заднего центра и люнета во избежание отгиба детали. Широкая ленточная стружка со дна и боковых стенок паза стремится заклинить в узкой канавке, поэтому необходима мощная подача богатой эмульсии СОЖ прямо в зону резания на всех проходах.