




В корзину
Резьбовые пластины с неполным профилем 55° и 60°




- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины с неполным профилем 55° и 60°: технический обзор и применение
Твердосплавные резьбовые пластины с неполным профилем 55° и 60° — это универсальный инструмент для нарезания широкого спектра наружных и внутренних резьб различного шага одной пластиной на токарных станках с ЧПУ. В каталоге «Osnasteel» представлены пластины неполного профиля для обработки сталей, нержавеющих сплавов, чугунов и цветных металлов. В отличие от полнопрофильного инструмента, такая пластина прорезает только впадину и боковые стенки витка, не срезая вершину гребня. Это позволяет держать на складе минимум позиций инструмента для выполнения самых разнообразных заказов.
Основные параметры пластин с неполным профилем 55° и 60°
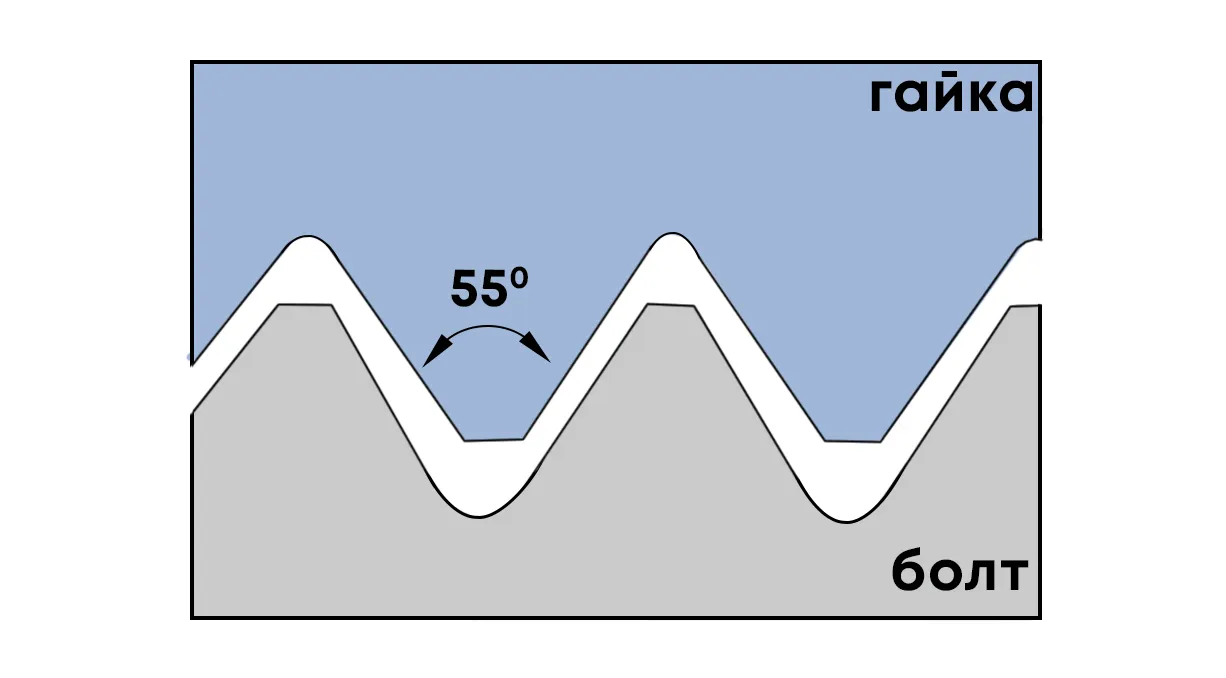
Неполный профиль 55° (серии A55 / G55 / AG55)
Угол профиля 55°:
Применяется для нарезания трубных цилиндрических резьб (G / BSPP по ГОСТ 6357) и британских дюймовых резьб Витворта (BSW, BSF).
Диапазон шагов (55°):
• Серия A: 0.5–1.5 мм (48–16 TPI)
• Серия G: 1.75–3.0 мм (14–8 TPI)
• Универсал AG: 0.5–3.0 мм (48–8 TPI)
• Серии N / Q: 3.5–6.0 мм (7–4 TPI)
• Серия G: 1.75–3.0 мм (14–8 TPI)
• Универсал AG: 0.5–3.0 мм (48–8 TPI)
• Серии N / Q: 3.5–6.0 мм (7–4 TPI)
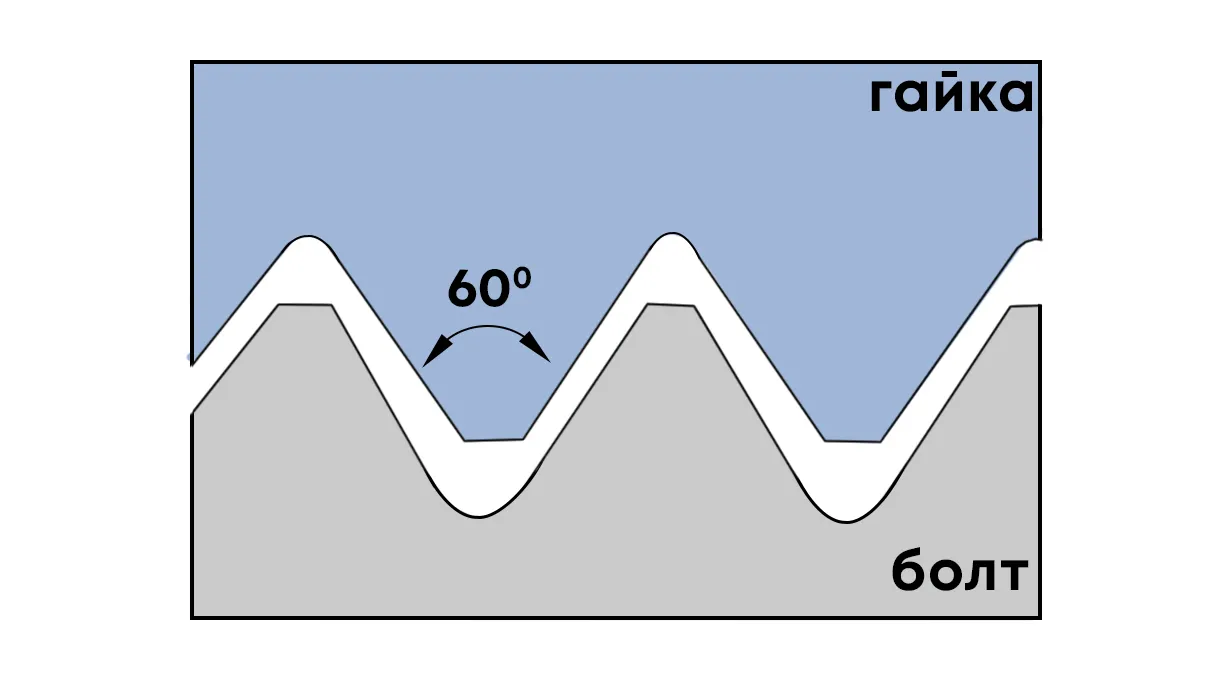
Неполный профиль 60° (серии A60 / G60 / AG60)
Угол профиля 60°:
Применяется для нарезания всех стандартных метрических резьб (М по ГОСТ / ISO) и американских унифицированных дюймовых резьб (UN, UNC, UNF).
Диапазон шагов (60°):
• Серия A: 0.5–1.5 мм (48–16 TPI)
• Серия G: 1.75–3.0 мм (14–8 TPI)
• Универсал AG: 0.5–3.0 мм (48–8 TPI)
• Серии N / Q: 3.5–6.0 мм (7–4 TPI)
• Серия G: 1.75–3.0 мм (14–8 TPI)
• Универсал AG: 0.5–3.0 мм (48–8 TPI)
• Серии N / Q: 3.5–6.0 мм (7–4 TPI)
Главное преимущество в работе: Одна пластина неполного профиля (например, с маркировкой 16ER AG60 или 16ER AG55) способна нарезать любые шаги в диапазоне от 0.5 до 3.0 мм. Это оптимальное решение для мелкосерийного, ремонтного и инструментального производства, где требуется быстро переходить с одного шага или диаметра резьбы на другой без смены резьбовой пластины.
Критерии выбора и эксплуатации пластин неполного профиля 55° и 60°
РАСШИФРОВКА ДИАПАЗОНОВ (A, G, AG, N, Q)
Буквы перед углом профиля указывают диапазон шагов, который перекрывает пластина: индекс «A» (A60 / A55) рассчитан на мелкие шаги 0.5–1.5 мм (48–16 TPI); индекс «G» (G60 / G55) — на средние шаги 1.75–3.0 мм (14–8 TPI); универсальный индекс «AG» (AG60 / AG55) объединяет оба диапазона и режет шаги от 0.5 до 3.0 мм. Для крупных шагов (3.5–5.0 мм и 5.5–6.0 мм) применяются индексы «N» и «Q».
ВЫБОР МЕЖДУ УГЛОМ 60° И 55°
Профиль 60° используется для всего стандартного метрического крепежа по ГОСТ / ISO, а также унифицированных дюймовых резьб UN. Профиль 55° применяется в сантехнической, гидравлической и трубной арматуре для нарезания трубной цилиндрической резьбы (ГОСТ 6357) и британской дюймовой резьбы Витворта.
ТОЧНАЯ ПРОТОЧКА ЗАГОТОВКИ В РАЗМЕР
Поскольку пластина неполного профиля не обрезает вершины витков, диаметр заготовки перед резьбонарезанием нужно сразу проточить проходным резцом строго в чистовой размер резьбы (по таблицам допусков для вала или отверстия). Кроме того, после нарезания резьбы рекомендуется пройтись проходным резцом по верхушкам, чтобы снять выдавленный заусенец.
ОСОБЕННОСТЬ ВНУТРЕННЕГО РАДИУСА ВПАДИНЫ
Чтобы одна пластина могла резать и мелкий, и крупный шаг (например, от 0.5 до 3.0 мм в серии AG60), радиус при вершине ее зуба выполнен минимальным — под самый мелкий шаг (около 0.05–0.08 мм). Поэтому при нарезании крупных шагов (2.0–3.0 мм) нужно внимательно следить за нагрузкой, чтобы не перегреть и не сколоть острый носик пластины.
РАЗМЕР ПЛАСТИНЫ И ТИП РЕЗЬБЫ (ER/EL И IR/IL)
Основной ходовой габарит пластин — 16 (16ER / 16IR) для шагов до 3.0 мм. Для малых отверстий используются пластины размера 08 и 11, а для крупных шагов от 3.5 мм — пластины размера 22 и 27. Маркировка «ER/EL» предназначена для наружной резьбы, а «IR/IL» — для внутренней расточки резьбы в отверстиях.
БОКОВОЕ ВРЕЗАНИЕ И КОЛИЧЕСТВО ПРОХОДОВ
Из-за острого радиуса при вершине зуба для пластин неполного профиля особенно важно применять боковое врезание вдоль одной грани (под углом 29° для профиля 60° и 27° для профиля 55°). Резьбу нарезают за 6–18 проходов (на 1–2 прохода больше, чем для полного профиля на том же шаге), плавно уменьшая глубину врезания к концу цикла.
ШЛИФОВАННАЯ КРОМКА И СПЛАВЫ С PVD-ПОКРЫТИЕМ
Для защиты тонкой вершины от выкрашивания пластины неполного профиля изготавливают из вязких мелкозернистых твердых сплавов с гладким износостойким PVD-покрытием. Шлифованные пластины обеспечивают чистый рез без задиров и налипания металла как на углеродистых сталях (P), так и на вязких нержавеющих сплавах (M).
КОРРЕКЦИЯ НАКЛОНА И ПОДАЧА СОЖ
Подача станка задается строго равной шагу нарезаемой резьбы (f = P). При переходе на крупные шаги на небольших диаметрах проверяйте угол подъема витка и при необходимости меняйте опорную пластину в державке. Обязательна обильная подача СОЖ в зону резания для охлаждения острой вершины зуба и вымывания стружки.