Под заказ
Арт.: НФ-00003289
Бренд
—
HARTO
Обрабатываемый материал
—


Профиль резьбы
—
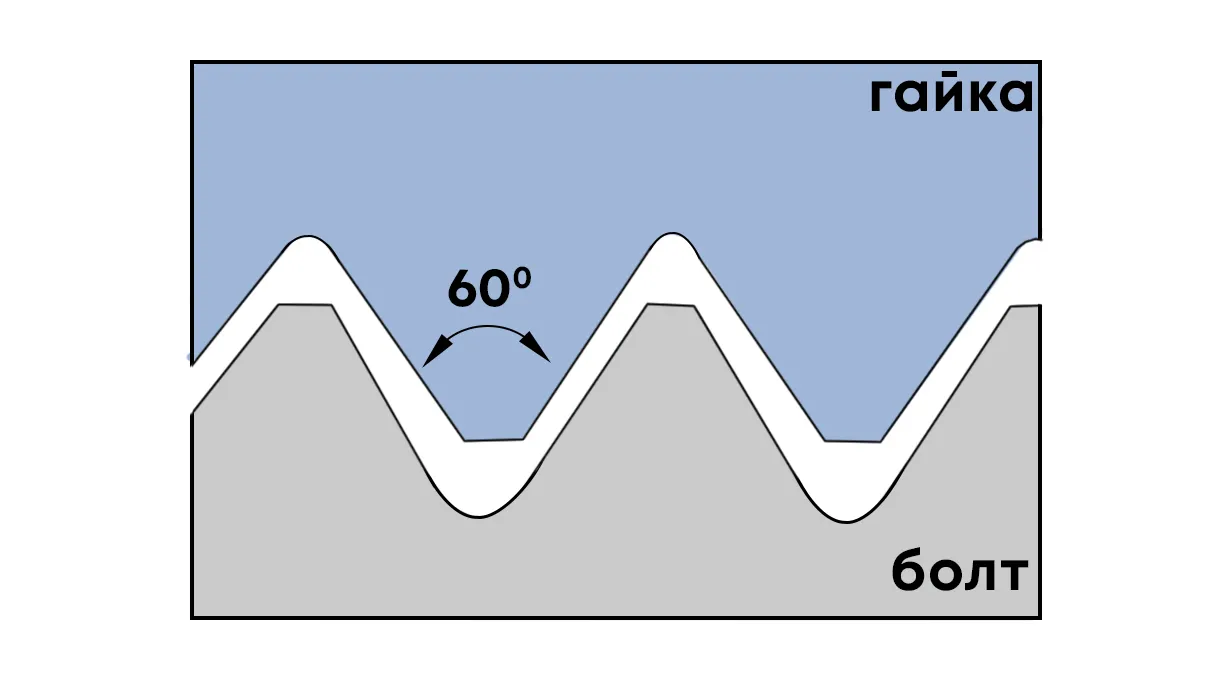
Неполный профиль 60°
Шаг резьбы, мм
—
3,5-5
Количество шагов на дюйм (TPI)
—
7-5
Типоразмер пластины
—
22ER
22ERN60 HR2120 пластина твердосплавная HARTO
Описание
728 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00025098
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 60°
Шаг резьбы, мм
—
3,5-5
Количество шагов на дюйм (TPI)
—
7-5
Типоразмер пластины
—
22IR
22IRN60 HR2120 пластина твердосплавная HARTO
Описание
728 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00038600
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
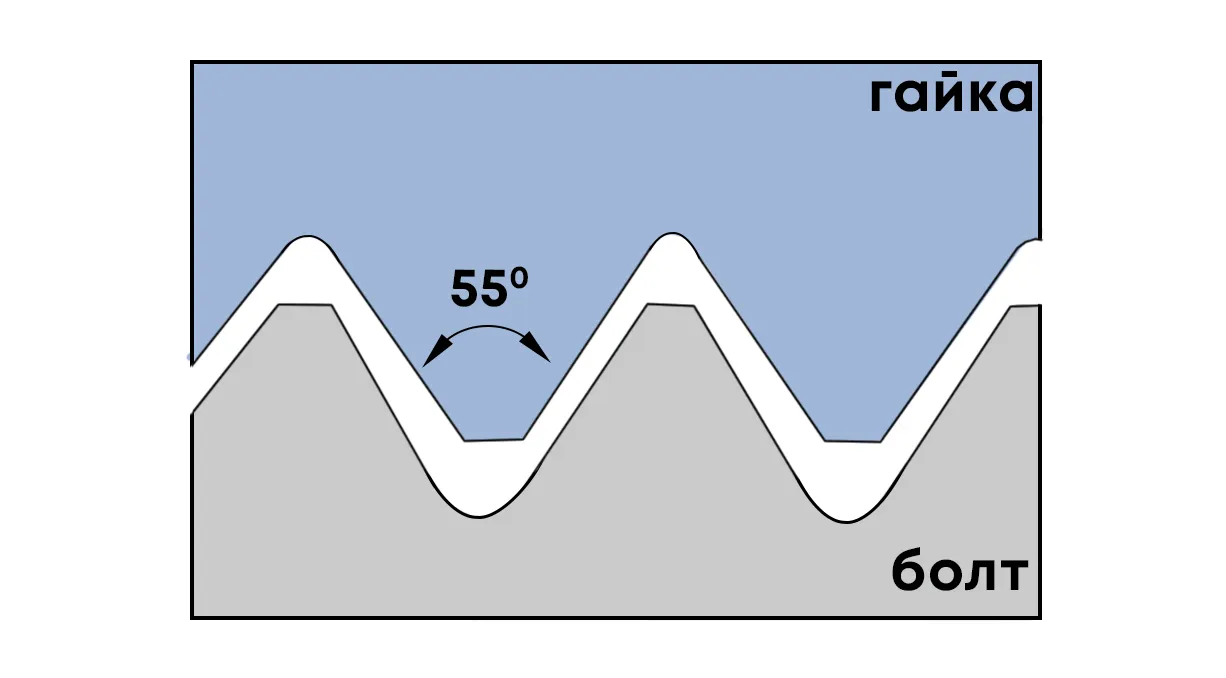
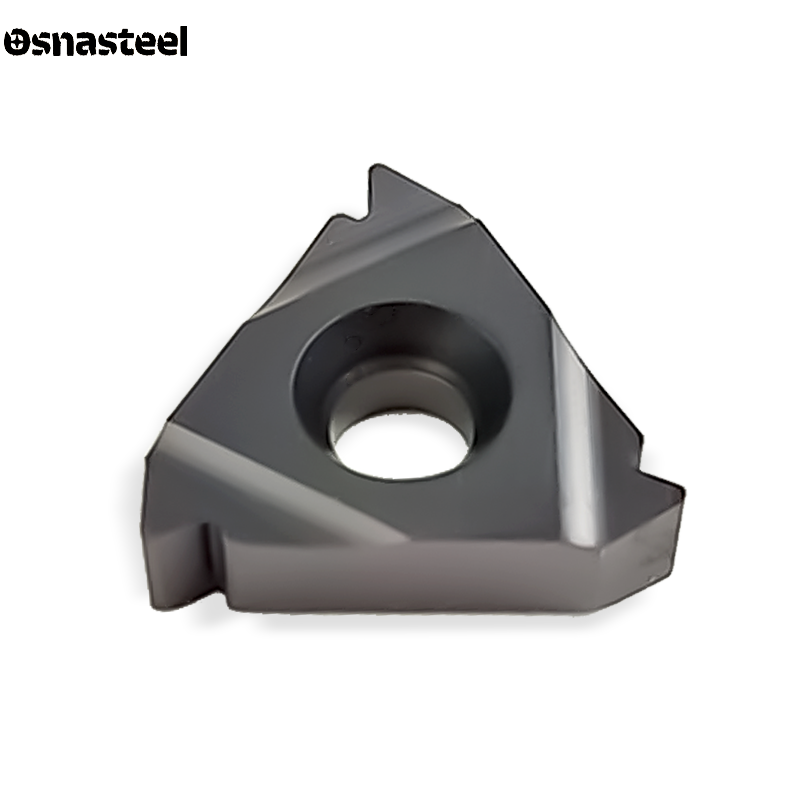
Неполный профиль 55°
Шаг резьбы, мм
—
0,5-1,5
Количество шагов на дюйм (TPI)
—
48-16
Типоразмер пластины
—
06IR
06IRA55 HR2120 пластина твердосплавная HARTO
Описание
350 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00038601
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
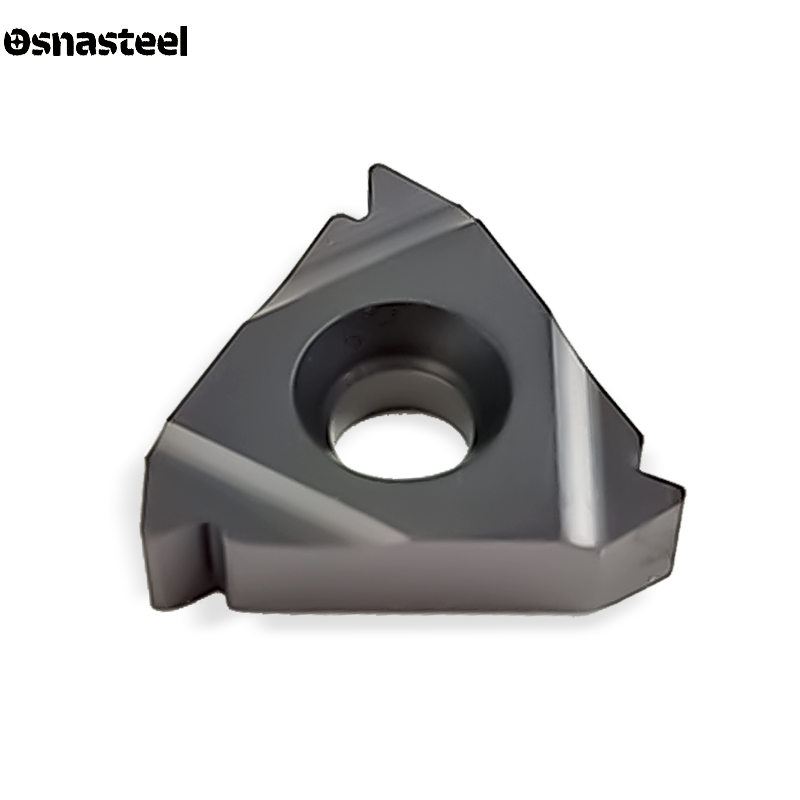
Неполный профиль 60°
Шаг резьбы, мм
—
0,5-1,5
Количество шагов на дюйм (TPI)
—
48-16
Типоразмер пластины
—
06IR
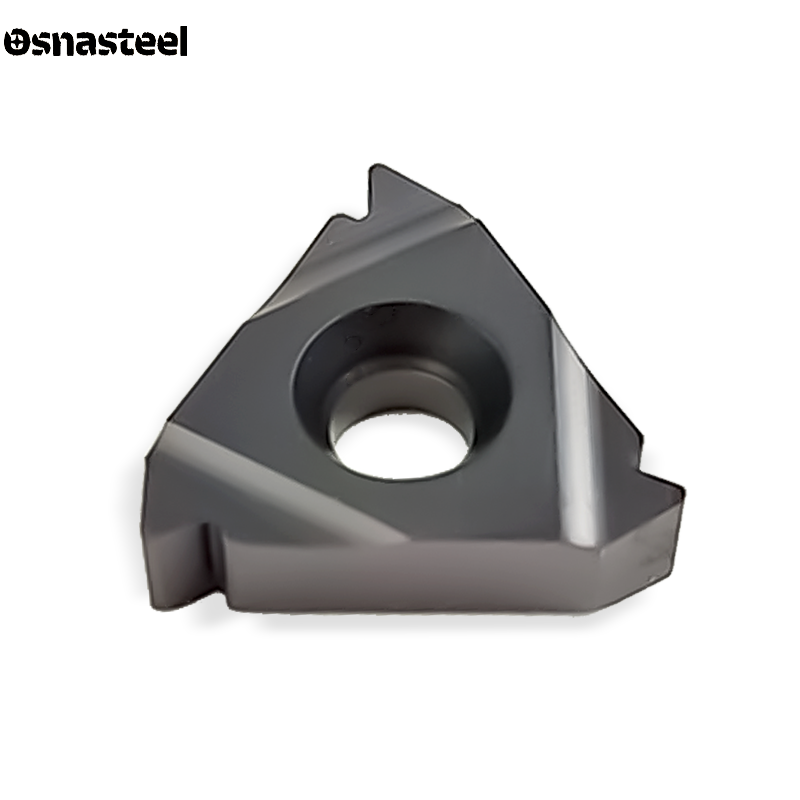
06IRA60 HR2120 пластина твердосплавная HARTO
Описание
350 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00038602
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 55°
Шаг резьбы, мм
—
0,5-1,5
Количество шагов на дюйм (TPI)
—
48-16
Типоразмер пластины
—
08IR
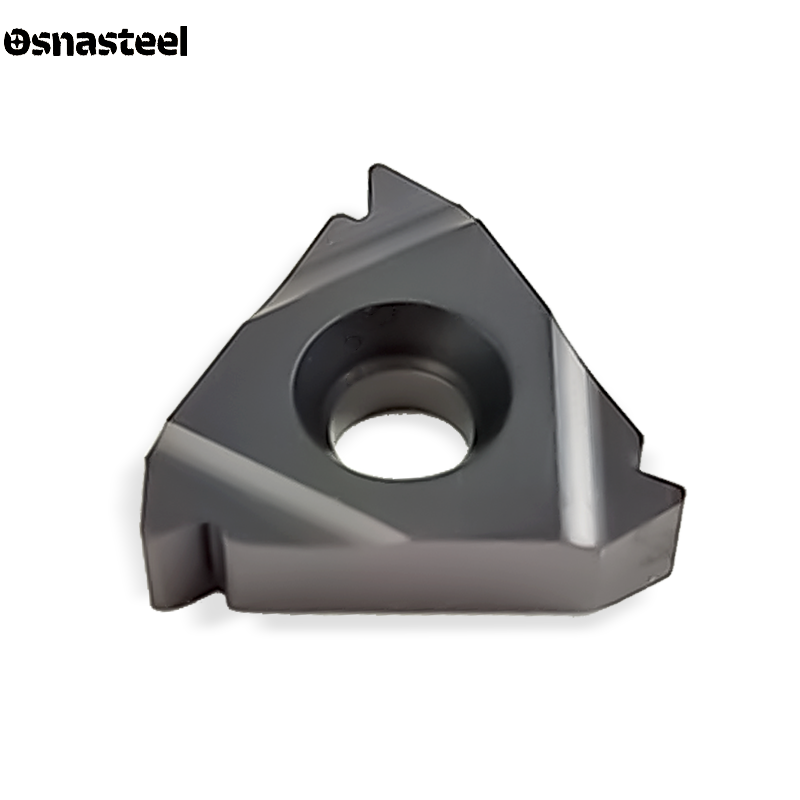
08IRA55 HR2120 пластина твердосплавная HARTO
Описание
350 руб./шт
В корзину
Купить в 1 клик
Под заказ
Арт.: НФ-00038603
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 60°
Шаг резьбы, мм
—
0,5-1,5
Количество шагов на дюйм (TPI)
—
48-16
Типоразмер пластины
—
11EL
11ELA60 HR2120 пластина твердосплавная HARTO
Описание
324 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043368
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 55°
Шаг резьбы, мм
—
0,5-1,5
Количество шагов на дюйм (TPI)
—
48-16
Типоразмер пластины
—
16EL
16ELMA55 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043358
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 60°
Шаг резьбы, мм
—
0,5-1,5
Количество шагов на дюйм (TPI)
—
48-16
Типоразмер пластины
—
16EL
16ELMA60 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043364
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 55°
Шаг резьбы, мм
—
0,5-3
Количество шагов на дюйм (TPI)
—
48-8
Типоразмер пластины
—
16EL
16ELMAG55 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043354
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 60°
Шаг резьбы, мм
—
0,5-3
Количество шагов на дюйм (TPI)
—
48-8
Типоразмер пластины
—
16EL
16ELMAG60 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043372
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 55°
Шаг резьбы, мм
—
1,75-3
Количество шагов на дюйм (TPI)
—
14-8
Типоразмер пластины
—
16EL
16ELMG55 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043362
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 60°
Шаг резьбы, мм
—
1,75-3
Количество шагов на дюйм (TPI)
—
14-8
Типоразмер пластины
—
16EL
16ELMG60 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043366
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 55°
Шаг резьбы, мм
—
0,5-1,5
Количество шагов на дюйм (TPI)
—
48-16
Типоразмер пластины
—
16ER
16ERMA55 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043356
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 60°
Шаг резьбы, мм
—
0,5-1,5
Количество шагов на дюйм (TPI)
—
48-16
Типоразмер пластины
—
16ER
16ERMA60 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00038514
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 55°
Шаг резьбы, мм
—
0,5-3
Количество шагов на дюйм (TPI)
—
48-8
Типоразмер пластины
—
16ER
16ERMAG55 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043370
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 55°
Шаг резьбы, мм
—
1,75-3
Количество шагов на дюйм (TPI)
—
14-8
Типоразмер пластины
—
16ER
16ERMG55 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043360
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 60°
Шаг резьбы, мм
—
1,75-3
Количество шагов на дюйм (TPI)
—
14-8
Типоразмер пластины
—
16ER
16ERMG60 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043369
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 55°
Шаг резьбы, мм
—
0,5-1,5
Количество шагов на дюйм (TPI)
—
48-16
Типоразмер пластины
—
16IL
16ILMA55 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043359
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 60°
Шаг резьбы, мм
—
0,5-1,5
Количество шагов на дюйм (TPI)
—
48-16
Типоразмер пластины
—
16IL
16ILMA60 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик

Под заказ
Арт.: НФ-00043365
Бренд
—
HARTO
Обрабатываемый материал
—
Профиль резьбы
—
Неполный профиль 55°
Шаг резьбы, мм
—
0,5-3
Количество шагов на дюйм (TPI)
—
48-8
Типоразмер пластины
—
16IL
16ILMAG55 HR2320 пластина твердосплавная HARTO
Описание
431 руб./шт
В корзину
Купить в 1 клик