




В корзину
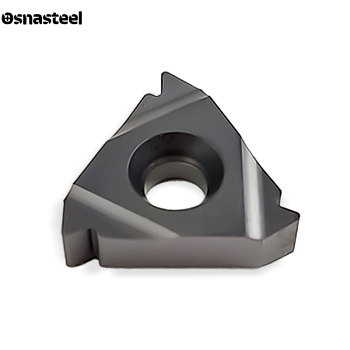
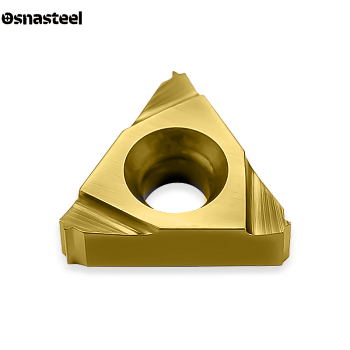
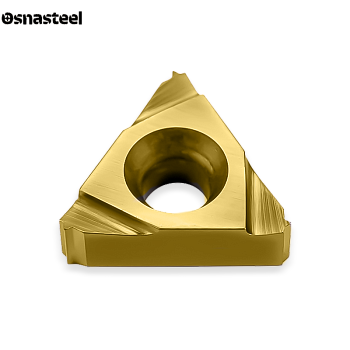
Резьбовые пластины ISO (метрическая резьба 60°)





- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Резьбовые пластины ISO (метрический полный профиль): технический обзор и применение
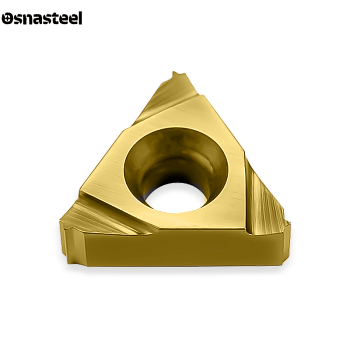
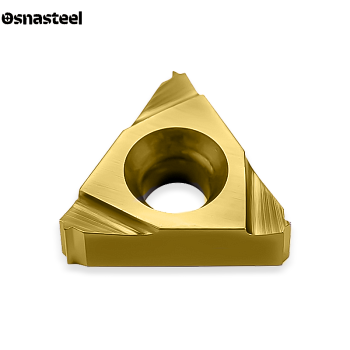
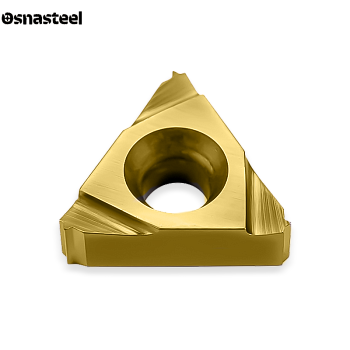
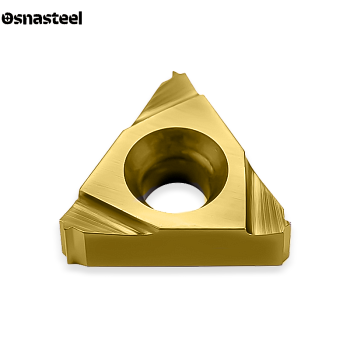
Твердосплавные резьбовые пластины стандарта ISO предназначены для точного нарезания стандартной метрической резьбы с полным профилем на токарных станках с ЧПУ[cite: 2]. В каталоге «Osnasteel» представлены пластины ISO для обработки сталей, нержавеющих сплавов, чугунов и цветных металлов[cite: 2]. В отличие от универсальных пластин с неполным профилем, инструмент стандарта ISO одновременно прорезает впадину, формирует боковые стенки витка и калибрует диаметр резьбы по вершинам, полностью снимая заусенец за один рабочий цикл[cite: 2].
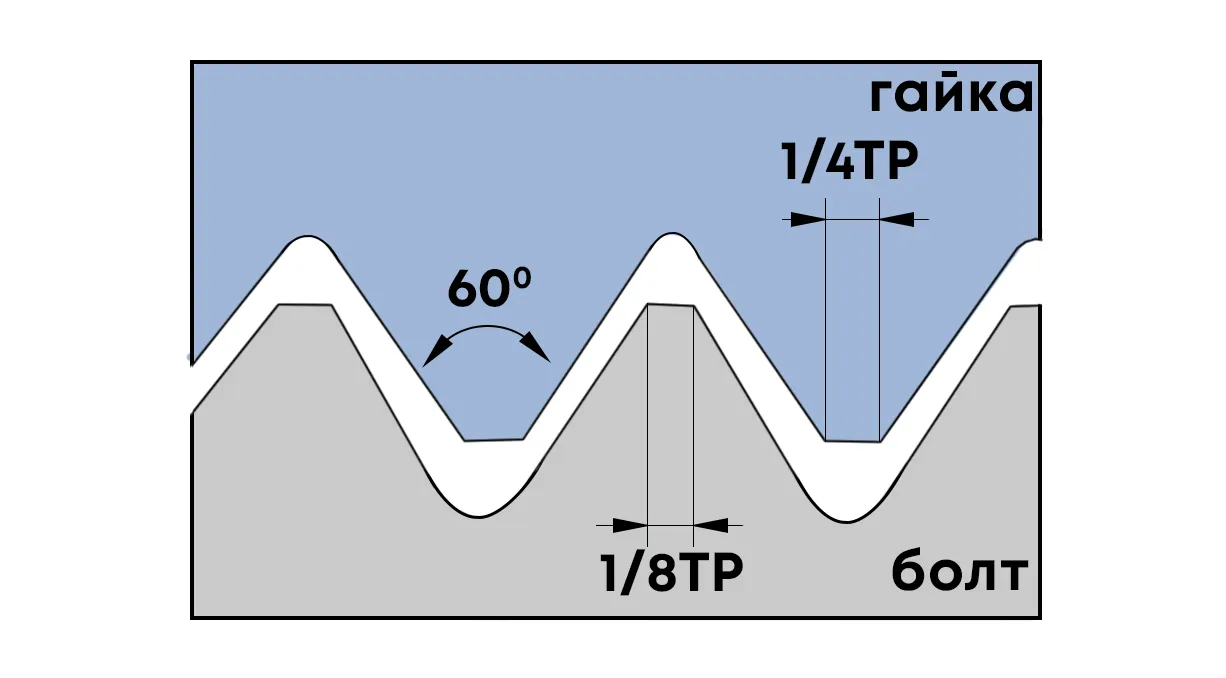
Схема формирования полного метрического профиля пластиной ISO (EX / IN)[cite: 2]
Основные параметры метрической резьбы ISO
Угол профиля резьбы: 60° (стандартный метрический крепеж)[cite: 2]
Стандарты: ГОСТ 9150-2002, ГОСТ 24705, ISO 68-1, DIN 13[cite: 2]
Диапазон шагов (P): от 0.5 до 6.0 мм (отдельная пластина под каждый шаг)[cite: 2]
Геометрия витка: Скругленная впадина и аккуратный плоский срез на вершине[cite: 2]
Главное преимущество в работе: Пластина полного профиля ISO рассчитана строго под свой шаг (например, 1.5 мм или 2.0 мм)[cite: 2]. Она сама подрезает и калибрует вершину резьбы в точный размер по ГОСТу[cite: 2]. Оператору не нужно делать дополнительный чистовой проход проходным резцом для зачистки заусенцев — резьбовой калибр садится с первого раза[cite: 2].
Критерии выбора и эксплуатации резьбовых пластин ISO
РАЗМЕР ПЛАСТИНЫ (11, 16, 22, 27)
Первые цифры в маркировке обозначают длину грани трехгранной пластины. Самый ходовой размер на производстве — 16 (16ER / 16IR), который перекрывает шаги от 0.5 до 3.0 мм. Для малых внутренних отверстий выбирают компактные пластины 08 и 11, а для крупных шагов (3.5–6.0 мм) — усиленные пластины 22 и 27.
НАРУЖНАЯ И ВНУТРЕННЯЯ РЕЗЬБА (ER / EL И IR / IL)
По стандарту ГОСТ у болта и гайки разная форма впадины и высота витка, поэтому пластины для наружной и внутренней резьбы не взаимозаменяемы. Маркировка «ER / EL» используется для нарезания резьбы на валах, а «IR / IL» — для резьбы в отверстиях. Буквы «R» и «L» указывают на правое или левое исполнение.
ПОДГОТОВКА ДИАМЕТРА ЗАГОТОВКИ
Перед нарезанием резьбы полным профилем заготовку протачивают в номинальный размер резьбы по чертежу (или с минимальным припуском 0.03–0.05 мм под чистовую подрезку вершин). Оставлять большой припуск нельзя: калибрующая кромка пластины начнет точить лишний металл по всему диаметру, что вызовет вибрацию и скол зуба.
БОКОВОЕ ВРЕЗАНИЕ И КОЛИЧЕСТВО ПРОХОДОВ
Чтобы пластина не затирала металл сразу двумя гранями и не дробила, на станках с ЧПУ применяют боковое врезание вдоль одной стенки профиля (под углом 29°) или врезание вразбежку. В зависимости от шага резьба нарезается за 5–16 проходов с постепенным уменьшением глубины съема к финишному проходу.
НАКЛОН ВИТКА И ОПОРНЫЕ ПЛАСТИНЫ
Стандартные резьбовые державки имеют заводской наклон 1.5°, который подходит для большинства обычных резьб. Но если вы режете крупный шаг на малом диаметре или многозаходную резьбу, угол подъема витка меняется. Чтобы боковые грани зуба не терлись о стенки резьбы, в державку ставят сменную опорную пластину с нужным углом наклона.
ШЛИФОВАННЫЙ ЗУБ ИЛИ СТРУЖКОЛОМ
Пластины выпускаются с гладкой шлифованной кромкой или с прессованным стружколомом. Шлифованные пластины дают максимальную точность профиля и отлично работают по вязкой нержавейке без налипания металла. Пластины со стружколомом эффективно дробят длинную сливную стружку на обычных углеродистых сталях.
ТВЕРДЫЕ СПЛАВЫ И ЗАЩИТА КРОМКИ (PVD)
Тонкая вершина резьбового зуба (особенно на мелких шагах 0.5–1.5 мм) испытывает сильный нагрев и давление. Поэтому пластины ISO изготавливают из прочных мелкозернистых твердых сплавов с гладким PVD-покрытием. Оно защищает острую кромку от выкрашивания и позволяет уверенно работать по стали, нержавейке и чугуну.
РЕЖИМЫ РЕЗАНИЯ И ПОДАЧА СОЖ
Подача при резьбонарезании всегда равна шагу резьбы (f = P). Первый проход делается с глубиной съема 0.15–0.25 мм, а финальные калибрующие проходы — по 0.04–0.05 мм (делать «пустые» проходы без съема металла не рекомендуется, чтобы не вызывать наклеп). Обязательна обильная подача СОЖ прямо в зону резания.