




В корзину
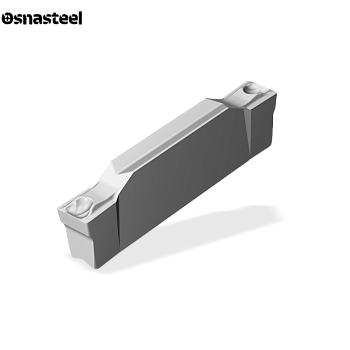
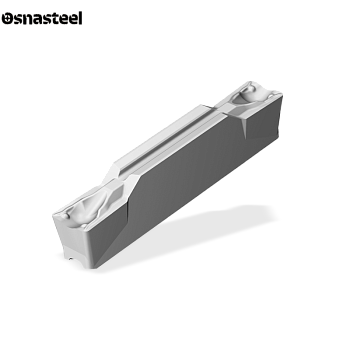
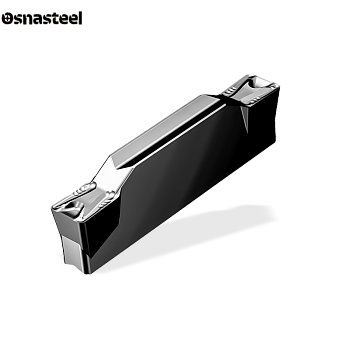
Отрезные и канавочные пластины в Магнитогорске
Обрабатываемый материал




- Сменные твердосплавные пластины
- Резцы со сменными пластинами
- Сверла по металлу
- Фрезы
- Расточные системы
- Минирезцы
- Развертки твердосплавные
- Метчики
- Инструмент для снятия заусенцев и фасок
- Запасные части для корпусного инструмента
-
Станочная оснастка
-
 Токарные патроны
-
 Цанги
-
 Патроны фрезерные
-
 Гайки для цанговых патронов
-
 Ключи для станочной оснастки
-
 Запчасти для станочной оснастки
-
 Переходные втулки
-
 Штревели
-
 Прижимы фрезерные
-
 Сборочные приспособления
-
 Очистители конуса шпинделя и патронов
-
 Системы хранения
-
 Кулачки токарные
-
 Тиски станочные
-
 Сухари
-
 Запасные части для тисков
-
 Винты для кулачков
-
 Приспособления для расточки кулачков
-
 Параллельные блоки
-
 Пневмоцилиндры
-
 Токарные центра
-
 Поводковые центра
-
 Прошивки ротационные
-
 Вытягиватели прутка (барпуллеры)
-
 Инструментальные блоки VDI
-
 Приводные блоки VDI
-
 Стационарные блоки BMT
-
 Приводные блоки BMT
-
 Блоки к сменным лезвиям
-


Задать вопрос
Отрезные и канавочные пластины: экспертный подбор
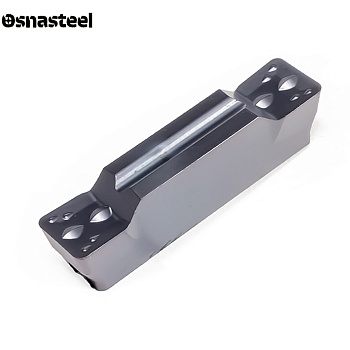
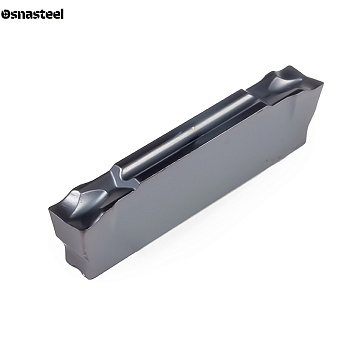
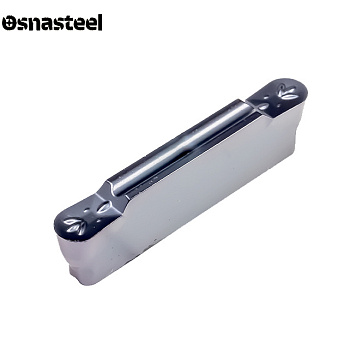
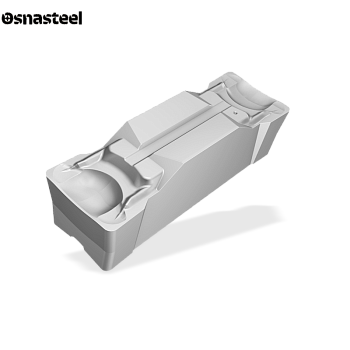
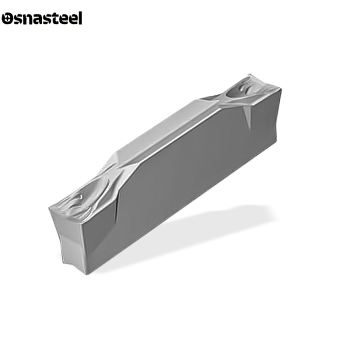
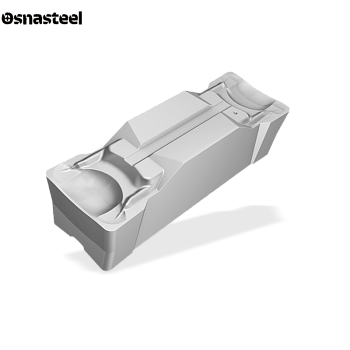
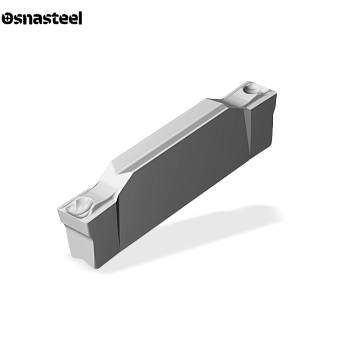
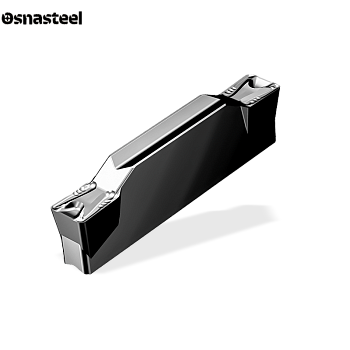
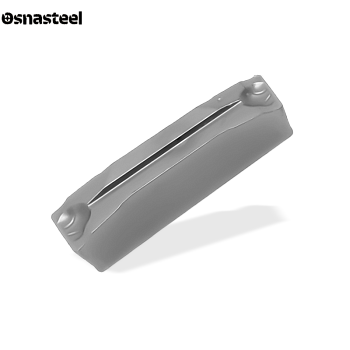
Токарная отрезка и обработка канавок — одни из самых критичных операций на станках с ЧПУ из-за затрудненного отвода стружки и высоких радиальных нагрузок. В каталоге «Osnasteel» представлены сменные твердосплавные пластины популярных систем (DGN, GIP, GRIP, GEPI и др.) для наружных, внутренних и торцевых канавок. Выбор правильного инструмента исключает поломки и повышает качество поверхности.
Методика подбора отрезных и канавочных пластин: 6 шагов
ШАГ 1: Тип операции: отрезка или канавка?
Для классической отрезки применяются одно- или двухсторонние пластины (тип DGN, DGL). Для точения канавок с возможным продольным перемещением используются профильные пластины (GIP, GRIP, GIMY), способные выдерживать боковые нагрузки.
ШАГ 2: Ширина пластины: экономия vs жесткость
Чем уже пластина (например, 2 мм), тем меньше отход металла, что критически важно при массовом производстве деталей из титана или нержавейки. Однако широкие пластины (4–6 мм) обеспечивают большую жесткость и лучше отводят тепло.
ШАГ 3: Угол в плане: как избавиться от бобышки
Пластины с нейтральным (0°) углом дают максимальную стойкость кромки. Но если после отрезки на центре детали остается недопустимая «бобышка» (заусенец), необходимо использовать пластины с правым (R) или левым (L) скосом (6°-15°).
ШАГ 4: Формирование стружки в узком пазу
Отрезная стружка должна становиться уже самого паза, иначе она поцарапает стенки детали или заклинит резец. Выбирайте геометрию стружколома (С, J, T-типы), которая складывает стружку «в гармошку» или трубку.
ШАГ 5: Твердый сплав: специфика работы к центру
При отрезке сплошного прутка скорость резания (Vc) падает до нуля в самом центре. Хрупкие CVD-сплавы могут выкрошиться. Для отрезки к центру всегда выбирайте вязкие мелкозернистые сплавы с PVD-покрытием (TiAlN).
ШАГ 6: Жесткость системы и подача СОЖ
Вылет отрезного лезвия должен быть равен радиусу детали плюс 1-2 мм запаса, не более. Для глубоких канавок критически важна подача СОЖ под высоким давлением прямо в зону резания, что доступно на современных лезвиях.