
Сменные твердосплавные пластины
Резцы со сменными пластинами
Антивибрационный инструмент
Сверла по металлу
Фрезы
Расточные системы
Минирезцы
Развертки твердосплавные
Метчики
Резцы долбежные для шпоночных пазов
Инструмент для снятия заусенцев и фасок
Запасные части для корпусного инструмента
Станочная оснастка для токарных станков
Токарные патроны
Кулачки токарные
Сухари
Винты для кулачков
Приспособления для расточки кулачков
Токарные центра
Поводковые центра
Прошивки ротационные
Вытягиватели прутка (барпуллеры)
Инструментальные блоки VDI
Приводные блоки VDI
Стационарные блоки BMT
Приводные блоки BMT
Блоки к сменным лезвиям
Станочная оснастка для фрезерных станков
Аксессуары для станочной оснастки
Сменные твердосплавные пластины
Резцы со сменными пластинами
Антивибрационный инструмент
Сверла по металлу
Фрезы
Расточные системы
Минирезцы
Развертки твердосплавные
Метчики
Резцы долбежные для шпоночных пазов
Инструмент для снятия заусенцев и фасок
Запасные части для корпусного инструмента
Станочная оснастка для токарных станков
Станочная оснастка для фрезерных станков
Аксессуары для станочной оснастки
В ручных метчиках хвостовик имеют форму квадрата для установки в метчикодержатель. Такие инструменты поставляются наборами из двух-трех штук для разных этапов обработки.
Машинно-ручные используют для работы на металлообрабатывающих центрах и вручную. Инструмент производят из высокопрочных сталей или сплавов марок HSS (Р6М5) и HSS-E.
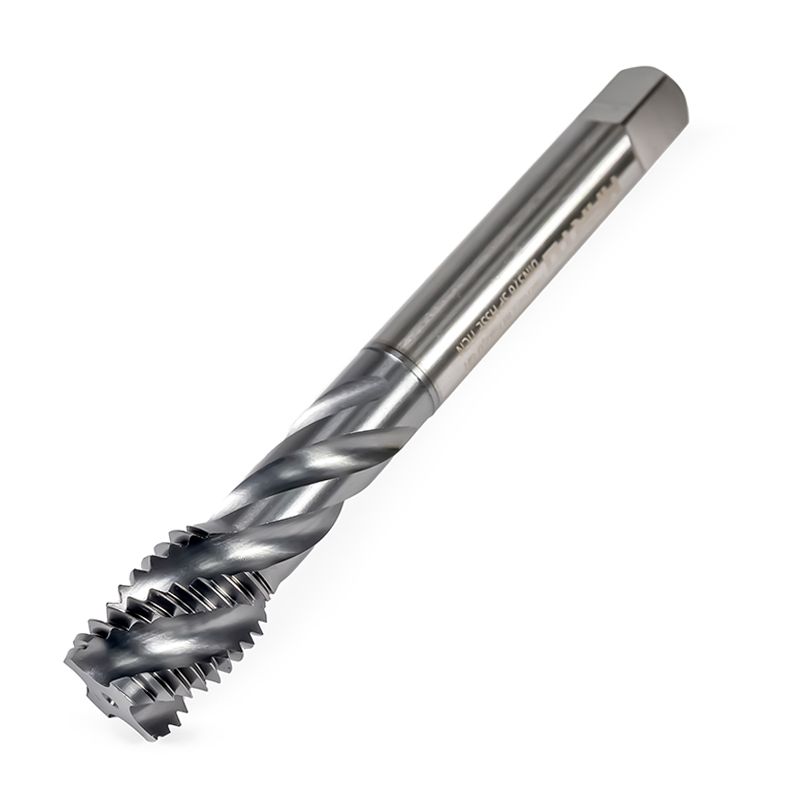
Машинные метчики устанавливают в резьбонарезной патрон станка. У этих исполнений винтовые и укороченные канавки, а резьба вытачивается за один проход. Для изготовления используют стали HSS, HSS-Co (Р6М5К5) со стойкостью к высоким температурам и пределом прочности до 1000 Н/мм2.
Рабочая часть состоит из двух частей. Заборная часть нужна для формирования профиля резьбы и черновой нарезки, а калибрующая — для зачистки и калибровки.
По способу работы выделяют следующие виды:
Метрические нарезают внутреннюю метрическую резьбу. Маркируются буквой “М”, а числа указывают на диаметр и шаг резьбы, например, М8 х 1.0.
Дюймовые используют для работы в по американскому стандарту. Диаметр указывается в дюймах, а шаг означает число витков на один дюйм.
Гаечные подходят только для резьбы на гайках. Их нанизывают на удлиненную хвостовую часть, а после окончания работы инструмент достают из патрона вместе со всеми готовыми деталями.
Трубные обозначают “G” и используют для трубной резьбы. Бывают в ручном или машинно-ручном исполнении.
Конические маркируются “K” — конические дюймовые и “Rc” — конические трубные. Более длинная заборная начальная резьба постепенно переходит в полную.
В шахматных исполнениях зубья располагаются в шахматном порядке, за счет чего уменьшается контакт с рабочей поверхностью. Это предотвращает заклинивание витков и снижает силу трения.
Метчики-раскатники обрабатывают деталь накатыванием без образования стружки. Такие инструменты используют для резьбы по цветным металлам и мягким сталям.
Канавки необходимы для отвода стружки. В ручных исполнениях канавка чаще всего прямая.

Однопроходные метчики используют в уже просверленных отверстиях для вытачивания винтовой резьбы. На рабочей части инструмента находятся заточенные кромки, а на хвостовике — посадочное место чаще всего овальной или квадратной формы.
Для качественной ручной резьбы необходим набор из как минимум двух метчиков: для черновой и чистовой обработки. Сначала необходимо срезать тонкий слой металла и сформировать канавку, затем вторым номером углубить отверстие и зачистить его. Эти наборы подходят для работы с диаметрами до 3 мм.
В комплекте трехпроходных метчиков идут три инструмента: для черновой резьбы, для углубления отверстия, для чистовой обработки. Отличить их друг от друга можно по рискам и конструктивным особенностям. Так, у первого минимальный диаметр, а верхняя часть режущих зубьев обрезана. У второго — короткая заборная часть и более длинные гребни. Третий метчик имеет диаметр, совпадающий с диаметром формируемой резьбы, и полные гребни режущих зубцов.
Машинные метчики используют на фрезерных, сверлильных и токарных станках и металлообрабатывающих центрах. За счет квадратного хвостовика инструмент надежно фиксируют в цанговом патроне. Для отвода стружки и подачи смазочно-охлаждающей жидкости используют прямые или винтовые канавки.
Для проточки глухих отверстий применяют метчики на оборудовании с ЧПУ. Благодаря винтовым канавкам во время работы стружка выходит наверх противоположно направлению движения корпуса. Угол наклона канавки отличается в зависимости от конкретных моделей. Для увеличения срока службы на инструмент дополнительно наносят защитное покрытие.
Для проточки сквозных отверстий используют метчики с прямыми канавками или прямыми канавками со спиральной подточкой. У инструментов с проходным хвостовиком рабочая часть по диаметру больше, чем хвостовик. В исполнениях с усиленным или непроходимым хвостовиком, напротив, диаметр хвостовика равен или больше диаметра рабочей части.
Специальная проточка на хвостовике машинного метчика позволяет фиксировать его на станке. Машинно-ручные исполнения помимо проточки оснащены квадратом на хвостовике для крепления в воротке.
Этот сайт использует файлы cookie, Яндекс. Метрика и другие технологии отслеживания, чтобы обеспечить вам наилучшее обслуживание на сайте. Продолжая работу, вы соглашаетесь с "Политика конфиденциальности" и "Согласие на обработку ПДн"